Автор: tanya

  • Преимущество китайского производства инструмента для металлургии: масштаб, чертежи, поставка

    Преимущество китайского производства инструмента для металлургии: масштаб, чертежи, поставка

    Преимущество китайского производства инструмента для металлургии раньше укладывалось в одно слово: цена. Это описание устарело. Для инструмента вскрытия летки — долот, штанг, переходников и соединителей — преимущество имеет три слоя, и закупщики, понимающие все три, получают не просто более дешёвый, а лучший инструмент.

    Слой 1: структура затрат

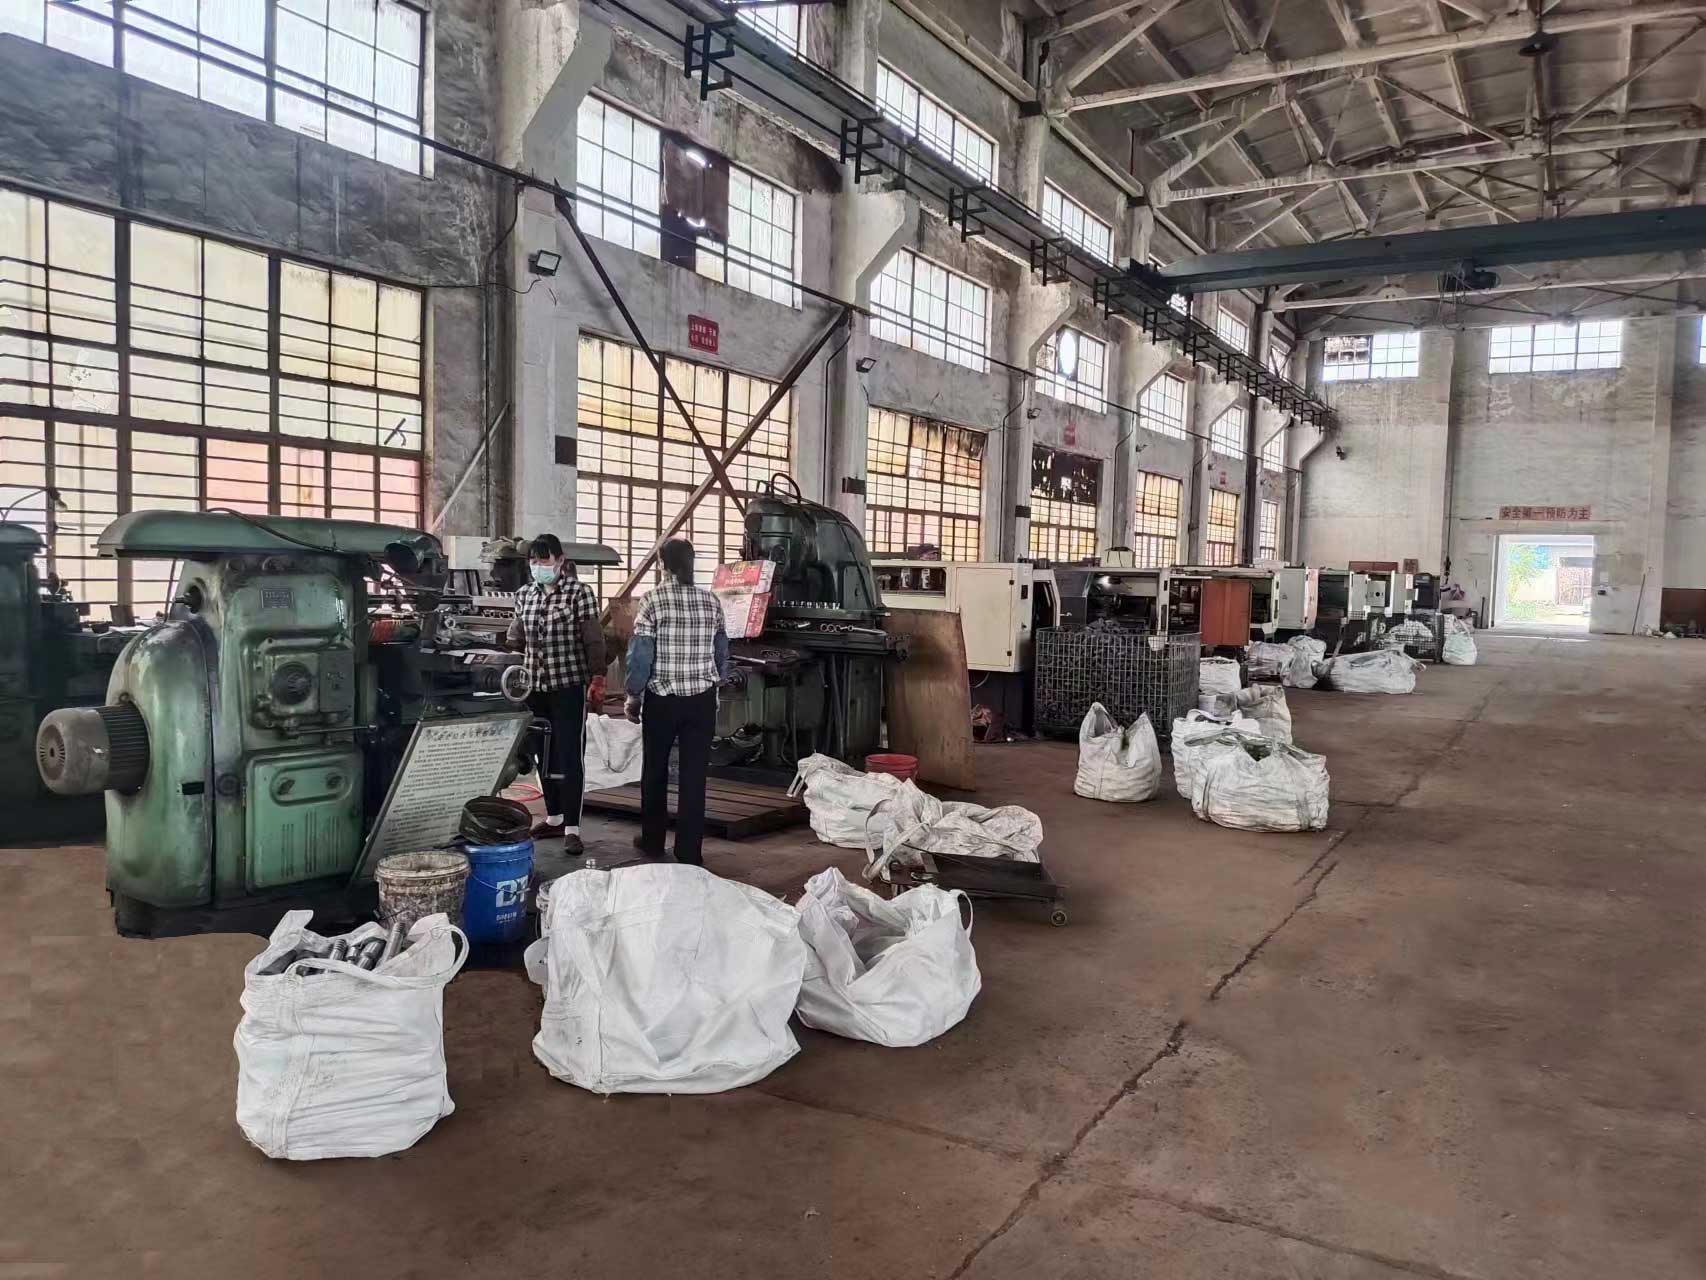
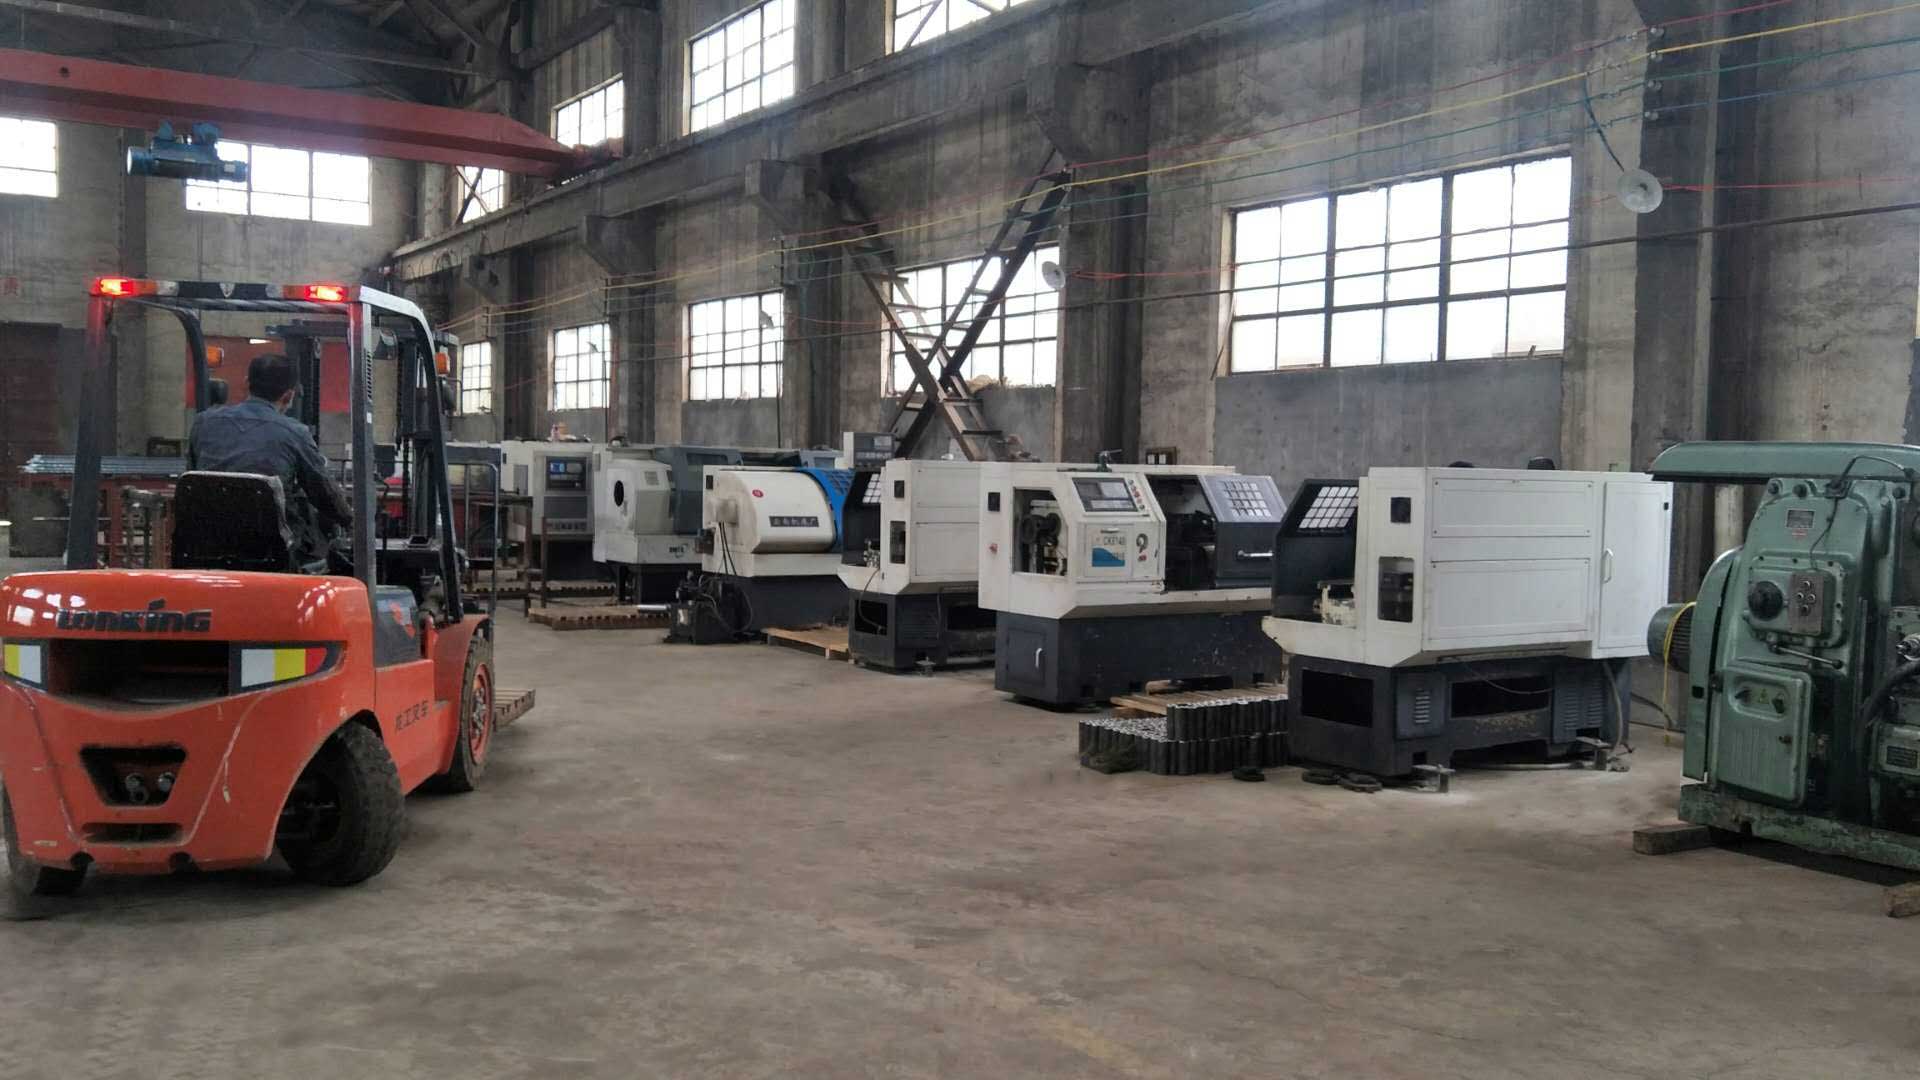
    Структурные причины более низкой цены реальны и устойчивы: пруток, твёрдый сплав, ковка, термообработка и точная обработка находятся в одном промышленном кластере, поэтому запас поджат, а передачи коротки. Цех, специализирующийся на буровом инструменте, повторяет одни операции, что снижает стоимость переналадки на деталь. Этот слой виден в предложении первым, а механика изложена в статье почему китайский инструмент для летки дешевле.

    Слой 2: инженерия и управление процессом

    Второй слой менее заметен и интереснее. Китайские производители теперь вкладываются в процессы, определяющие ресурс: термообработку с контролируемой атмосферой, калиброванное измерение твёрдости, резьбовые калибры, измерение биения и контроль пайки твердосплавных штырей. Технология не уникальна — но привычка её документировать и превращает цех в поставщика. Сравните предложение, где назван диапазон твёрдости и метод испытания, с тем, где названа только цена, — и вы увидите разницу между двумя слоями.

    Здесь же видна и техническая эволюция отрасли. Переход от одной износостойкости к инструменту, спроектированному по реальным рабочим данным, — о нём в статье как меняются технологии штанг и долот, — был вызван заказчиками, которые стали задавать лучшие вопросы, и китайские производители ответили чертежами, а не прилагательными.

    Слой 3: изготовление по чертежу и быстро

    Третий слой — гибкость. Специализированный завод может взять чертёж летки — диаметр, длину, левое соединение R32, геометрию напайки — и быстро превратить его в обработанную и термообработанную деталь, потому что переналадка мала, а оборудование уже настроено на это семейство. Для завода это означает инструмент под свою летку вместо ближайшего каталожного аналога. Это также означает более быстрое решение проблем: когда долото начинает изнашиваться неравномерно, новую геометрию можно испытать за недели.

    Как закупщику превратить это в преимущество

    • Приносите свои условия работы. Диаметр и глубина летки, тип массы, машина и соединение, темп выпусков. Чем конкретнее вход, тем больше преимущества вы сохраняете — см. инструмент под условия работы.
    • Задавайте по документу. Диапазон твёрдости, допуск резьбы, сертификат на материал, протокол контроля.
    • Планируйте поток. Согласуйте размер партии с расходом, чтобы работали и цена, и поставка.
    • Проверяйте на первой партии. Измерьте, разрежьте, сравните с образцом — и решайте.

    Что спросить до того, как обязаться

    Запросите чертёж детали, диапазон твёрдости и метод её испытания, класс допуска резьбы и протокол контроля. Спросите, как сообщат о смене источника материала или термообработки до того, как она произойдёт. Затем измерьте первую поставку сами. Эти четыре вопроса отделяют производителя с управляемым процессом от торгового стола с каталогом, и ответы на них на этапе предложения ничего не стоят.

    Частые вопросы

    Исчезает ли ценовое преимущество?

    Оно сужается по труду и энергии и держится на плотности цепочки поставок и масштабе. Для специализированных деталей цена всё ещё реальное преимущество — но уже не единственное.

    В чём главный риск покупки в Китае?

    В незаписанной спецификации. Производственные возможности есть; двусмысленность превращает хорошего поставщика в непредсказуемого.

    Если вы пересматриваете инструмент для летки в этом году, пришлите одну деталь, которую покупаете сейчас, и условия её работы. Мы вернём чертёж, спецификацию и цену — и вы оцените преимущество производства по собственным замерам.
  • Почему китайский инструмент для летки дешевле: пять структурных причин, а не пять уловок

    Почему китайский инструмент для летки дешевле: пять структурных причин, а не пять уловок

    Каждый закупщик слышал одно и то же предупреждение: если китайский инструмент для летки стоит дешевле, значит, что-то не сделали. Иногда это правда, и ловушки хорошо описаны в материале о трёх ловушках низких цен. Но это допущение упускает, откуда на самом деле берётся разница. В большинстве случаев дело не в пропущенной операции, а в другой промышленной структуре, и её стоит понять до того, как открывать следующее предложение.

    Причина 1: вся цепочка поставок в одном регионе

    Буровая штанга для летки — короткий список вводных: пруток 42CrMo или 40Cr, кованый или точеный хвостовик, твердосплавные штыри, цикл термообработки и финальная обработка с контролем. В Китае эти вводные производятся в нескольких часах друг от друга. Пруток приходит с завода, снабжающего регион, сплав — от специализированного производителя, термообработка — на соседнем предприятии, обработка — за следующей стеной. Каждая передача — поездка грузовиком, а не бронь контейнера, и запас можно держать поджатым без риска для графика.

    Поэтому китайский цех может дать цену, исходя из трёх поставщиков в тридцати километрах, тогда как европейскому или североамериканскому аналогу приходится закладывать более длинную логистику и большие буферы.

    Причина 2: масштаб на узком семействе продукции

    Инструмент для летки и бурения по породе — специализированная линия, и именно в специализацию китайские заводы вложились. Цех, который делает только штанги и долота, держит дублирующую оснастку на одних операциях, покупает пруток большими тоннажами и разносит стоимость переналадки на большее число деталей. Масштаб не в одном огромном заводе, а в плотном кластере специализированных заводов — именно это делает оснастку и чертежи дешёвыми в изменениях.

    Причина 3: зрелость процессов, а не их пропуск

    Зрелая часть — не оборудование, которое доступно везде. Это управление процессом: понимание, какой диапазон твёрдости нужен штанге из 42CrMo для данной летки, как сохранить вязкую сердцевину при износостойкой поверхности и как это проверить. Наши заметки о термообработке и точной механообработке описывают шаги, от которых зависит, будет ли низкая цена выгодой или проблемой, и почему выбор марки должен быть пунктом спецификации, а не решением поставщика.

    Причина 4: чертежи, образцы и переналадки дешевы

    Допустим, нужна штанга на 200 мм длиннее, с левым соединением R32 и немного другой геометрией напайки. В кластере специализированных цехов такой запрос — это чертёж и приспособление, а образец обычно можно изготовить быстро. Единый интегрированный производитель с полной линией сталкивается со стоимостью переналадки и трением в графике при том же изменении. Это преимущество важнее всего в эксплуатации: китайские поставщики привыкли делать по чертежу заказчика, а не только отгружать каталожную деталь.

    Причина 5: экспорт — рутина, а не проект

    Экспорт инструмента идёт через порты, которые ежедневно работают со стальной продукцией, с консолидаторами, умеющими упаковать тяжёлую плотную смешанную партию. В результате стоимость с доставкой ниже, чем можно предположить по расстоянию. Документы тоже рутина — что именно стоит прописать в заказе, изложено в нашем руководстве по экспортной упаковке.

    Чего это не означает

    Это не значит, что самое низкое предложение безопасно. Структурные преимущества делают хороший инструмент дешевле; они же делают дешевле плохо заданный инструмент, и риск несёт покупатель, если спецификация устная. Запрашивайте сертификат на материал, диапазон твёрдости, допуск резьбы и протокол контроля — и сравнивайте поставщиков по одним и тем же документам.

    Что прислать для расчёта по чертежу

    Четырёх строк достаточно для рабочего предложения, и это те же четыре строки, которые держат спецификацию честной:

    • Соединение: профиль резьбы, направление и машина, на которую оно встаёт.
    • Размеры: диаметр долота, длина штанги и любой базовый размер глубины, который использует машина.
    • Условия работы: тип массы, глубина летки, темп выпусков и тип печи — доменная или ферросплавная.
    • Приёмка: марка материала, диапазон твёрдости и отчёт, который должен идти с партией.

    Частые вопросы

    Низкая цена всегда признак низкого качества?

    Нет. Это признак того, что надо проверить спецификацию. Два поставщика могут обрабатывать одинаковые изделия и различаться только контролем за ними.

    Как получить ценовое преимущество без риска?

    Покупайте по письменному чертежу, требуйте прослеживаемость партии и протоколы контроля и начинайте с пробного заказа, включающего ваши самые ходовые геометрии.

    Пришлите чертежи летки и детали, которые покупаете сейчас, — мы дадим цену на ту же спецификацию, с твёрдостью, допуском резьбы и сертификатами, чтобы сравнение было сопоставимым.

  • Четыре изнашиваемые детали, которые определяют стоимость бурения летки

    Четыре изнашиваемые детали, которые определяют стоимость бурения летки

    Спросите металлургический завод, сколько он тратит на бурение летки, и вам обычно назовут цену долота. Это самая бесполезная цифра в бюджете. Деньги, которые реально уходят с завода, распределены по четырём изнашиваемым деталям, работающим как одна система — долото, штанга, переходник и соединитель, — и то, как каждая из них отказывает, решает, будет ли вскрытие мелкой строкой расходов или постоянным источником простоев.

    Часть 1: долото

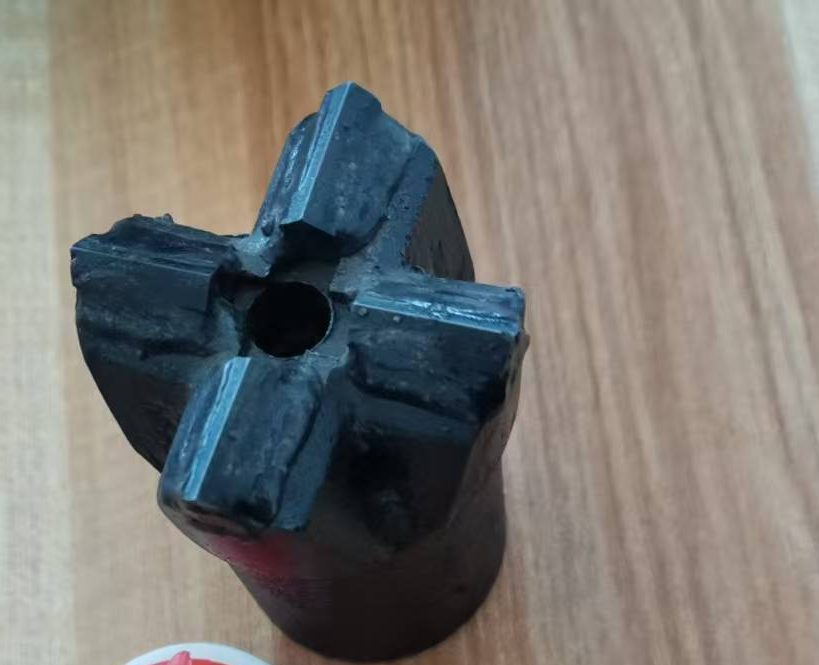
    Долото — видимая стоимость и редко самая крупная. Крестовое или штыревое долото для летки обычно вскрывает некоторое число отверстий, прежде чем перестаёт резать чисто, и признаки однотипны: медленнее проходка, больше жара, отверстие скорее полируется, чем режется. Чтение износа важнее самого износа — наше руководство по шести картинам износа и их причинам объясняет, как округлённый калибр, сколотая вставка и размытый корпус указывают на три разные причины.

    Что заводу стоит отслеживать: отверстий на долото, время проходки на отверстие и причину списания. Если долота списывают потому, что оператор захотел свежее, а не потому, что инструмент перестал резать, бюджет расходников платит за уверенность, а не за работу.

    Часть 2: штанга

    Штанга — место, где геометрия и металлургия встречаются с печью. Она несёт удар, момент, жар и, в плохой день, заклинившее долото. Срок службы сокращают две вещи: изгиб, который так и не выправили, и марка, не соответствующая нагрузке. Прямолинейность — не косметика. Изогнутая штанга бурит овальное отверстие, нагружает летку неравномерно и передаёт удар в соединение — поэтому основы строения и нагрузок буровых штанг стоит перечитать перед следующей сменой марки.

    Часть 3: переходник

    Переходник — деталь, которую большинство заводов забывает осматривать. И именно его отказ быстрее всего останавливает производство: сломанный переходник не даёт ни вытащить колонну, ни посадить её. Ресурс хвостовика — отдельная тема обслуживания; мелкие детали и их отказы разобраны в статье о переходниках и ударных штангах, и это одно из немногих мест, где пятиминутный осмотр действительно предотвращает потерянный выпуск.

    Часть 4: соединитель или муфта

    Соединители и муфты несут всю вибрацию колонны и обычно первыми показывают повреждение резьбы. Ослабленная резьба — не проблема посадки, а готовая поломка, и механика хорошо описана в статье о том, почему отказывают муфты и как продлить их ресурс. Допуск резьбы, чистота и согласованный износ — три переменные, которыми завод может управлять.

    Сводим четыре детали в одну полезную цифру

    Отчитываться стоит стоимостью на одно вскрытое отверстие, и она строится из пяти вводных:

    • долот на 100 отверстий;
    • штанг на 1000 отверстий;
    • переходников и соединителей в год;
    • труда и времени машины вскрытия на выпуск;
    • стоимости задержанного или потерянного выпуска.

    Большинство заводов знает первую цифру и угадывает остальные. Ошибка обычно в полезную сторону: когда арифметика записана, дешёвые долота часто оказываются дороже на отверстие, а ремонтный бюджет всплывает в строке, которую никто не отслеживал. Наше руководство по стоимости метра показывает тот же расчёт для бурения в целом.

    Частые вопросы

    Какая изнашиваемая деталь стоит дороже всего за год?

    Зависит от завода, но обычно штанги и соединители идут раньше долот: один отказ там останавливает выпуск, тогда как затупленное долото лишь замедляет работу.

    Как снизить стоимость бурения летки, не рискуя леткой?

    Подбирайте детали под машину и массу, держите комплекты в одном состоянии износа, осматривайте переходники и соединители и покупайте по стоимости на отверстие у поставщика, который держит допуски от партии к партии.

    Начните с того, что уже выбрасываете. Сфотографируйте последние четыре списанных долота, штанги или соединителя и пришлите снимки вместе с диаметром летки и типом массы — мы скажем, какая из четырёх деталей действительно тратит ваш бюджет.

  • Сколько леток вскрывает ваша печь за год: арифметика расхода инструмента

    Сколько леток вскрывает ваша печь за год: арифметика расхода инструмента

    Большинство заводов назовут выпуск чугуна с точностью до тонны, а расход инструмента для вскрытия летки — только «на ощущение». Именно в этом разрыве прячутся деньги, потому что расход не тайна: это арифметика, и её можно уложить на один лист бумаги.

    Шаг 1: посчитайте вскрытия

    Летку вскрывают один раз на выпуск. Возьмём печь с 12 выпусками в сутки на две летки за год кампании — цифры быстро складываются:

    • 12 выпусков в сутки, 365 дней в году: 4380 вскрытий на печь.
    • Две печи с таким режимом: 8760 вскрытий в год.
    • Плюс третья точка выпуска на время ремонтов: ещё двести-триста.

    Ничто в этом расчёте не зависит от цены стали, курса или рынка. Это просто то, сколько раз приходится открывать массу.

    Шаг 2: разделите на ресурс инструмента

    Ресурс зависит от массы, диаметра и практики, но форма ответа устойчива:

    • Долота. Если долото в среднем вскрывает 15 отверстий до списания, на 4380 вскрытий нужно около 290 долот в год на печь.
    • Штанги. Штанги обычно переживают несколько долот. При 20 долотах на штангу та же печь расходует примерно 15 штанг в год плюс замены из-за изгибов и повреждений.
    • Переходники и соединители. Их считают на машину и на год, а не на отверстие, но уровень запаса всё равно выводят из числа работающих машин вскрытия.

    Точные цифры менее важны, чем привычка их отслеживать. Два завода с одинаковыми печами могут различаться по расходу долот на 30 % просто потому, что на одном есть дисциплина по глубине и подобранные комплекты. Разница видна в формах износа и способах продлить ресурс.

    Шаг 3: переведите в стоимость на отверстие

    Когда объём известен, цена становится расчётом, а не спором. Возьмите годовые затраты на долота, штанги, переходники и соединители и разделите на число вскрытых отверстий. Полученная цифра — то, чем нужно управлять, и то, с чем сравнивать предложение более дешёвой детали. Наше руководство по сравнению цен на долота по стоимости метра излагает ту же логику для бурения в целом.

    Если есть данные, стоит добавить две поправки: стоимость задержанного выпуска и стоимость поломки. Обе превращают строку расходов в строку простоев, а простоями как раз управляет летка — см. практики сокращения простоев при вскрытии.

    Шаг 4: превратите арифметику в план запаса

    • Держите запас на шесть-восемь недель по долотам и штангам и рассмотрите один комплект на машину вскрытия.
    • Поднимайте запас перед ремонтами и задувками, когда расход на несколько недель подскакивает.
    • Делите год на две-три закупочные партии, чтобы снизить накладные расходы на заказ и перевозку.
    • Сравнивайте факт с планом ежемесячно. Растущий тренд — сигнал обслуживанию, а не закупке.

    Частые вопросы

    Сколько отверстий должно вскрывать одно долото?

    Зависит от массы, диаметра и практики. Важно, чтобы это число было известно для вашей печи: оно превращает ощущение о качестве в доказательство.

    Закупать инструмент ежемесячно или на год?

    Большинству выгоднее соглашение о плановом объёме с поставками по графику: оно фиксирует цену и держит буфер, не замораживая капитал на складе.

    Пришлите темп выпусков, диаметр летки и тип массы — мы поможем построить под них план объёма и запаса, с чертежами и сертификатами в обоснование поставки.

  • Долота и штанги под заказ: от условий работы до готового изделия

    Долота и штанги под заказ: от условий работы до готового изделия

    Стандартный инструмент закрывает многие задачи доменного производства, но некоторым операциям нужны свои размер, резьба, материал или схема штырей. Успешный нестандарт начинается с точной информации с площадки. Цель — не создать самую сложную конструкцию, а привести всю буровую сборку в соответствие с фактической машиной и состоянием летки.

    Дайте полную информацию об оборудовании

    Начните с модели машины вскрытия, типа хвостовика, частоты вращения, энергии удара и способа подачи. Добавьте диаметр и длину текущей штанги, диаметр долота, спецификацию резьбы и размеры соединительных муфт и переходников. Фотографии и размерные чертежи предотвращают недопонимание, которое трудно заметить по тексту.

    Опишите состояние летки

    Запишите обычную глубину и диаметр отверстия, угол бурения и встречающиеся материалы. Отметьте, мешают ли работе твёрдый шлак, козёл, избыточная пыль, высокая температура или резкие изменения сопротивления. Если возможно, укажите, сколько отверстий проходит текущий инструмент и как он обычно отказывает.

    Определите цель улучшения

    • Повысить скорость проходки.
    • Увеличить ресурс долота или штанги.
    • Повысить точность диаметра отверстия.
    • Снизить вибрацию и ослабление соединений.
    • Заменить устаревший или труднодоступный размер.
    • Сократить число типоразмеров, используемых в цеху.

    Что можно изменить

    Нестандарт может включать диаметр долота, размеры хвостовика, длину корпуса, марку сплава, число и шаг штырей, промывочные каналы, диаметр и длину штанги, резьбовое соединение. Точный объём зависит от машины и требований безопасности. Любое изменение одной детали проверяют по всей сборке, чтобы сохранить соосность и совместимость.

    Согласуйте чертёж до производства

    Производственный чертёж должен показывать критические размеры, допуски, спецификацию материала, детали резьбы, требования к поверхности и маркировку. Подтвердите чертёж до начала изготовления и уточните, как будет проводиться контроль. Для новой конструкции пробный образец выявляет практические вопросы, которые трудно увидеть в техническом обзоре.

    Оценивайте испытание измеримыми результатами

    Сравните нестандартный инструмент с существующим в сходных условиях. Отслеживайте время бурения, число отверстий, характер износа, вибрацию, состояние соединений и отзывы операторов. Эти данные показывают, достигнута ли цель и оправдана ли вторая итерация. О выборе марки стали для таких штанг см. 42CrMo или 40Cr.

    Поддержка нестандартного производства

    Shandong Feiteng выпускает долота для летки, буровые штанги, соединительные муфты и переходники под заказ. Перед производством мы проверяем размеры, материалы и условия применения, а перед отгрузкой контролируем готовые детали. Пришлите чертежи и рабочие данные, чтобы обсудить подходящую конфигурацию.

  • 42CrMo или 40Cr для буровой штанги: какая марка подходит вашим условиям

    42CrMo или 40Cr для буровой штанги: какая марка подходит вашим условиям

    42CrMo и 40Cr — две самые распространённые марки на рынке буровых штанг для летки. Закупщики часто спрашивают: в чём реальная разница и что выбрать своей печи? Ниже простое сравнение по химии, механическим свойствам и условиям работы.

    По химии обе — среднеуглеродистые легированные стали. 40Cr содержит около 0,37–0,44 % C и 0,8–1,1 % Cr; 42CrMo дополнительно даёт примерно 0,15–0,25 % Mo. Молибден повышает прокаливаемость и жаропрочность, поэтому после закалки и отпуска 42CrMo имеет более однородную структуру и лучшие механические свойства в целом.

    По свойствам правильно термообработанный 42CrMo обычно даёт предел текучести выше 835 МПа и предел прочности выше 1080 МПа при заметно лучшей ударной вязкости, чем у 40Cr. Важнее другое: 42CrMo сохраняет прочность при 350–500 °C и сопротивляется отпускной хрупкости — практическое преимущество для штанг, работающих рядом с горячим кожухом. 40Cr дешевле, но под большой нагрузкой, сильным ударом и при повышенной температуре раньше деформируется и даёт усталостные трещины.

    По применению: малые доменные печи с неглубокой леткой и мягкой массой могут работать на штангах из 40Cr с выигрышем по цене и приемлемым ресурсом. Но крупные и средние печи, глубокая летка, твёрдая масса и высокая частота выпусков должны задавать 42CrMo или даже 40CrNiMo. Хорошая штанга стоит на несколько десятков юаней дороже, но ломается реже, требует меньше замен и даёт меньше аварий — то есть снижает общую стоимость.

    Выбор материала — не просто «чем дороже, тем лучше»; это соответствие свойств фактической нагрузке. Запишите глубину летки, твёрдость массы и число выпусков за смену — и выбирайте марку по ним. Подробнее о влиянии жара и удара на выбор материала — в статье о материале горячих буровых штанг.

  • Чек-лист контроля качества долот и штанг для летки

    Чек-лист контроля качества долот и штанг для летки

    Контроль качества бурового инструмента для летки должен сопровождать изделие от сырья до финальной упаковки. Готовая деталь может выглядеть приемлемо, скрывая дефект материала, неверную термообработку или размерное отклонение, которое приведёт к быстрому отказу. Структурированный план контроля снижает этот риск и делает результаты проверок прослеживаемыми.

    1. Входной контроль материалов

    До производства проверьте марку стали, состояние поверхности и документы на материал. У твердосплавных штырей проверяют марку, размеры и видимые дефекты. Сертификаты на материал и записи по партиям помогают проследить любую проблему, проявившуюся позже.

    2. Размерный контроль в процессе

    Измеряйте критические диаметры, длины, заплечики и элементы обработки по утверждённому чертежу. Убедитесь, что допуски стабильны в течение всей партии. У штанг перед нарезкой резьбы проверяют прямолинейность и состояние торцов.

    3. Контроль резьбы и соединений

    • Профиль и шаг резьбы должны соответствовать спецификации.
    • Заусенцы, трещины, заедания и глубокие следы обращения недопустимы.
    • Ответные штанги, муфты и переходники должны собираться плавно.
    • Заплечики должны давать правильный контакт.
    • Соединения должны оставаться стабильными при предусмотренном способе затяжки.

    4. Контроль твердосплавных штырей

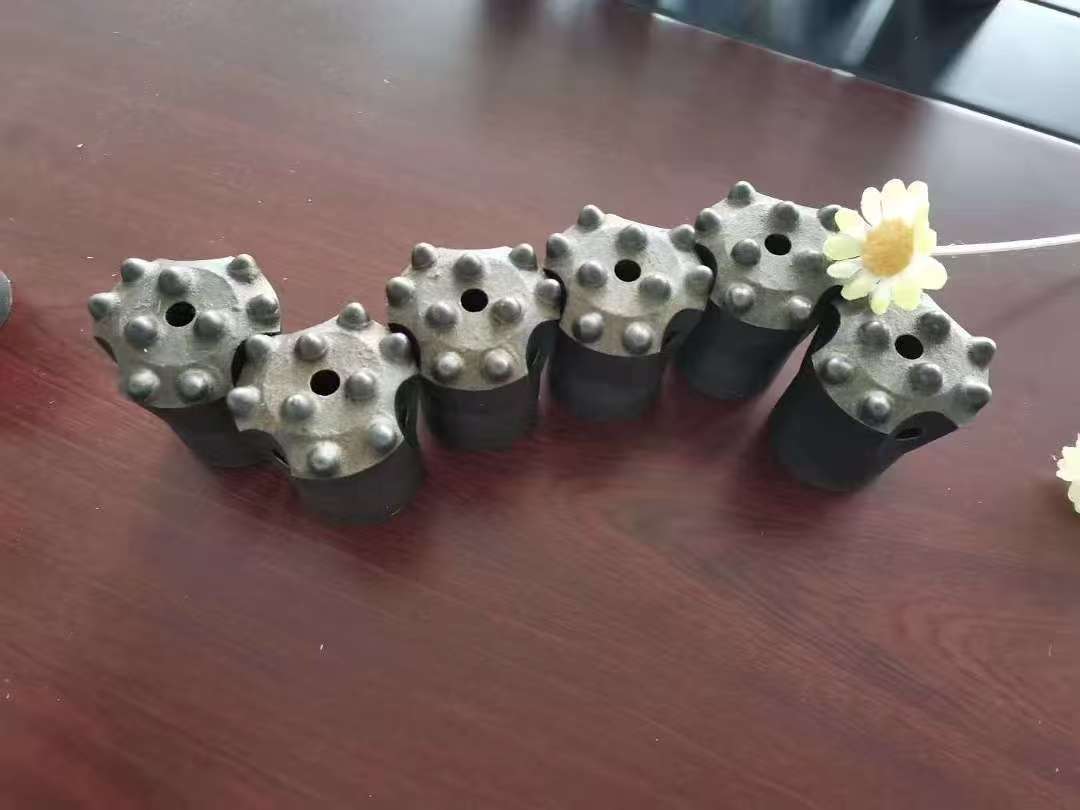
    Проверяйте расположение штырей, выступание, расстояние между ними и качество пайки. Ищите трещины, сколы, отсутствующие штыри и неровную посадку. Режущий торец должен соответствовать утверждённой схеме и давать нужный калибр и просвет для промывки.

    5. Твёрдость и выборочные испытания

    В зависимости от изделия проверяют твёрдость в заданных точках и анализируют записи термообработки. При вводе нового материала или конструкции на представительных образцах проводят испытания на износ и удар. Результаты сравнивают с утверждённой базой, а не рассматривают как отдельные цифры.

    6. Финальный контроль и упаковка

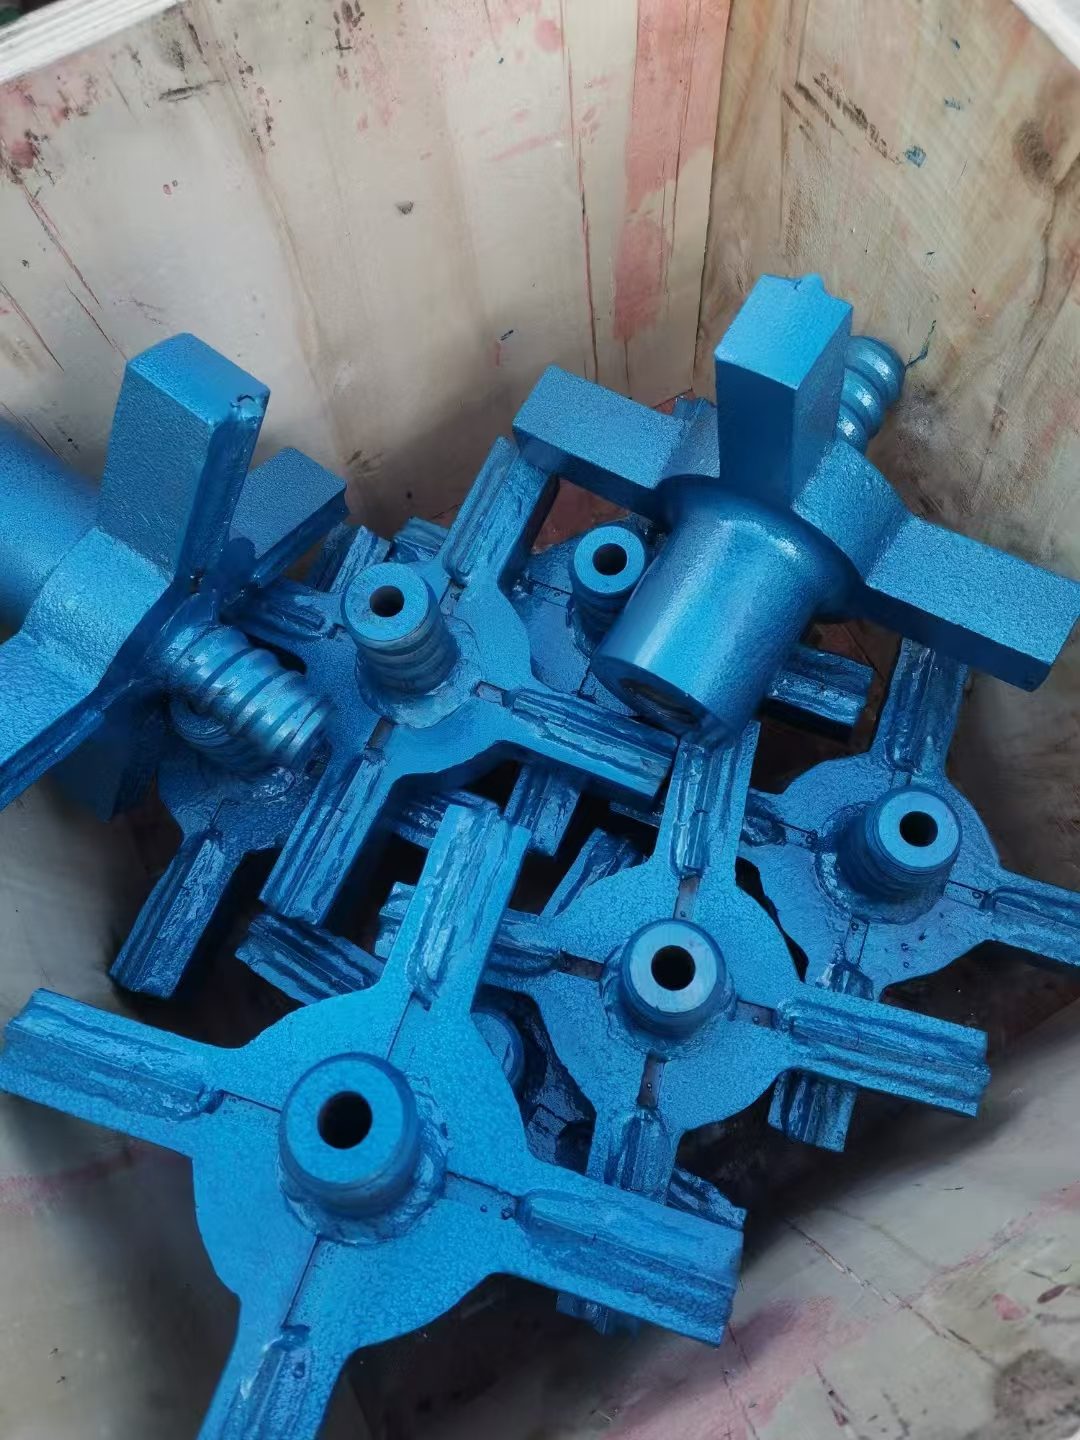
    Перед упаковкой подтверждают идентификацию изделия, количество, размеры, состояние поверхности и защиту резьбы. Упаковка должна соответствовать способу перевозки, а маркировка — ясно указывать изделие, размер и партию. При долгой перевозке или влажном хранении может потребоваться антикоррозионная обработка.

    Сделайте контроль обратной связью

    Контроль качества наиболее полезен, когда данные из эксплуатации возвращаются на завод. Записывайте наблюдения заказчика: ослабление резьбы, быстрый износ штырей, изгиб, короткий ресурс. Эта информация направляет улучшения материала, обработки, термообработки или подбора изделия. Shandong Feiteng приветствует подробную техническую обратную связь, чтобы следующие партии точнее соответствовали реальным условиям печи.

  • Почему выбор материала важен для буровых штанг в горячих условиях

    Почему выбор материала важен для буровых штанг в горячих условиях

    Буровой инструмент для летки работает при одновременном действии жара, удара, трения и изгиба. Поэтому спецификация материала напрямую влияет на надёжность. Прочный стальной корпус и износостойкая твердосплавная режущая часть обязательны, но каждый материал должен соответствовать тому, как работает весь инструмент.

    Высокопрочная легированная сталь для корпуса

    Корпус штанги должен нести растягивающую нагрузку, передавать энергию удара и сопротивляться изгибу, не становясь хрупким. Легированная сталь даёт полезный баланс прочности и вязкости, когда марка и термообработка контролируются. Качество материала влияет и на стойкость резьбы: повреждённая резьба делает непригодной вполне исправную в остальном штангу.

    Твёрдый сплав для режущей части

    Твёрдый сплав YG8 обычен для резания твёрдых материалов, поскольку сочетает высокую твёрдость с приемлемой стойкостью к удару. Оптимальная марка зависит от материала летки. Более абразивные условия могут требовать большего сопротивления износу, а неравномерный материал и удары — марки, устойчивой к скалыванию.

    Жара действует на весь инструмент

    Высокая температура снижает прочность, ускоряет окисление и меняет реакцию материалов на нагрузку. Стальной корпус должен сохранять рабочие механические свойства в течение цикла бурения, а сплав — выдерживать термоциклирование на режущей кромке. Стабильная работа машины и эффективное удаление пыли сокращают время, которое каждая деталь проводит при пиковой температуре.

    Для выбора материала нужны реальные данные

    • Диаметр, глубина и угол бурения летки.
    • Типичная твёрдость огнеупора и наличие шлака или козла.
    • Энергия удара и частота вращения машины вскрытия.
    • Ожидаемое число отверстий за смену.
    • Наблюдаемый характер отказа: изгиб, повреждение резьбы, потеря штырей или абразивный износ.

    Не применяйте одну спецификацию на всех площадках

    Конструкция, хорошо работающая на одной печи, может быть неоптимальной на другой. Различия в практике вскрытия меняют баланс между износом и ударом. Подбор материала под заказ позволяет поставщику скорректировать марку стали, марку сплава, схему штырей и размеры под фактические условия.

    Сбалансированный инструмент служит дольше

    Надёжность складывается из всей системы: прочная сталь, стойкий сплав, точная обработка, совместимые соединения и правильная эксплуатация. Shandong Feiteng изготавливает долота и штанги для летки под заказ из отобранного сырья с контролируемыми процессами. При запросе рекомендации по материалу пришлите рабочие параметры и историю отказов.

  • Термообработка и точная механообработка в производстве инструмента для летки

    Термообработка и точная механообработка в производстве инструмента для летки

    Долота и штанги для летки выглядят просто, но их работа зависит от последовательности производственных операций, которую по готовому изделию почти не видно. Термообработка и точная механообработка особенно важны: они определяют, выдержит ли инструмент удар, сохранит ли соосность и надёжное соединение в работе.

    Термообработка формирует структуру стали

    Термообработка создаёт нужное сочетание прочности и вязкости легированной стали. Температура, выдержка и охлаждение должны контролироваться под выбранный материал и геометрию детали. Если процесс нестабилен, получается инструмент либо слишком мягкий и податливый деформации, либо слишком хрупкий, чтобы воспринимать удар.

    Точность резьбы защищает соединение

    Резьба должна входить плавно и давать правильный контакт по заплечику. Даже небольшая размерная ошибка создаёт плохую посадку, которая ослабнет под вибрацией. Точная механообработка обеспечивает стабильный шаг, профиль и соосность у штанг, соединительных муфт и переходников. Каждое соединение проверяется в составе собранного узла.

    Обработка сохраняет прямолинейность и баланс

    Прямолинейность критична для передачи энергии. Изогнутая штанга или смещённое долото усиливают вибрацию, изнашивают летку неравномерно и добавляют нагрузку машине и соединениям. Размерный контроль при обработке гарантирует, что готовая деталь соответствует чертежу и встаёт на оборудование без доработок.

    Ключевые точки контроля производства

    • Проверка поступающей стали и твёрдого сплава до запуска.
    • Контроль температуры и времени термообработки для каждой партии.
    • Замер критических диаметров и длин после обработки.
    • Проверка посадки резьбы калибрами или ответными деталями.
    • Подтверждение расположения, выступания и качества пайки штырей.
    • Финальный контроль поверхности и упаковки.

    Цель — повторяемость

    Одного хорошего образца для промышленного применения недостаточно. Ценность производственного контроля — в стабильности от партии к партии. Воспроизводимый процесс позволяет заказчику планировать ремонты, стандартизировать запчасти и не тратить деньги на подгонку каждой поставки под оборудование.

    Производственная поддержка нестандартного инструмента

    Shandong Feiteng выпускает стандартные и изготовленные под заказ долота для летки, буровые штанги, соединительные муфты и переходники. Перед производством мы проверяем размеры, требования к материалу и условия работы, а перед отгрузкой контролируем готовые детали. Такой процессный подход даёт инструмент, подходящий под конкретную задачу, а не просто совпадающий с примерным размером.

  • Что такое штанги и долота для летки: знакомство с основным инструментом вскрытия

    Что такое штанги и долота для летки: знакомство с основным инструментом вскрытия

    В доменном производстве перед каждым выпуском необходимо просверлить канал через летку, чтобы горячий чугун мог выйти. Инструмент, который выполняет эту работу, — буровая штанга и буровое долото для летки. Многие новые операторы и закупщики видят в них лишь «стальную трубу с твердосплавной головкой», хотя именно они определяют время выпуска, ровность потока чугуна и безопасность работы.

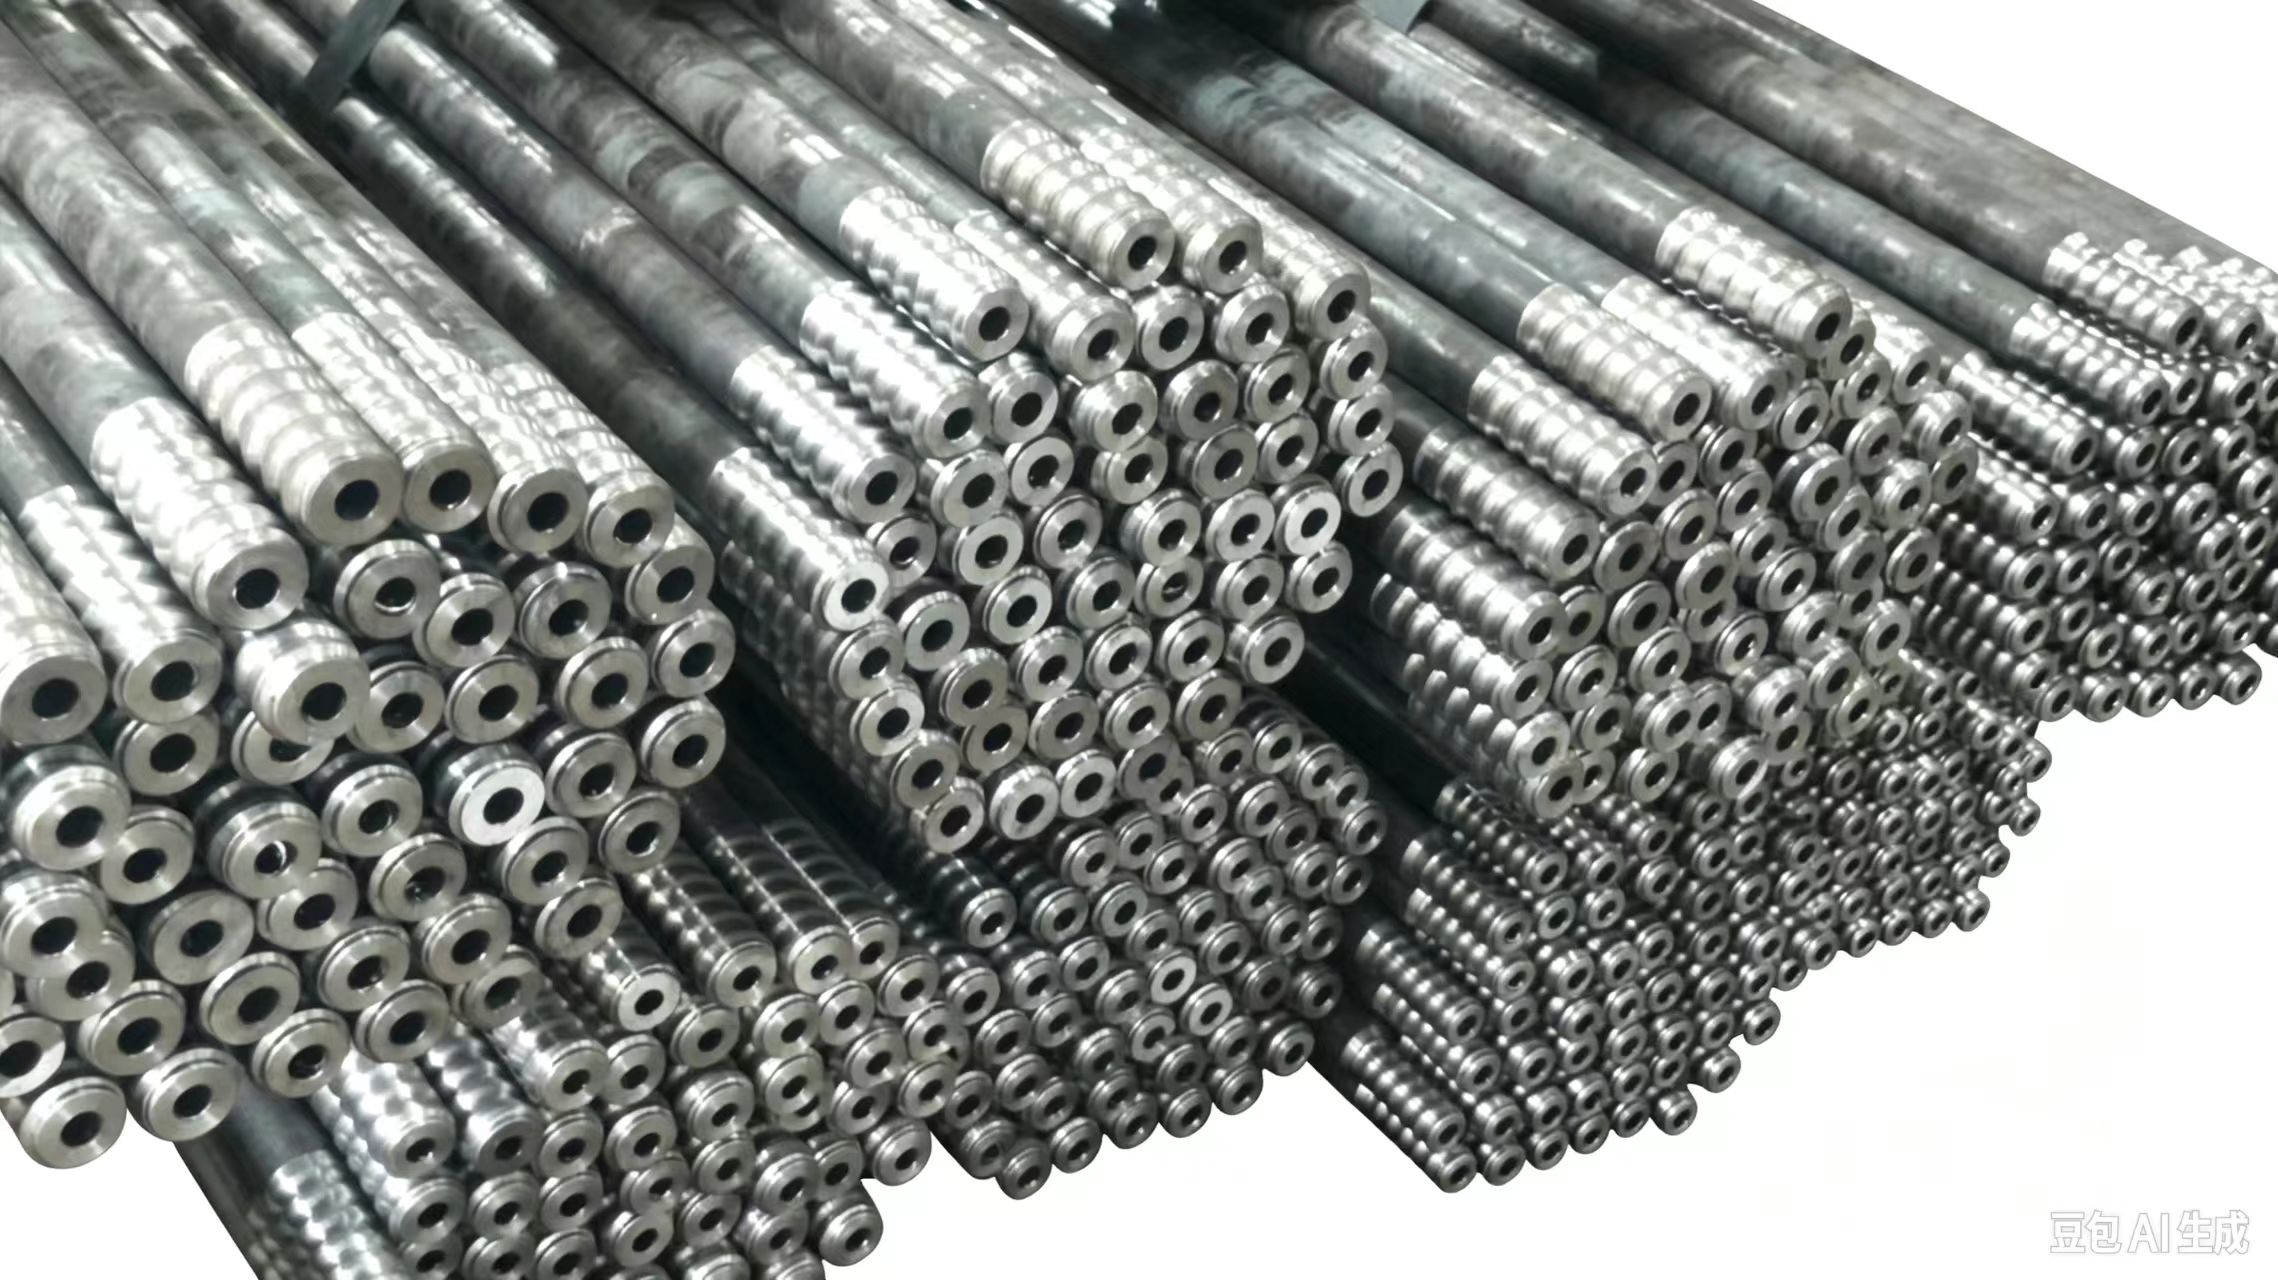
    Штанга соединяет силовой конец машины вскрытия с долотом. Обычно у неё есть центральный канал для охлаждающей воды под давлением или сжатого воздуха, а концы соединяются со следующей штангой или с долотом специальной трапецеидальной резьбой. Долото стоит в самом переднем конце колонны и непосредственно разрушает леточную массу, огнеупор и слой затвердевшей футеровки на определённую глубину. Это самая изнашиваемая и наиболее нагруженная ударом часть всей колонны.

    По сравнению со штангами для водяных скважин или геологоразведки, штанги и долота для летки работают в куда более жёстких условиях: точка бурения находится близко к кожуху печи при высокой температуре окружающей среды, вибрация и удары сильные, а заклинившее в летке долото трудно извлечь, и это может сорвать график выпусков. Поэтому штанги для летки делают из специальных марок стали, с особой толщиной стенки, точностью резьбы и термообработкой, а марка сплава и процесс пайки долота должны соответствовать твёрдости массы и материалу футеровки.

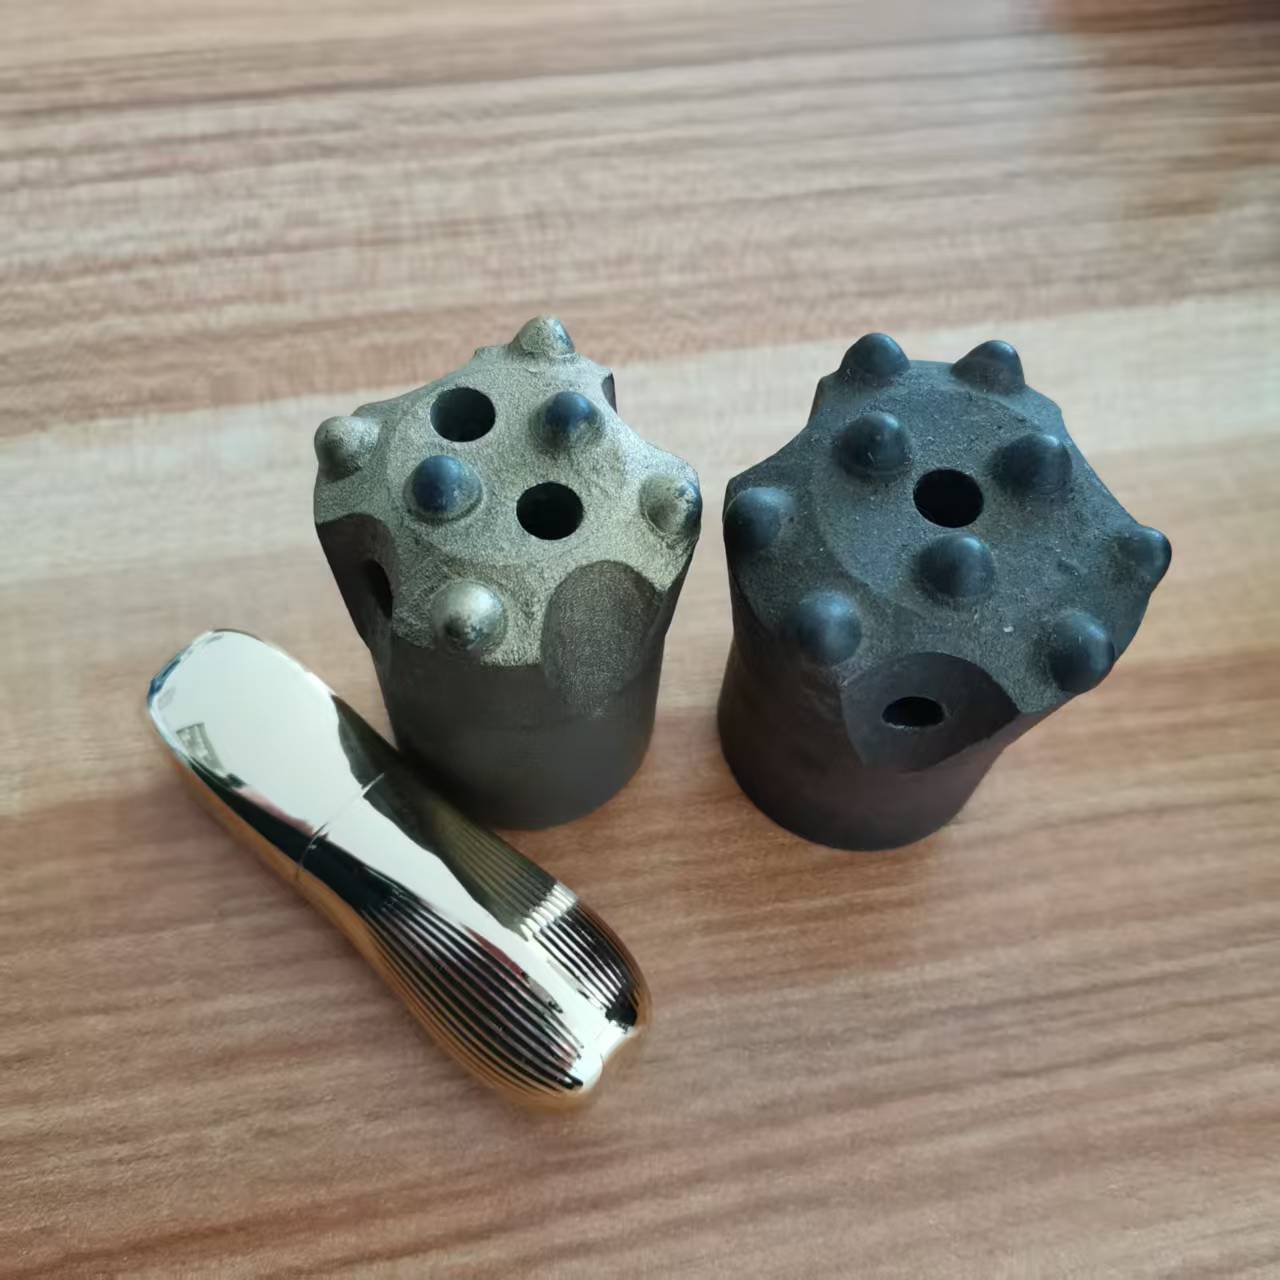
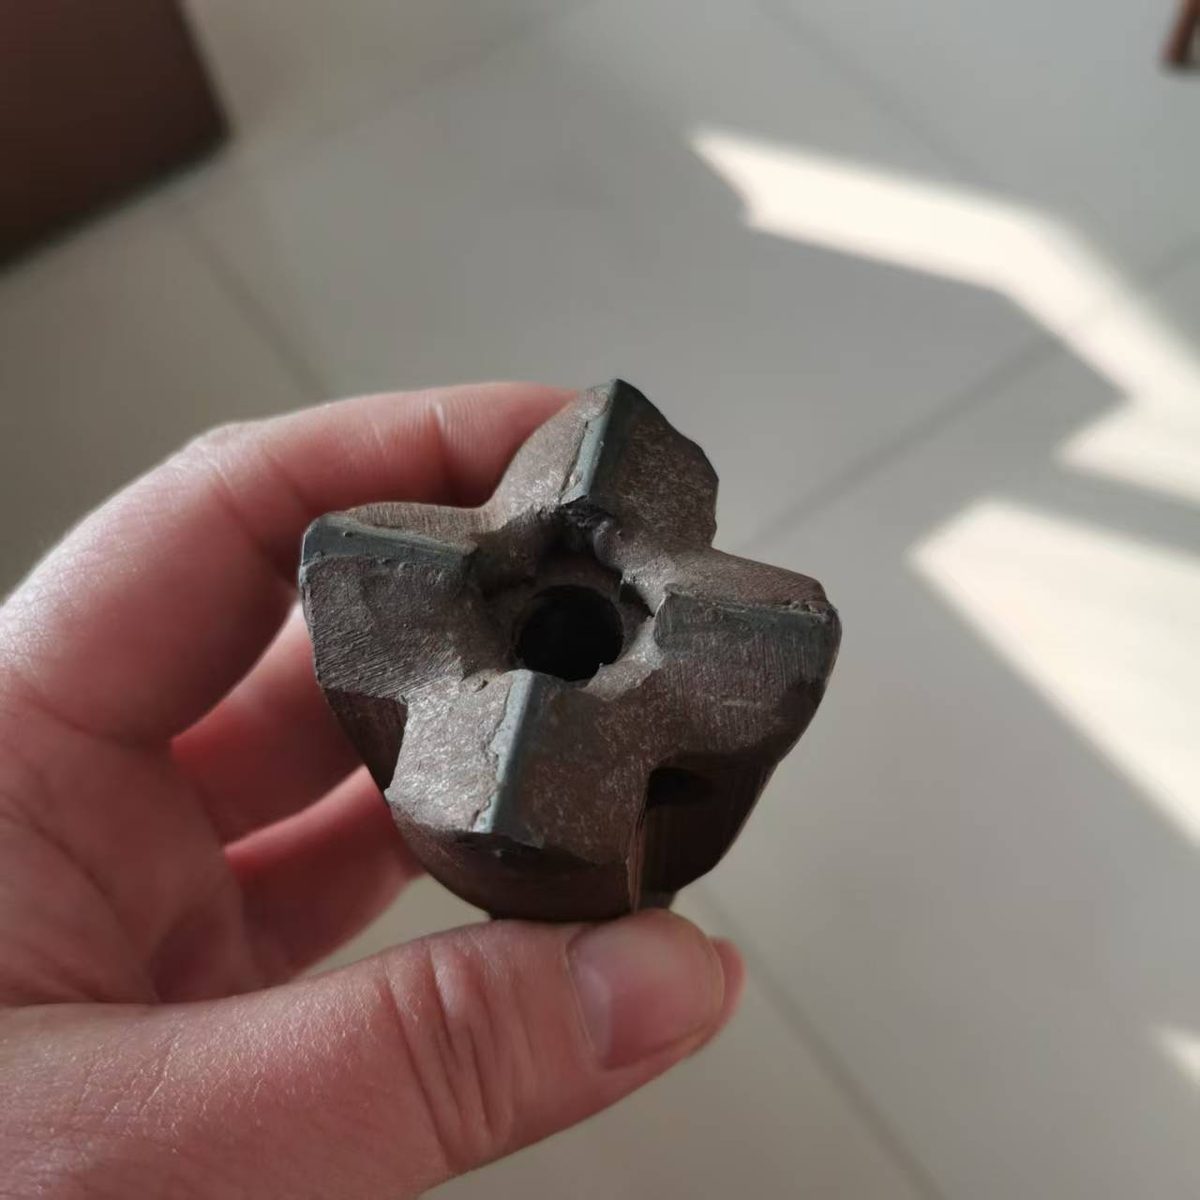
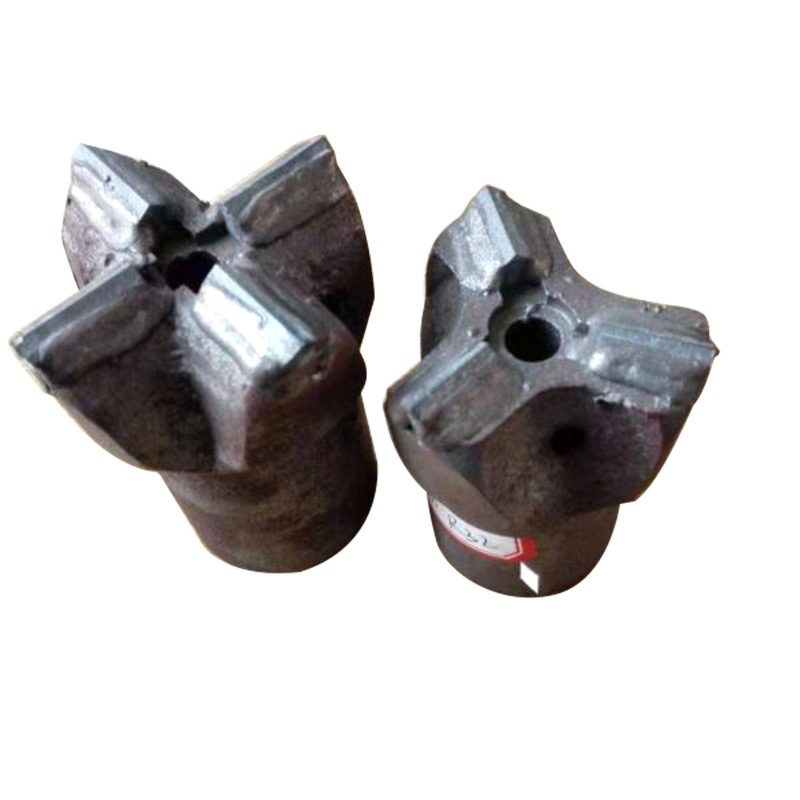
    Годная штанга для летки должна быть прямой, без заметных изгибов, с чистой резьбой без трещин. Годное долото должно иметь симметричные крылья, надёжно посаженные твердосплавные штыри и открытое промывочное отверстие. Правильно выбрать и правильно эксплуатировать эти два инструмента — то, что волнует каждого оператора и закупщика доменного производства.