Автор: tanya

  • Обзор рынка буровых долот и штанг Китая: рост рынка и сегмент доменных печей

    Обзор рынка буровых долот и штанг Китая: рост рынка и сегмент доменных печей

    Китайская отрасль бурового инструмента переходит от модели «больше объёма» к модели «технологии, сервис и стоимость жизненного цикла». Особенно заметен этот сдвиг в бурении летки доменных печей, где одно отказавшее долото или штанга может прервать весь выпуск.

    В этом обзоре — размер и структура рынка буровых долот и штанг Китая, факторы спроса до 2030 года, а также продукты, материалы и закупочные решения, формирующие сегмент инструмента для доменных печей.

    Размер отрасли в 2025 году
    41,98 млрд юаней
    Долота и штанги вместе

    Рост рынка
    Более 8%
    Год к году в 2025 году

    Самый быстрорастущий сегмент
    Стальные долота
    Рост 12,3% в 2025 году

    Спрос со стороны доменных печей
    Около 8%
    Среднегодовой рост за два года

    Позиция в отрасли: расходный материал, без которого не обходится подземная работа

    Буровой инструмент — ключевой расходный компонент для бурения горных пород, геологоразведки, свайного строительства, добычи нефти и газа и доменной плавки. Основные категории: штанги и долота для бурения породы, геологоразведочный инструмент, нефтегазовый инструмент, долота вращательного бурения для свай и инструмент для бурения летки доменных печей.

    Эти изделия напрямую влияют на эффективность бурения, безопасность и общую стоимость эксплуатации. Они обеспечивают горнодобычу, инфраструктуру, металлургию и энергетику — поэтому их часто называют расходным материалом, без которого не обходится подземная работа.

    Китайская отрасль перешла от поставки отдельного расходника к комплексным буровым решениям. Рынок продолжает расти, но важнее структурный сдвиг: заказчики всё чаще сравнивают марку твердого сплава, термообработку, точность соединения, ресурс, техподдержку и совокупную стоимость, а не только цену за единицу.

    Размер рынка: рост быстрее промышленности в целом

    По оценкам третьих сторон, приведённым в исходных материалах, совокупный рынок буровых долот и штанг Китая достиг около 41,98 млрд юаней в 2025 году, прибавив более 8% год к году. Это значительно выше роста инвестиций в обрабатывающую промышленность за тот же период.

    Сегмент 2025 Рост Прогноз 2026
    Долота в целом 20,00 млрд юаней +10,0% 22,00 млрд юаней
    Штанги тяжёлого класса 20,05 млрд юаней +7,05% 21,47 млрд юаней
    Стальные долота 1,58 млрд юаней +12,3% 1,77 млрд юаней
    Долота вращательного бурения для свай 6,90 млрд юаней +7,5% 7,42 млрд юаней
    Алмазные колонковые штанги 195 млн юаней Высокий барьер, ниша 211 млн юаней
    Колонковые долота и сопутствующий инструмент 14,84 млрд юаней Стабильный спрос Не указан

    В сегменте штанг и долот для бурения породы китайская отрасль буровой стали и инструмента достигла около 12,86 млрд юаней в 2025 году, +6,3% год к году. Для сравнения: общее машиностроение выросло на 5,1%. В мире рынок бурового инструмента для горных пород вырос с 8,2 млрд долл. в 2018 году до оценочных 12,5 млрд долл. в 2026 году — CAGR около 8,9%, при этом доля Китая растёт год от года.

    Прогноз рынка по сегментам, 2025–2030
    Сегмент 2025 2030
    Долота 20,0 млрд 32,21 млрд
    Штанги тяжёлого класса 20,05 млрд 26,83 млрд
    Долота вращательного бурения 6,9 млрд 9,76 млрд
    Стальные долота 1,58 млрд 2,51 млрд

    Источник: Boyan Consulting, Market Research Online и другие оценки третьих сторон. Прогнозы ориентировочные и зависят от выпуска стали, капвложений и цен на сырьё.

    Рынок растёт за счёт четырёх разных двигателей

    • Стальные долота: рост 12,3%, самый быстрый. Более глубокие горные работы, рост доли крепких пород и ускоренное импортозамещение выводят сегмент в средне- и высокотехнологичные применения.
    • Долота вращательного бурения: рост 7,5%, крупнейший сегмент. Городская реновация, рельсовый транспорт и крупные водные проекты поддерживают спрос. Приближается первый пик замены буровых установок, поставленных в 2019–2021 годах. Доля замены соответствующих долот выросла с 38% в 2023 году до 46% в 2025 году.
    • Штанги тяжёлого класса: рост 7,05%. Критически важные несущие элементы в нефтегазовом бурении и глубинном геотермальном развитии.
    • Алмазные колонковые штанги: небольшой объём, высокие барьеры. Длинный горизонт заказов — более трёх лет — связан с государственной программой стратегической минеральной разведки.

    Три драйвера: политика, спрос и импортозамещение

    Политическая поддержка становится более конкретной. Трёхлетний план самостоятельного развития оборудования для разведки и добычи стратегических минеральных ресурсов (2025–2027) включает высокопроизводительный геологоразведочный инструмент в число ключевых базовых компонентов. Цель — 86,3% локализации ключевых компонентов. Налоговые стимулы для передового производства, включая повышенный коэффициент вычета расходов на НИОКР до 130%, также поддерживают инвестиции.

    Спрос в downstream остаётся широким. Инфраструктура, энергетика и разведка ресурсов создают устойчивый спрос по трём направлениям. Городское подземное пространство, рельсовый транспорт и водохозяйственные узлы поддерживают строительное бурение. Сланцевый газ, трудноизвлекаемая нефть, геотермальная энергия и традиционные нефть и газ стимулируют энергетическое бурение. Новый раунд разведки стратегических минералов поддерживает геологоразведку. Рынок нефтегазового бурового и добывающего оборудования Китая составил около 159 млрд юаней в 2025 году, поддерживая спрос на буровой инструмент.

    Импортозамещение переходит в более сложные условия. В скважинах глубже 7 000 м, горизонтальных скважинах сланцевого газа и городском подземном пространстве отечественный инструмент теперь сравнивают с ведущими мировыми брендами по ударной вязкости, стабильности термообработки и надёжности соединений. Возможность уже не сводится к низкой цене — она включает быстрое изготовление под заказ и локальную техподдержку.

    Технологические тренды: высокий класс, интеллект и долгий ресурс

    Материалы и процессы

    Легированные стали 42CrMo и 35CrMo, твердый сплав и поликристаллические алмазные материалы стали основными. Стальные долота теперь сравниваются с мировыми аналогами по ударной вязкости при −40 °C, разбросу твёрдости и стабильности партий. Термообработка остаётся границей между инструментом, который служит, и тем, который ломается рано.

    Интеллектуальная адаптация

    Долота вращательного бурения разрабатываются под совместимость с шиной CAN, используемой интеллектуальными буровыми установками. В некоторых применениях ресурс за один цикл вырос в 1,8 раза по сравнению с традиционными изделиями.

    Цифровое управление

    Некоторые инструменты высокого класса оснащаются RFID-метками для отслеживания полного жизненного цикла. Модульные быстроразъёмные конструкции сокращают время замены на площадке до 90 секунд. Отрасль движется к модели «оборудование + данные + сервис».

    От поставки продукта к комплексным решениям

    Заказчики всё чаще запрашивают долота, штанги, подбор и сервис на весь срок службы вместе. Конкуренция смещается от цены к совокупной стоимости жизненного цикла, скорости технического отклика и совместимости всей буровой системы.

    Вызовы отрасли

    • Давление сырья: цены на специальную сталь, порошок карбида вольфрама и кобальта остаются высокими и волатильными. Общие производственные затраты в 2025 году выросли примерно на 4,7%.
    • Однородная конкуренция: средне- и низкотехнологичные продукты по-прежнему очень похожи, что поддерживает ценовую конкуренцию.
    • Разрыв в высоких переделах: мощностей глубокой и тонкой обработки высококлассного твердого сплава всё ещё недостаточно, часть ключевых материалов и процессов зависит от импорта.
    • Цикличность спроса: нефтегазовый и геологоразведочный инструмент зависит от цен на нефть и бюджетных циклов, поэтому сроки спроса нестабильны.

    Несмотря на ограничения, следующие пять лет, как ожидается, пройдут под знаком умеренного роста общего объёма и ускоренной структурной модернизации. К 2030 году прогнозы, приведённые в исходных материалах, показывают: долота в целом — около 29,28 млрд юаней, штанги тяжёлого класса — 26,83 млрд, стальные долота — 2,51 млрд, долота вращательного бурения — 9,76 млрд.

    Конкурентная основа будет смещаться от мощности и цены к технологиям, сервису и стоимости всего жизненного цикла. Компании, которые первыми завершат переход к высокому классу и интеллектуальным решениям, получат лучшие позиции.

    Буровые долота и штанги для доменных печей: сегмент высокого износа и высокой цены ошибки

    Что делает инструмент

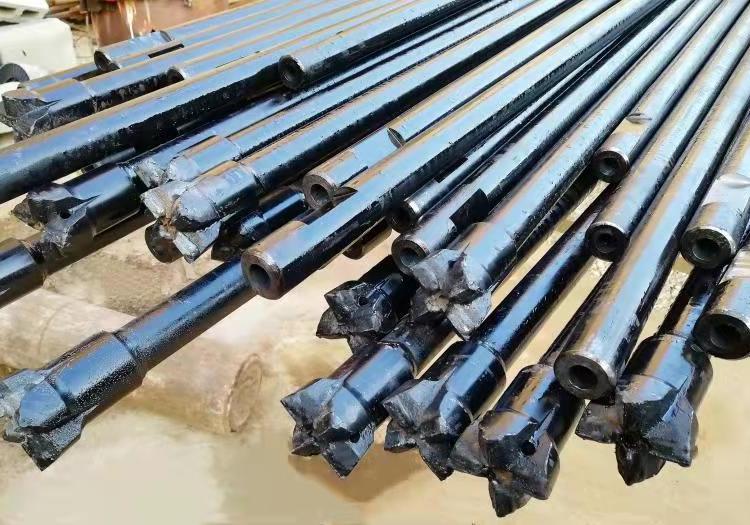
    Буровые долота и штанги для доменных печей — расходный инструмент у печи, используемый с буром для летки, глиняной пушкой или пушкой для леточной массы. Ими пробуривают слой леточной массы и огнеупора, закрывающий летку, чтобы создать канал для выпуска чугуна.

    Этот инструмент определяет ритм выпуска. Если штанга обрывается, твердосплавный зуб ломается или скорость бурения падает, весь процесс плавки может задержаться. Условия работы — одни из самых тяжёлых в бурении: длительное воздействие температуры 300–600 °C, интенсивное трение о леточную массу и огнеупор, неоднородная твёрдость смеси шлака и чугуна.

    Поэтому три ключевых требования — жаростойкость, износостойкость и ударопрочность.

    Три основных типа долот

    Тип Типоразмер Главное преимущество Лучшее применение Стоимость
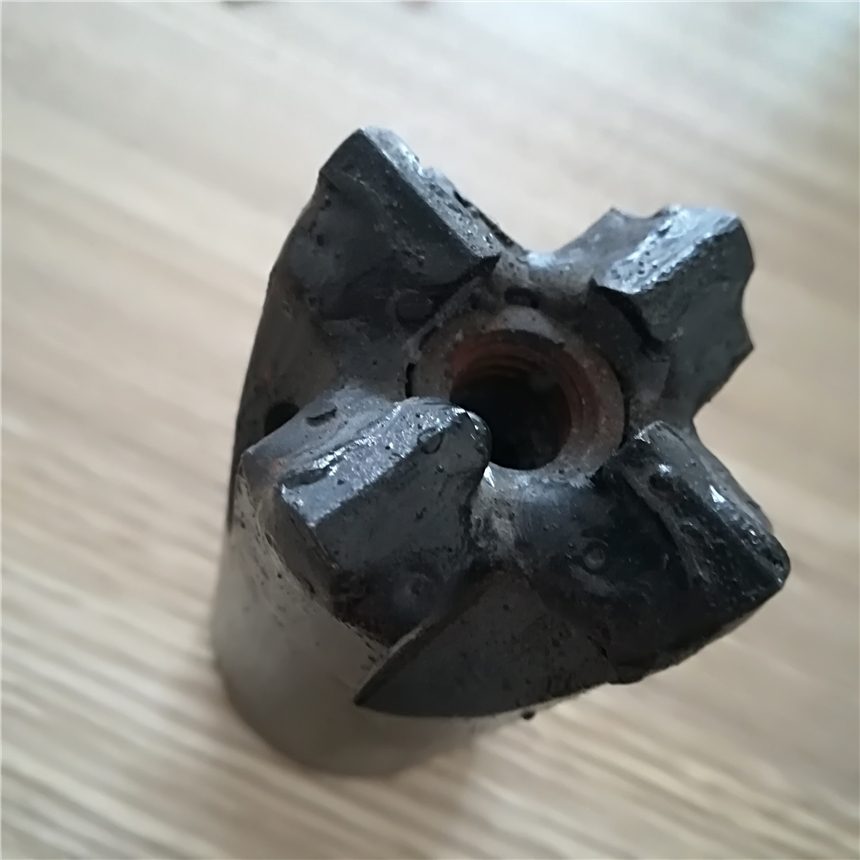
    Крестовый Ø28–120 мм Прочный корпус и большая площадь контакта со стенкой Стандартное открытие летки; самое распространённое Универсальная
    Кнопочный Ø35–80 мм Износостойкие твердосплавные кнопки и высокая ударопрочность Сложные условия печи и неоднородная твёрдость шлака и чугуна Лучшее соотношение цены и качества
    Трёхкулачковый Ø40–75 мм Простая конструкция и гибкость в работе Неглубокое открытие, вспомогательные работы и аварийный ремонт Самая высокая экономичность

    Выбор не должен опираться на один параметр. Оценивайте объём горна, частоту выпусков и твёрдость шлака и чугуна вместе. При однородных условиях и умеренной сложности открытия крестовое долото может дать лучшее соотношение цены и качества. При больших колебаниях температуры и частых твёрдых включениях кнопочное долото обеспечит более высокую ударную и износостойкость и снизит риск поломки.

    Сопряжение штанг

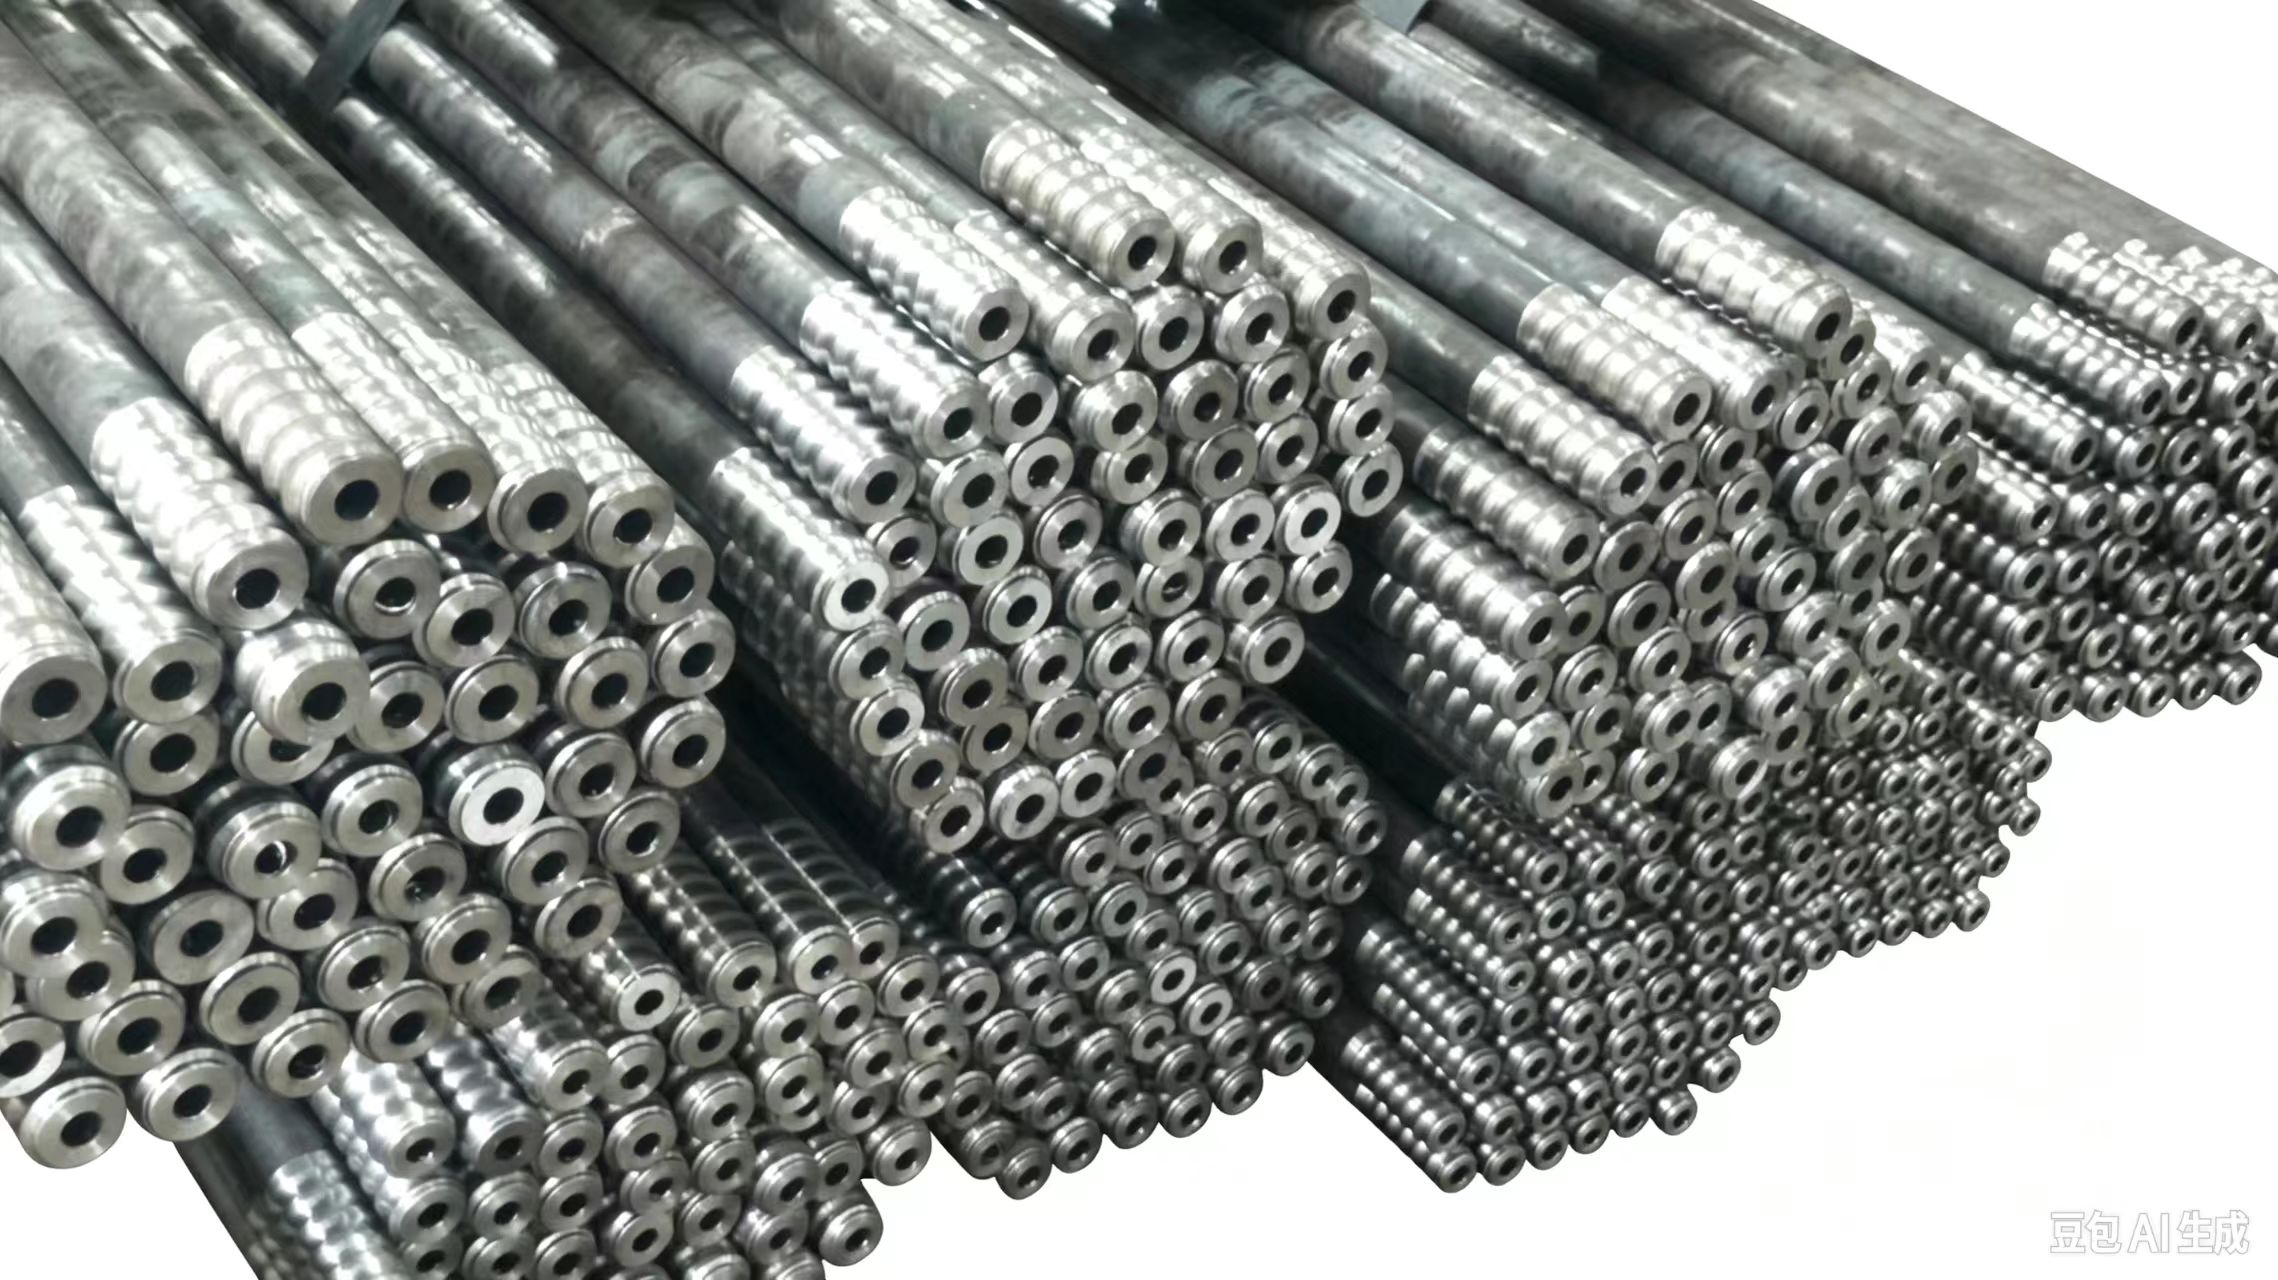
    Буровые штанги для доменных печей выпускаются главным образом в размерах 32 и 38 мм. Основные типы резьбы — T38, R38, T32 и R32. Типовые модели штанг: Ø38×12/10/8 мм и Ø32×12/10 мм.

    Штанги и долота должны точно сопрягаться. Если параметры резьбы, прямолинейность и твёрдость не совпадают с долотом, теряется передача энергии, падает эффективность открытия и ускоряется износ соединения. Это одна из самых частых деталей, которые упускают при закупке.

    Материалы и процессы, определяющие ресурс

    Штанги в основном изготавливаются из легированных сталей 45, 40Cr, 42CrMo, 16Mn и 20CrMnTi. 42CrMo даёт более высокую прочность и прокаливаемость, чем 35CrMo, и подходит для штанг, несущих ударные нагрузки. Закалка при примерно 850 °C в масле с последующим отпуском при примерно 560 °C в сочетании с поверхностным упрочнением обеспечивает эффективный баланс твёрдости и вязкости.

    Кнопки долот обычно делают из твердого сплава WC-Co с содержанием кобальта 8–12%. Кнопки спекаются при высокой температуре и закрепляются в корпусе вакуумной пайкой. Это сочетает высокую твёрдость с жаростойкостью.

    Термообработка — граница между штангой, которая служит, и той, которая ломается. Закалка даёт прочность, отпуск снимает внутренние напряжения и повышает вязкость, снижая риск хрупкого разрушения.

    Закупка переходит к стоимости жизненного цикла

    Потребление инструмента для бурения доменных печей росло в среднем примерно на 8% в год за последние два года благодаря увеличению печей и удлинению кампании. Одновременно металлургические заводы переходят от сравнения по минимальной цене за единицу к расчёту стоимости жизненного цикла.

    Количество эффективных выпусков, которое даёт одно долото, напрямую влияет на стоимость тонны чугуна. Рост доли лома в шихте усложняет условия печи и повышает риск обрыва штанг и поломки зубьев у некачественного инструмента.

    Поставщиков обычно оценивают по трём направлениям:

    ~40%
    Мощности и оборудование

    ~35%
    Система качества и контроль процессов

    ~25%
    Индивидуальные решения и НИОКР

    Порядок выбора и комплектации

    1. Оцените условия.
    Зафиксируйте объём горна, частоту выпусков, твёрдость шлака и чугуна, глубину отверстия и данные машины.
    2. Выберите долото.
    Сравните крестовую, кнопочную и трёхкулачковую конструкции по скорости бурения, удару, износу и бюджету.
    3. Подберите штангу.
    Подтвердите размер 32 или 38 мм, резьбу T38/R38/T32/R32, материал, длину, прямолинейность и контакт по упору.
    4. Оцените поставщика и стоимость жизненного цикла.
    Сравните мощности, контроль процессов, поддержку индивидуальных заказов, стоимость бурения на тонну чугуна, стабильность партий и послепродажный сервис.

    Конкурентная среда и типичный производитель

    Для инструмента для бурения доменных печей характерна выраженная региональная кластеризация. Шаньдун — ключевой производственный район: кластер бурения по породе в Янгу (Ляочэн) и круг тяжёлого машиностроения вокруг Тайаня и Фэйчэна. Концентрация отрасли остаётся низкой, доминируют специализированные малые и средние производители.

    Сильнейшие поставщики отличаются полной продуктовой линейкой, масштабной обработкой и возможностями индивидуального производства, а также поставкой всей цепочки бурового инструмента.
    Логотип Shandong Feiteng Metal Products

    Типичный производитель

    Shandong Feiteng Metal Products Co., Ltd.

    Профессиональный инструмент для бурения летки доменных печей из промышленного парка Суньчжуан, Фэйчэн, Тайань, Шаньдун.

    Производитель с корнями в Тайане

    Shandong Feiteng Metal Products Co., Ltd. находится в промышленном парке Суньчжуан, уезд Фэйчэн, город Тайань, провинция Шаньдун. Площадка примыкает к скоростным дорогам Цзинтай и Цзинху, высокоскоростной железной дороге Пекин–Шанхай и национальному шоссе 104.

    Компания зарегистрирована в 2016 году с уставным капиталом 30 млн юаней и сочетает производственную гибкость с фокусной продуктовой стратегией. Она много лет ведёт электронную коммерцию, в том числе 10 лет на платформе 1688, и имеет стабильную историю поставок и репутацию у клиентов.

    Полная цепочка вокруг летки

    В отличие от производителей, выпускающих только долото или только штангу, Shandong Feiteng строит продуктовую систему вокруг работ на летке:

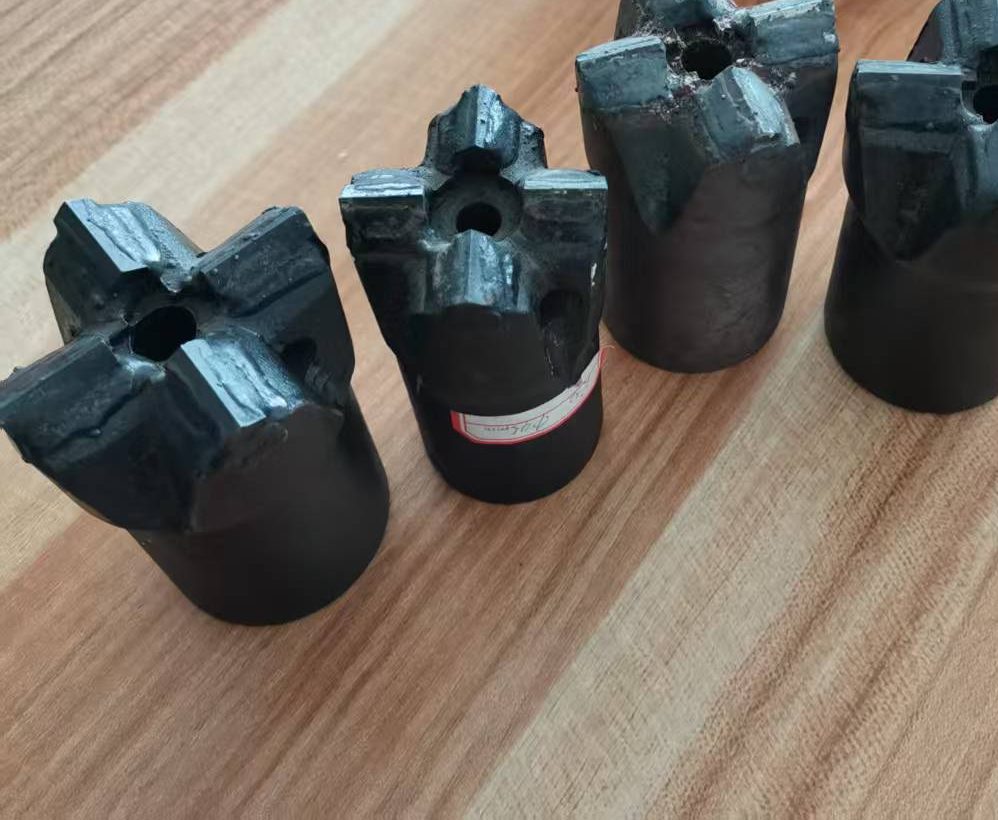
    • Буровые долота для доменных печей: крестовые 55R38, долота T38, долота с R-резьбой и долота T28×45 мм с наружной резьбой — крестовая и кнопочная конструкции под разные условия печи и модели буров.
    • Буровые штанги: основные типоразмеры, включая T38, сопряжённые с долотами компании по параметрам резьбы, прямолинейности и твёрдости для снижения потерь энергии.
    • Комплектующие: соединительные муфты R38 с внутренним шестигранником, хвостовики, выбивные штанги, долота для разрушающих машин, однолопастные конусные долота, горные долота и анкерные штанги.

    Такая комплексная поставка «бур для летки + глиняная пушка + долото и штанга + муфта + хвостовик» соответствует переходу металлургических заводов от сравнения отдельных позиций к комплексной комплектации и учёту общей стоимости использования. Она также снижает сложность координации и складских запасов при работе с несколькими поставщиками.

    Индивидуальные решения для сложных условий

    Импортные буры для летки могут использовать особые способы соединения, а твёрдость шлака и чугуна в печи заметно различается. Shandong Feiteng берётся за нестандартные заказы и выпускает специальные долота, соединительные муфты и штанги по моделям машин и чертежам.

    В условиях 300–600 °C инструменты компании рассчитаны на стабильную жаростойкость и износостойкость. Это важно для крупных печей с длительной кампанией и более сложных условий, связанных с ростом доли лома в шихте.

    Позиция на рынке

    Как специализированный производитель инструмента для бурения летки, Shandong Feiteng конкурирует полной продуктовой линейкой, прямыми поставками с завода, быстрым откликом на индивидуальные заказы и экономической эффективностью. Основные заказчики — доменные производства в Китае, службы летки и горные предприятия.

    По мере перехода закупок от сравнения низких цен к расчёту стоимости жизненного цикла производители с полной комплектацией и быстрой адаптацией становятся приоритетными партнёрами закупочных служб металлургических заводов.

    Вывод: устойчивый спрос, структурная модернизация и более высокие требования к поставщикам

    Китайская отрасль бурового инструмента находится в окне устойчивого спроса downstream, продолжающейся политической поддержки и переоценки стоимости через технологии. В этом рынке буровые долота и штанги для доменных печей — сегмент жаростойкого и износостойкого расходного инструмента со стабильным спросом и среднегодовым ростом около 8% за последние два года.

    Закупочный стандарт меняется от сравнения низких цен к расчёту стоимости жизненного цикла. Производители, которые контролируют легированные материалы и термообработку, обеспечивают стабильность партий, предлагают полную комплектацию и быстро адаптируются к сложным условиям печи, окажутся в лучшей позиции по мере укрупнения печей и удлинения кампании.

    Нужна согласованная система бурения для доменной печи? Пришлите модель бура для летки, диаметр отверстия, длину штанги, тип резьбы, условия печи и текущий характер отказов. Свяжитесь с Shandong Feiteng — мы подберём стандартное или индивидуальное долото, штангу, муфту и переходник хвостовика.

    Рыночные цифры и прогнозы в статье основаны на исследованиях третьих сторон, приведённых в исходных материалах. Это ориентировочные оценки, а не гарантии; их следует проверять с учётом текущего выпуска стали, капвложений и цен на сырьё.
  • Иностранные заказчики посетили Shandong Feiteng: новый импульс для выхода бурового инструмента на мировой рынок

    Иностранные заказчики посетили Shandong Feiteng: новый импульс для выхода бурового инструмента на мировой рынок

    Недавно группа зарубежных заказчиков специально приехала в Shandong Feiteng Metal Products Co., Ltd., чтобы осмотреть завод и цеха и провести деловые переговоры. Стороны обсудили закупку и индивидуальное сотрудничество по буровым долотам, штангам и комплектующим для доменных печей, что дало новый импульс экспортному направлению предприятия.

    Подробное знакомство с цехами

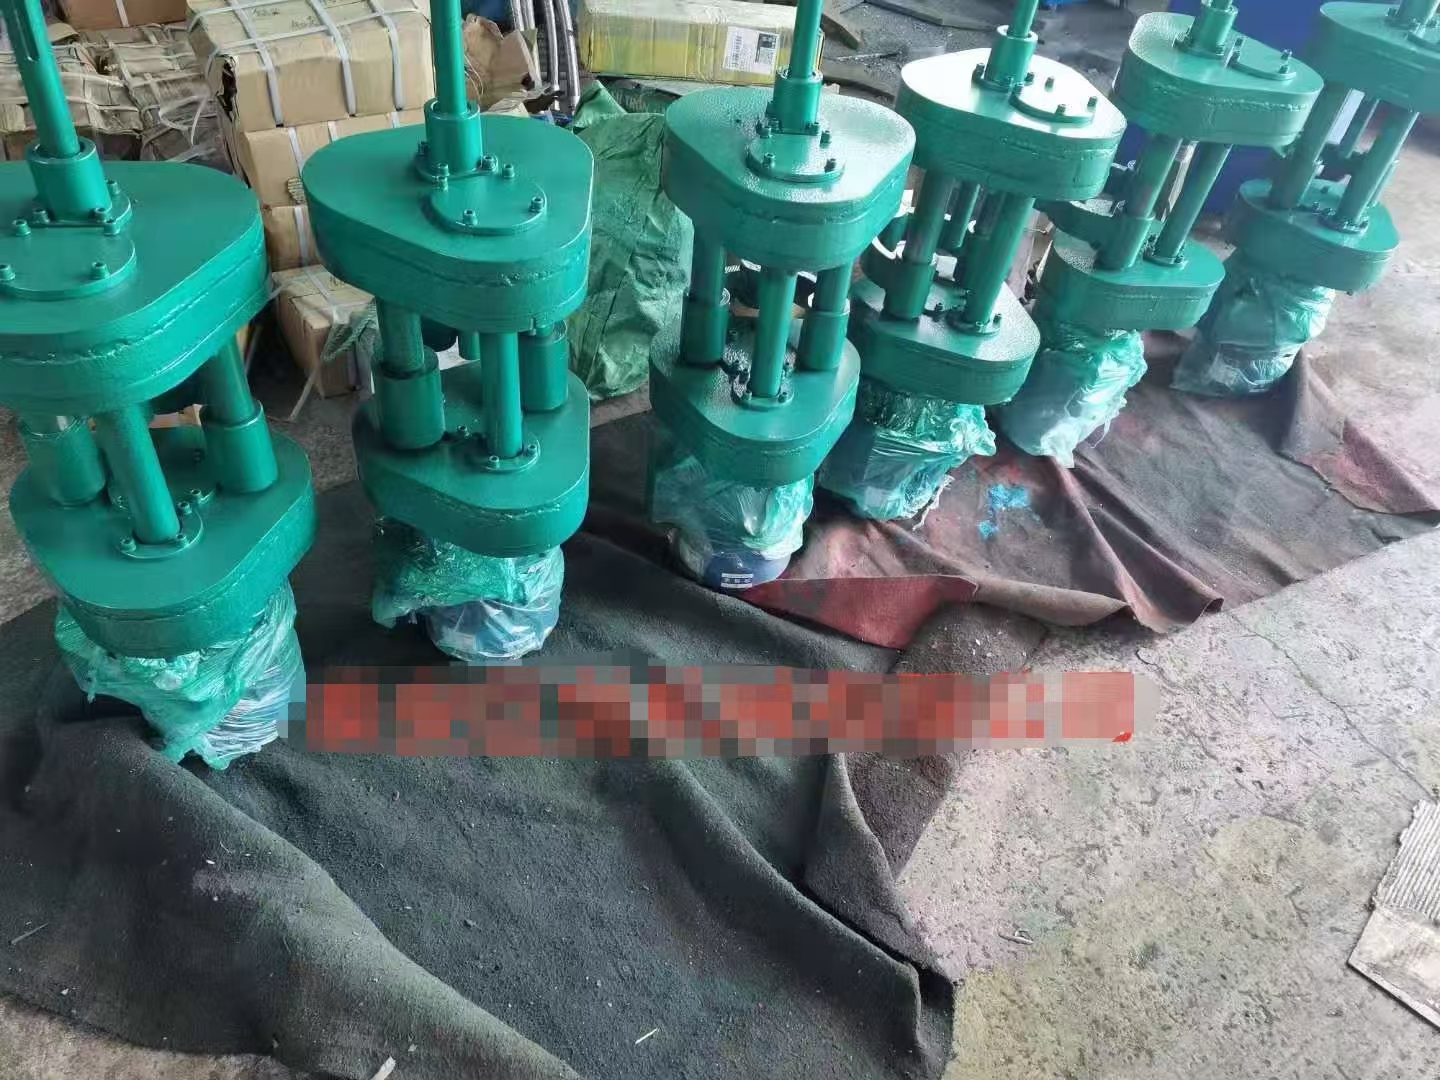
    Во время визита иностранные заказчики посетили производственные цеха и складские зоны. От точной обработки на станках с ЧПУ до высокотемпературного отпуска в печах термообработки и до штабелей готовых долот, штанг и соединительных муфт — заказчики проявили большой интерес к полной продуктовой системе и нормативному управлению производством Shandong Feiteng. Они останавливались, чтобы изучить параметры оборудования и детали продукции, и подробно обсудили с технической и коммерческой командами спецификации, нестандартные заказы, сроки поставки и послепродажную поддержку.

    Возможности индивидуального производства: что иностранные заказчики ценят больше всего

    Как производитель, глубоко работающий в области бурения доменных печей, Shandong Feiteng всегда считает своей ключевой компетенцией «полную продуктовую линейку, прямые продажи с завода, быстрый отклик на индивидуальные заказы и высокую экономическую эффективность». С учётом особых требований — нестандартных способов соединения импортных машин для открытия летки и неоднородной твёрдости шлака и чугуна в печи — компания берётся за нестандартные заказы благодаря собственной обработке и выпускает специальные долота, муфты и штанги под модели машин и чертежи. Именно эта способность быстро адаптироваться под заказ ценится зарубежными клиентами в Shandong Feiteng больше всего.

    В последние годы, по мере того как отечественный буровой инструмент для доменных печей приближается к международным брендам первого эшелона по жаростойкости и износостойкости, признание за рубежом растёт. Со стабильным качеством и гибким сервисом Shandong Feiteng уверенно открывает международный рынок и приносит в мир больше бурового инструмента для доменных печей «сделано в Китае».

    Доверие качеством, расширение рынка сервисом

    Shandong Feiteng продолжит открыто приглашать заказчиков из страны и из-за рубежа на завод и к взаимовыгодному сотрудничеству.

  • В Shandong Feiteng: реальная сила завода-производителя бурового инструмента для доменных печей

    В Shandong Feiteng: реальная сила завода-производителя бурового инструмента для доменных печей

    В промышленном парке Суньчжуан уезда Фэйчэн, город Тайань, провинция Шаньдун, находится Shandong Feiteng Metal Products Co., Ltd. — специализированный производитель бурового инструмента для летки доменных печей и бурового инструмента для горных работ. У ворот завода таблички «Передовое предприятие провинции», «Предприятие с хорошей кредитной репутацией» и «Цивилизованная организация города» подтверждают репутацию и силу, которые предприятие создавало более десяти лет.

    Завод хорошо спланирован, материалы аккуратно разложены. По одной стороне дороги ровными рядами лежат металлические трубы и профили в защитных чехлах, снуют тяжёлые грузовики — ощущается напряжённый ритм производства с полной загрузкой заказами. Офисная зона и производственные цеха чётко разделены; это современное предприятие с нормативным и институциональным управлением.

    Передовое оборудование: основа завода-производителя

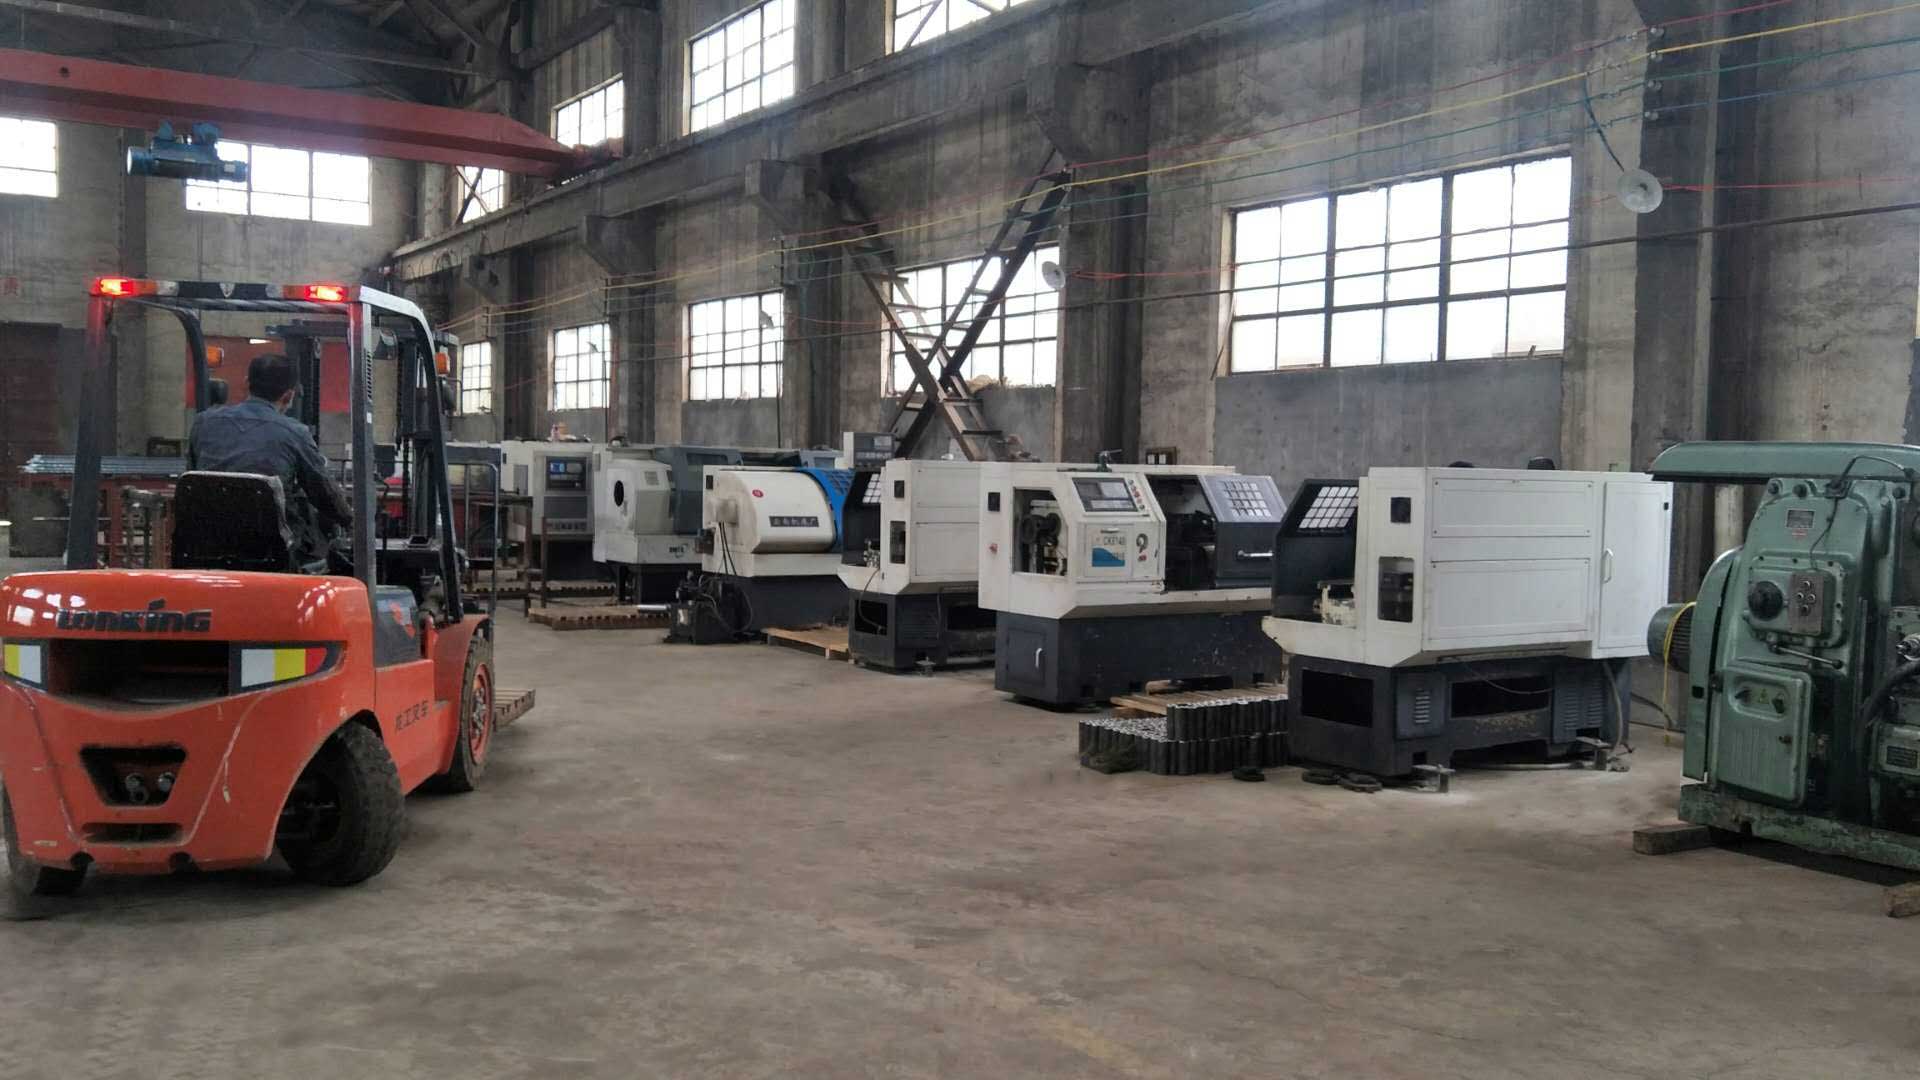
    В цехах ровными рядами стоят станки с ЧПУ. Машины серии CK6140 выполняют высокоточную обработку ключевых деталей — буровых штанг и соединительных муфт; старые фрезерные станки, погрузчики Lonking, оборудование для прокатки металла и непрерывные печи термообработки тоже выполняют свою роль, образуя полную производственную цепочку от раскроя и механообработки до термообработки и готовой продукции. Мостовые краны грузоподъёмностью 3 и 28 т подают тяжёлые детали по мере необходимости, обеспечивая поставки и стабильность от партии к партии для крупных заказов.

    Полная продуктовая линейка: главное преимущество перед обычными заводами

    От буровых долот для летки (крестового и шарошечного типа) и штанг до соединительных муфт, хвостовиков, трамбовочных штанг и долот для разрушения, а также до горных долот и анкерных штанг — Shandong Feiteng построила полную продуктовую систему вокруг работ на летке: «машина для открытия летки + пушка для леточной массы + долото и штанга + муфта и хвостовик». Это даёт настоящую комплексную закупку бурового инструмента.

    Загруженное производство — без забытой безопасности

    На стенах цеха видны лозунги «Безопасность производства — ответственность каждого» и «Безопасность прежде всего, профилактика прежде всего». Нормативное управление и строгие операционные процедуры — надёжная гарантия качественной и стабильной продукции.

    От завода-источника до поставок по всей цепочке — Shandong Feiteng обеспечивает надёжные решения для бурения доменных печей металлургическим и горным заказчикам в стране и за рубежом, подкрепляя их реальной производственной силой.

  • От летки до производственной линии: как Shandong Feiteng обеспечивает качество бурового инструмента для доменных печей

    От летки до производственной линии: как Shandong Feiteng обеспечивает качество бурового инструмента для доменных печей

    Буровые долота и штанги для доменных печей длительно работают при температуре 300–500 °C в условиях высокого износа, выдерживая выпуск за выпуском чугуна и твёрдую леточную массу. В таких экстремальных условиях качество изделия напрямую определяет ритм выпуска и стоимость тонны чугуна. Как Shandong Feiteng Metal Products Co., Ltd. добивается того, чтобы каждый инструмент был «долговечным, удобным и стабильным»? Ответ — на производственной линии.

    Точная механообработка: станки с ЧПУ держат «ворота размеров»

    В механообрабатывающем цехе Shandong Feiteng токарные станки с ЧПУ CK6140 и другое оборудование выполняют точную обработку ключевых деталей — буровых штанг и соединительных муфт. Оборудование точно контролирует параметры резьбы, прямолинейность и размерные допуски, чтобы каждая штанга точно сопрягалась с долотом, снижая потери передачи энергии и повышая эффективность открытия летки.

    Термообработка: закалка и отпуск охраняют «ворота ресурса»

    В непрерывных печах термообработки раскалённые прутки проходят закалку и отпуск по строго контролируемой температурной кривой. Закалка обеспечивает прочность, отпуск снимает внутренние напряжения и повышает вязкость. Именно эти процессы определяют, будет ли штанга «служить долго» или «легко ломаться», и принципиально гарантируют долговечность изделия.

    Полная цепочка: комплексная поставка экономит силы и нервы

    От буровых долот и штанг для летки до соединительных муфт, хвостовиков и трамбовочных штанг, а также до горных долот и анкерных штанг — Shandong Feiteng построила полную продуктовую систему, охватывающую «машину для открытия летки + пушку для леточной массы + долото и штангу + муфту и хвостовик». Заказчик может укомплектовать весь комплект инструмента для летки одной закупкой: не нужно согласовывать нескольких поставщиков, а сопряжение и стабильность изделий выше.

    Строгое управление: безопасность производства — основа качества

    В цехе повсюду видны лозунги «Безопасность производства — ответственность каждого» и «Безопасность прежде всего, профилактика прежде всего». Стандартизированные операционные процедуры и строгое управление на площадке — надёжная гарантия стабильности от партии к партии.

    От точной механообработки до термообработки, от полной комплектации до стандартизированного управления — Shandong Feiteng закладывает «долговечность, стабильность и хорошую совместимость» в каждый инструмент для доменной печи через видимые процессы, обеспечивая надёжную поддержку металлургии и горной промышленности.

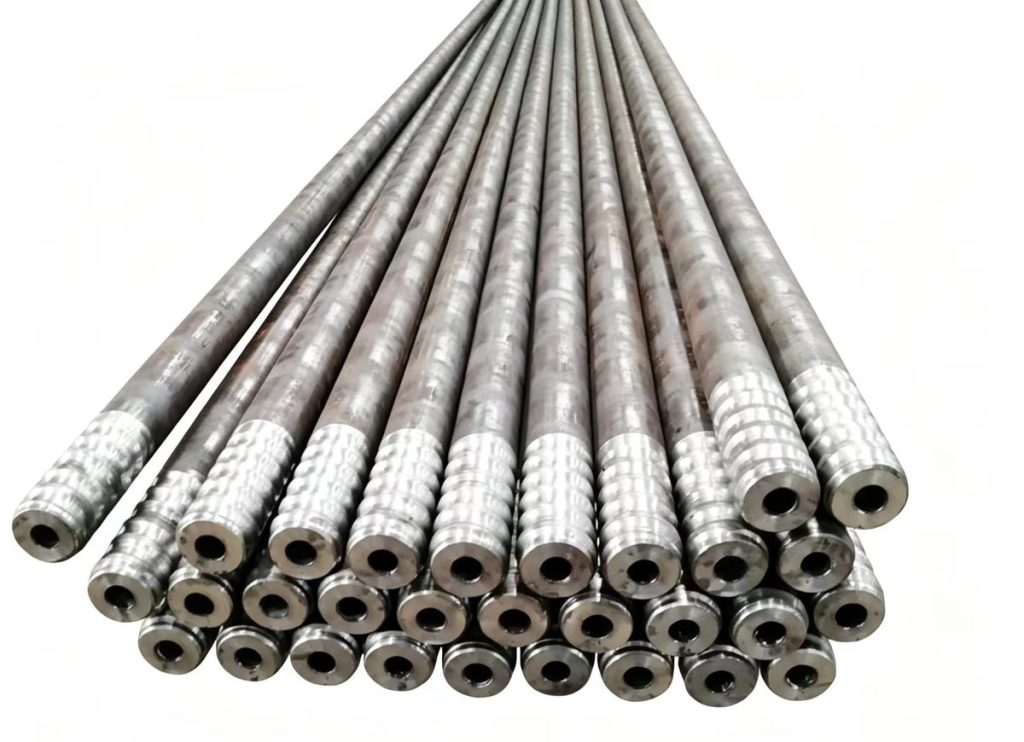
  • Буровая штанга для доменной печи: высокопрочная штанга с резьбой для открытия летки

    Буровая штанга для доменной печи: высокопрочная штанга с резьбой для открытия летки

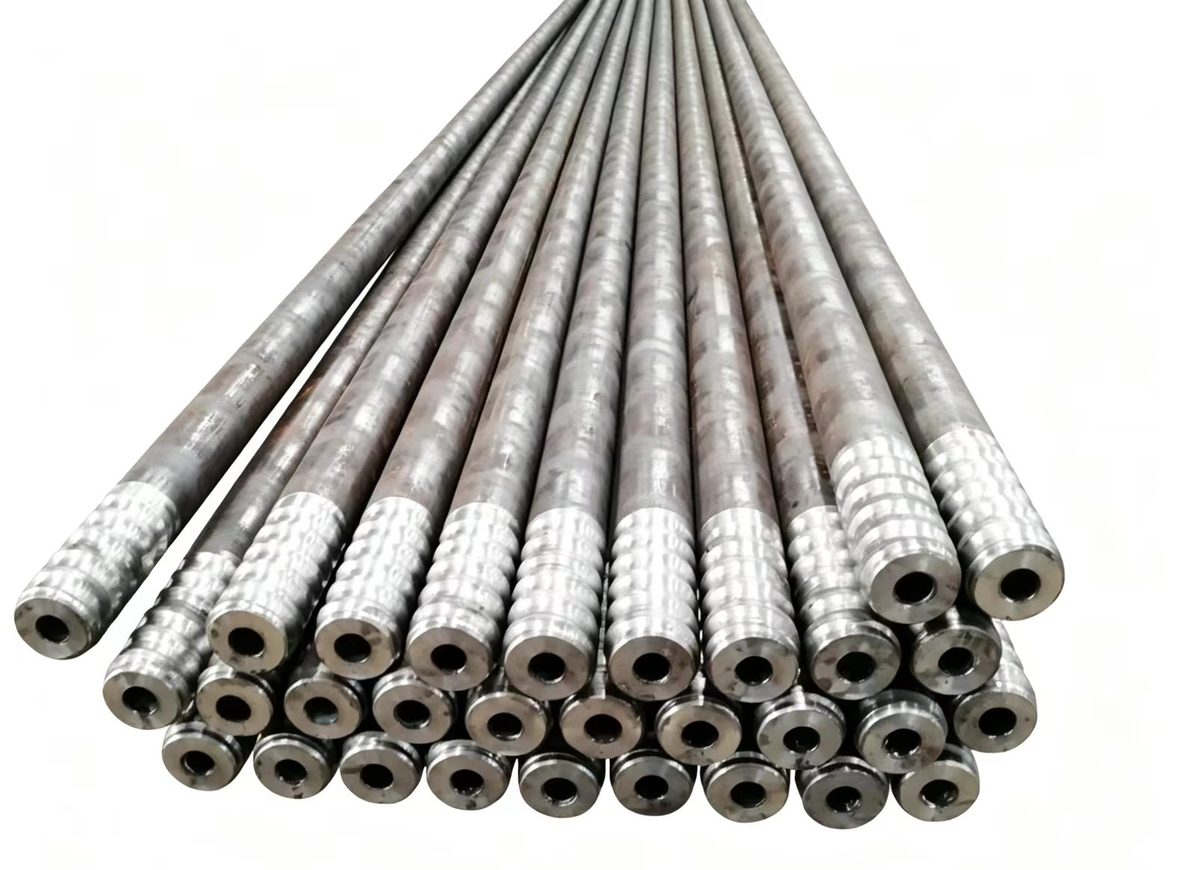
    Буровая штанга для доменной печи

    В доменном производстве стабильность летки напрямую определяет ритм работы печи. Буровая штанга — ключевой элемент машины для открытия летки, передающий крутящий момент и ударную нагрузку; без неё невозможно открыть летку и убрать закупорку. В отличие от обычных геологоразведочных штанг, штанга для доменной печи длительно работает под высокотемпературным излучением у летки, выдерживая высокочастотные удары, большой крутящий момент и знакопеременный изгиб. К вязкости материала, усталостной стойкости и надёжности резьбового соединения предъявляются жёсткие требования.

    Наши буровые штанги для доменной печи изготавливаются из качественных легированных бесшовных труб. Сталь 45 с общей закалкой и отпуском — основное решение; под условия заказчика возможен переход на высокопрочную легированную сталь. После нормализации, закалки и отпуска структура трубы становится однородной и мелкозернистой, остаточные внутренние напряжения снимаются, а сопротивление кручению, изгибу и ударам значительно возрастает. Штанга противостоит пластической деформации и разрушению при высокой температуре. Соединительные резьбы на обоих концах точатся на станках с ЧПУ: профиль регулярный, допуски строго контролируются. Большая площадь контакта обеспечивает равномерную и стабильную передачу крутящего момента. Несколько штанг быстро соединяются и наращиваются резьбой, легко собираются и разбираются, без расцепления, проскальзывания и ослабления резьбы в работе.

    Готовая штанга комплектуется твердосплавным кнопочным долотом в полный набор для открытия летки. Возможны индивидуальные размеры. Диаметр и длина одной штанги подбираются под модель машины и глубину бурения: от коротких 1 м до удлинённых 3 м, для одиночной работы или соединения нескольких штанг. Каждая готовая штанга проверяется на прямолинейность и размеры резьбы. Для ответственных заказов добавляется неразрушающий контроль, выявляющий мельчайшие внутренние трещины.

    Продукция широко применяется для бурения летки и удаления леточной массы на крупных и средних доменных печах, а также подходит для открытия леток руднотермических и других высокотемпературных печей. Как производитель, мы строго контролируем всю цепочку — от входного контроля сырья и термообработки до финишной обработки резьбы и испытаний готовой продукции — чтобы обеспечить стабильность качества. Долговечный инструмент для доменных печей снижает аварийные простои из-за обрыва штанг, сокращает затраты на эксплуатацию и ремонт и обеспечивает непрерывный стабильный выпуск. Приглашаем металлургические предприятия и торговые компании со всего мира: пришлите параметры условий работы — мы предложим решение и рассчитаем стоимость.

  • Материал буровых штанг для доменной печи: закалённая сталь 45 против высокопрочной легированной стали

    Материал буровых штанг для доменной печи: закалённая сталь 45 против высокопрочной легированной стали

    Буровые штанги с шестигранным хвостовиком в связке
    Материал буровых штанг для доменной печи: закалённая сталь 45 против высокопрочной легированной стали

    Ресурс и надёжность буровых штанг для доменной печи в значительной степени зависят от выбора материала трубы и термообработки. Работа на летке идёт в тяжёлых условиях: передний конец испытывает высокотемпературное излучение печи и непрерывные ударные нагрузки, а вращение машины для открытия летки создаёт огромный крутящий момент. Если материал и термообработка штанги не соответствуют требованиям, высока вероятность скручивания и излома штанги, а также смятия резьбы — это напрямую ведёт к остановке доменной печи и крупным экономическим потерям. Поэтому научно обоснованный выбор материала штанги под условия печи — важнейшая часть закупки.

    Наши два основных решения по материалу — качественная углеродистая конструкционная сталь 45 и высокопрочная легированная конструкционная сталь. Сталь 45 — самый распространённый базовый материал для буровых штанг доменных печей на рынке. В качестве сырья используются бесшовные трубы от крупных металлургических заводов. После черновой обработки заготовки проходят общую закалку и высокий отпуск. Закалка и отпуск обеспечивают хороший комплекс механических свойств — баланс прочности, пластичности и вязкости — и заметно повышают сопротивление знакопеременным ударам. Закалённая штанга не склонна к хрупкому разрушению, а стоимость остаётся контролируемой; она подходит для повседневного открытия летки обычных доменных печей и является самой распространённой моделью, которую закупают металлургические заводы в стране и за рубежом.

    Для крупных доменных печей с тяжёлыми условиями или частым глубоким бурением мы рекомендуем переходить на штанги из высокопрочной легированной стали. Легированная сталь содержит хром и молибден. После термообработки она даёт более высокий предел текучести, жаростойкость и усталостную долговечность. При непрерывных тяжёлых ударах и высокотемпературном излучении легированные штанги деформируются меньше и значительно лучше сопротивляются скручиванию и излому, чем сталь 45. Они подходят для тяжелонагруженных и непрерывных линий доменного производства. Однако сырьё и обработка легированной стали дороже, поэтому её обычно применяют на ключевых доменных печах крупных металлургических групп.

    Для любого материала резьбовую часть подвергают местному упрочнению. Резьба — место наибольшей концентрации напряжений в штанге. Мы применяем точную механообработку в сочетании с поверхностным упрочнением, чтобы повысить твёрдость и износостойкость резьбы. Резьба противостоит смятию и износу при многократном свинчивании и разборке. В производстве каждая партия сырья сопровождается сертификатами материала, что исключает некачественные трубы на входе. На этапе готовой продукции помимо обычного контроля размеров и прямолинейности для премиальных заказов добавляется ультразвуковая дефектоскопия — она выявляет скрытые дефекты внутри трубы: поры, шлаковые включения и трещины.

    Многие покупатели путают геологоразведочные штанги с буровыми штангами для доменных печей. Геологоразведочные штанги рассчитаны на бурение породы, их жаростойкость и ударопрочность не соответствуют жёстким условиям у летки и не могут заменить специальные штанги для доменной печи. Наша техническая команда подберёт материал под модель печи, параметры машины для открытия летки, глубину бурения и суточную частоту открытий, балансируя ресурс и бюджет закупки, и предложит металлургическим заказчикам экономически эффективное решение по буровому инструменту.

  • От круглого проката до крестового долота: как изготавливают бур для доменной печи

    От круглого проката до крестового долота: как изготавливают бур для доменной печи

    Введение: двенадцать операций между прутком и долотом

    Бур для доменной печи может выглядеть как «четырёхкрылая крестовая головка с несколькими твердосплавными кнопками», но чтобы он пробурил леточную массу десятки выпусков без сколов кнопок и поломки крыльев, нужна полная технологическая цепочка — от выбора материала до термообработки. Почему крестовая форма режет массу именно так — вопрос геометрии, он разобран в материале о том, как крестовые долота проходят леточную массу и футеровку. Далее — производственная последовательность так, как она выглядит в цехе.

    Шаг 1. Выбор материалов: корпус из стали 45, твердосплавные кнопки

    Долото состоит из двух материалов, выбранных по совершенно разной логике:

    • Корпус долота (стальная основа): качественная углеродистая сталь 45 (аналог AISI 1045 / C45). Это самый распространённый материал корпуса на китайском рынке буров для доменных печей. При содержании углерода около 0,45% она недорога, доступна, легко обрабатывается и почти не требует предварительного нагрева при пайке твердого сплава. После закалки и отпуска предел текучести превышает 355 МПа — этого более чем достаточно для корпуса, задача которого в основном держать, передавать крутящий момент и удерживать кнопки. На длинных штангах, которые находятся ближе к теплу печи, выбор марки значит гораздо больше; логика выбора изложена в материале о стали 42CrMo и 40Cr для буровых штанг.
    • Режущие кнопки: твердосплавные вставки системы WC-Co (серия YG). Твёрдые и износостойкие, но хрупкие. Именно они режут леточную массу и составляют основную часть стоимости долота. Выбор марки и размера зерна разобран в материале о твердосплавных наконечниках для бурения доменной печи.

    Входная сталь проверяется по сертификатам металлургического завода и твёрдости; твердосплавные кнопки — по марке и размеру зерна: мелкое зерно для мягкой породы, крупное высоковязкое — для твёрдой леточной массы. Ошибка в выборе сокращает ресурс вдвое.

    Шаг 2. Ковка заготовки: формирование крестового профиля из круглого проката

    Процесс начинается с резки круглого проката из стали 45 по размеру. Затем заготовку нагревают и куют на воздушном молоте или фрикционном прессе, чтобы получить черновую четырёхкрылую форму. Этот этап важен: ковка ориентирует волокна стали вдоль контура долота, и корпус получается значительно прочнее, чем при простом фрезеровании из прутка. Углы крыльев и положение гнёзд, которые задаёт этот контур, определяют, как готовое долото будет резать; они разобраны в материале о конструкции крестового долота для летки.

    Кованую заготовку нельзя сразу обрабатывать — она напряжена и слишком твёрдая. Поэтому сначала проводят нормализацию или отжиг: нагрев до 840–860 °C, затем охлаждение на воздухе или в печи; корпус становится мягче, напряжения снимаются, и точение с фрезерованием идут легче.

    Шаг 3. Механическая обработка: точение хвостовика, фрезеровка крыльев, выборка гнёзд под кнопки

    Подготовленная заготовка поступает на токарные и фрезерные станки для трёх операций:

    1. Точение хвостовика: наружный диаметр, торец и центральное промывочное отверстие обрабатываются за один установ. Хвостовик должен точно соответствовать резьбе буровой штанги.
    2. Нарезание соединительной резьбы: на хвостовике нарезается трапецеидальная или прямоугольная резьба — соединение со штангой. Профиль, шаг и конусность должны соответствовать машине для открытия летки и штанге, потому что даже небольшое несовпадение приводит к утечкам или срыву резьбы. Диаметр и длина под конкретную штангу разобраны в материале о подборе буровых штанг и долот, а допуски — в материале о согласовании резьбы.
    3. Фрезерование крыльев и гнёзд под кнопки: фрезеруются посадочные места под твердосплавные кнопки на каждом из четырёх крыльев, сверлятся центральное промывочное и боковые отверстия. Угол и глубина гнёзд напрямую задают геометрию резания паяных кнопок и являются ключевой настройкой для оператора.

    Шаг 4. Пайка твердосплавных кнопок: этап, определяющий ресурс

    Это основной и самый рискованный этап. Сталь 45 паяется легче легированной, но технологию всё равно нужно соблюдать:

    • перед пайкой гнёзда и твердосплавные кнопки пескоструят, чтобы удалить масло и открыть свежий металл;
    • в каждое гнездо заранее укладывают серебряную паяльную фольгу (распространённая марка BAg45CuZn, около 45% серебра);
    • кнопку устанавливают в гнездо и фиксируют специальной оснасткой;
    • высокочастотным индукционным нагревом зону пайки быстро доводят до 780–820 °C, чтобы припой расплавился и смочил шов;
    • после пайки медленно охлаждают под теплоизоляцией — ни в коем случае не закаливают, иначе твердый сплав растрескается.

    Качество шва определяет, удержатся ли кнопки: шлаковые включения и неполное сплавление приводят к выпадению кнопок после нескольких ударов, а полный равномерный паяный шов надёжно соединяет кнопки с корпусом.

    Шаг 5. Термообработка: закалка и отпуск корпуса из стали 45 — твёрдость без хрупкости

    После установки кнопок корпус из стали 45 проходит финальную закалку и отпуск:

    • закалка при примерно 840 °C с охлаждением в воде или масле для получения поверхностной твёрдости;
    • отпуск при примерно 500 °C для снятия закалочных напряжений: корпус остаётся твёрдым снаружи и вязким в сердцевине — износостойкая поверхность на ударопоглощающей основе.

    Здесь критичен контроль температуры. Сталь 45 чувствительна к перегреву: слишком горячо — зерно укрупняется и корпус становится хрупким; слишком холодно — твёрдость низкая, а крылья деформируются. Опытные операторы судят об отпуске по цветам побежалости. На крупных долотах зону резьбы можно дополнительно подвергнуть поверхностной индукционной закалке для повышения износостойкости резьбы. Вклад термообработки и точной механообработки в ресурс инструмента разобран в материале о термообработке и точной обработке инструмента для доменных печей.

    Шаг 6. Отделка и шлифовка

    После термообработки остаётся небольшая деформация, поэтому долото отправляют на шлифовку:

    • шлифуют наружный диаметр четырёх крыльев, чтобы крест был симметричным, а отверстие оставалось прямым;
    • шлифуют режущие кромки кнопок, удаляя наплывы припоя;
    • проверяют, что промывочные отверстия открыты, а резьба не забита окалиной после термообработки.

    Долото, ушедшее из цеха с несимметричной кнопкой или смещённым крылом, показывает неравномерный износ уже через несколько выпусков — те же признаки описаны в материале о том, когда перешлифовывать кнопочное долото.

    Шаг 7. Покрытие и маркировка

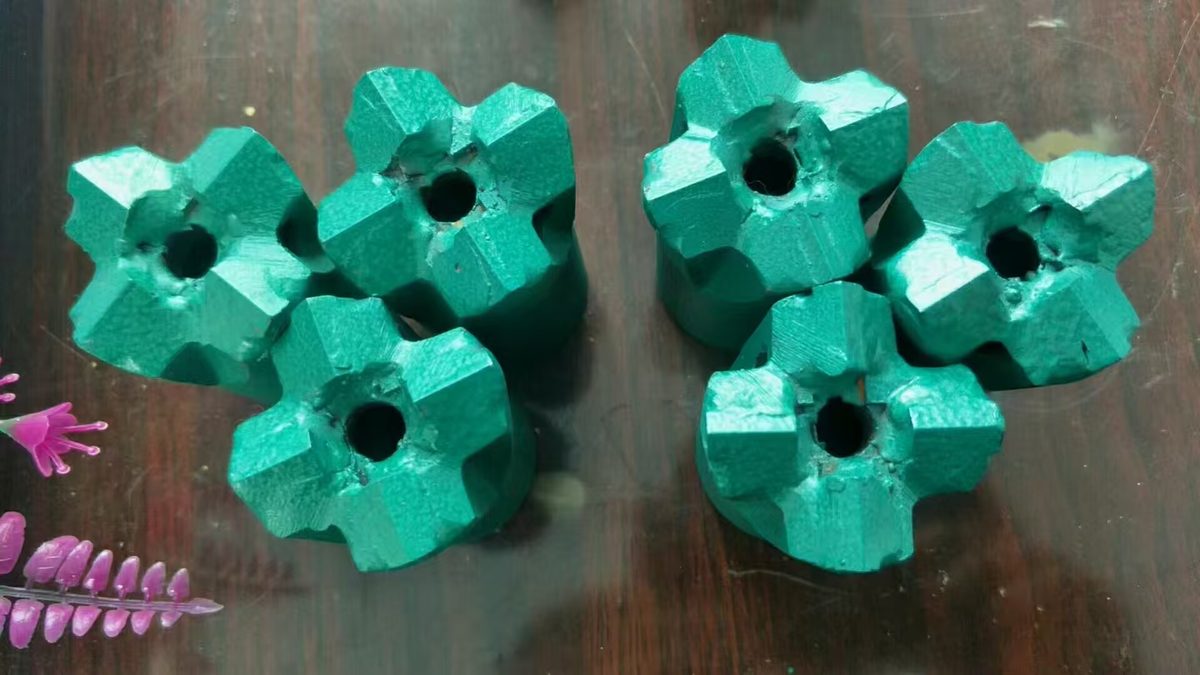
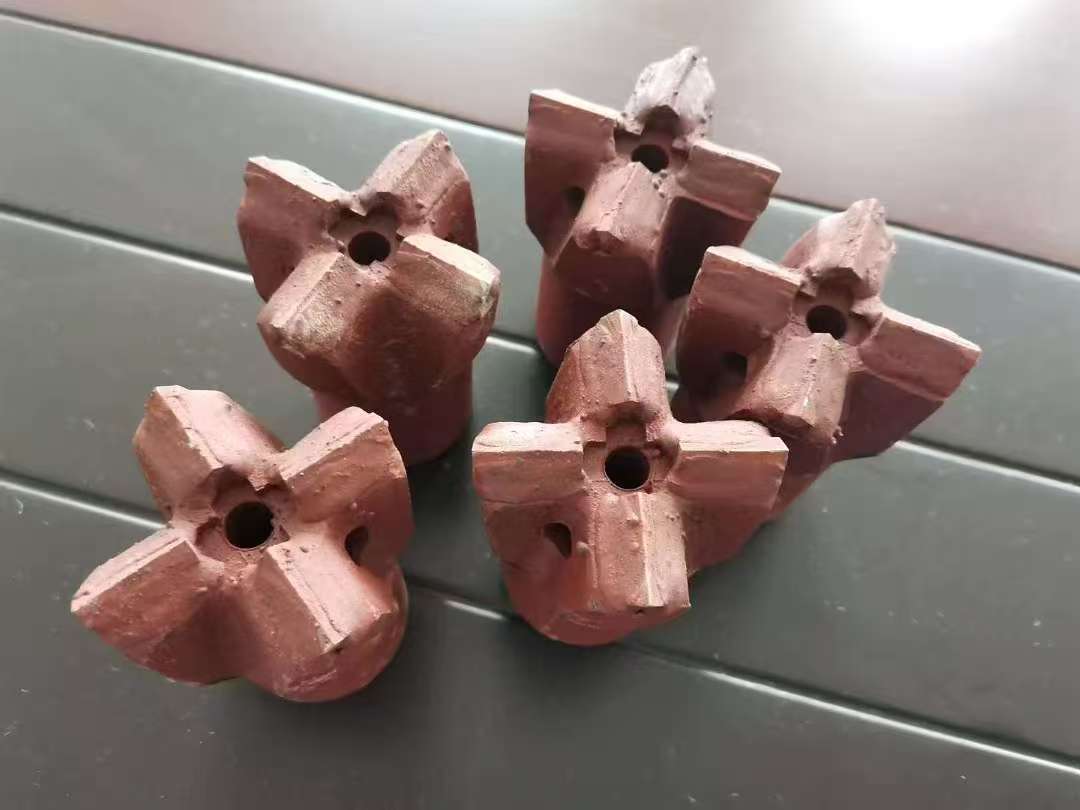
    Готовые долота пескоструят для удаления окалины, затем покрывают антикоррозийной грунтовкой. На заводах часто используют красное, оранжевое и белое финишное покрытие как маркировку — разные цвета обозначают разные марки твердого сплава, диаметры или условия эксплуатации. Операторы на литейном дворе с первого взгляда понимают, какое долото взять, поэтому долота сходят с линии рядами разных цветов. Сама система цветов объяснена в материале о цветовых кодах буровых долот.

    Шаг 8. Финальный контроль перед отгрузкой

    Каждое долото проходит несколько проверок:

    • Визуально: паяные швы полные, без шлаковых раковин и трещин на крыльях;
    • Размеры: наружный диаметр и резьба проверяются кольцевыми и пробковыми калибрами;
    • Твёрдость: выборочно проверяется твёрдость поверхности корпуса, обычно HB 220–260;
    • Промывочное отверстие: проверка на герметичность воздухом или водой;
    • Резьба: пробная свинчиваемость с ответной штангой — плавно, без люфта и заеданий.

    Что измерять, на какой выборке и какие документы должны сопровождать партию, изложено в контрольном листе качества для буров и штанг доменной печи, а как детали защищают после этого — в руководстве по экспортной упаковке.

    Вывод

    От круглого проката до готового долота бур для доменной печи из стали 45 проходит выбор материала, ковку, нормализацию, точение, фрезерование, индукционную пайку, закалку и отпуск, шлифовку, окраску и контроль — десяток с лишним операций. Отличает одно долото от другого не форма, а три детали: правильная марка твердого сплава, качественный паяный шов и точная закалка с отпуском корпуса из стали 45. Если эти три пункта выполнены, корпус из стали 45 с хорошими кнопками даёт реальную стоимость и долгий ресурс; если сэкономить — на площадке получают сколы кнопок, сломанные крылья и обрывы долот. Типичные отказы в эксплуатации разобраны в материале о пяти частых причинах поломок долот на площадке, а как заложить эти три детали в запрос — в материале о ценовом преимуществе без риска для качества.

  • Российская сталь: выпуск на 15-летнем минимуме и вынужденная перестройка рынка

    Российская сталь: выпуск на 15-летнем минимуме и вынужденная перестройка рынка

    Выпуск стали в 2025 году — минимум за пятнадцать лет

    Россия произвела около 67,8 млн т сырой стали в 2025 году, что примерно на 4,5% меньше, чем годом ранее, по данным worldsteel (worldsteel; TASS). Министр промышленности и торговли Антон Алиханов сообщил Госдуме о снижении на 4,6%, при этом выпуск готового проката упал на 5,2%, а труб — на 13,9%. Выпуск опустился до минимума за пятнадцать лет (The Moscow Times) — самого глубокого спада отрасли с начала 2000-х.

    По технологической структуре Россия по-прежнему опирается на доменно-кислородный длинный маршрут: на кислородно-конвертерную сталь приходится около 64,9%, на электросталь — 33,0%, остальное — прочие маршруты (worldsteel World Steel in Figures). Такая структура делает отрасль чувствительной к железной руде, коксующемуся углю и загрузке доменных печей и связывает и кривую затрат, и путь декарбонизации с длинным процессом. Это также означает, что практика летки, стойкость футеровки и расходники литейного двора несут большую долю операционного риска — те же факторы, которые мы отслеживаем в обзоре поставок инструмента для бурения летки в России.

    Как справляются крупнейшие производители

    Российская сталелитейная отрасль сильно концентрирована, и состояние нескольких крупнейших игроков по сути определяет состояние всей отрасли.

    «Северсталь» (MOEX: CHMF) — один из самых интегрированных производителей стали в России. Ключевой актив — Череповецкий металлургический комбинат в Вологодской области, подкреплённый Оленегорским ГОКом, «Карельским окатышем», Яковлевским рудником и Ижорским трубным заводом (годовой отчёт «Северстали» за 2025 год). Компания опубликовала интегрированный отчёт за 2025 год, но результаты I квартала 2026 года показали продажи металла около 2,626 млн т, всего на 1% ниже год к году, при падении выручки примерно на 19% и чистом долге около 62 млрд руб. — картина стабильного объёма при падающей цене и экспорте с дисконтом (результаты «Северстали» за I квартал 2026 года).

    Магнитогорский металлургический комбинат (ММК), основанный в 1932 году в Челябинской области, — флагман советской металлургии, контролируемый семьёй Рашниковых; выпускает толстый лист, сортовой прокат и металлоизделия для машиностроения, автомобилестроения и строительства Урала и Сибири (baike.com). Новолипецкий металлургический комбинат (НЛМК) в Липецке — один из крупнейших производителей плоского проката и жести в России. Вместе с Нижнетагильским металлургическим комбинатом, входящим в УГМК, и рядом других предприятий эти компании обеспечивают основную часть российской сырой стали.

    Крупнейшие игроки сталкиваются с тремя общими давлениями: слабым спросом в строительстве и машиностроении, высокими ставками, сдерживающими инвестиции в переработку, и необходимостью искать новых покупателей с дисконтом после потери европейских рынков.

    Санкции и перестройка экспортных рынков

    С 2022 года российская сталь в значительной степени потеряла доступ на рынки ЕС, Великобритании, США, Канады и Японии. Производители перенаправили поставки в Турцию, Китай, Индию и страны СНГ, однако аналитики оценивают падение российского экспорта стали в физическом выражении примерно на треть, или около 10 млн т, в период с 2021 по 2024 год (Asian Metal). У новых рынков есть свои особенности.

    • Китай: российский экспорт полуфабрикатов в Китай резко вырос; для завоевания доли используются дисконтные цены.
    • Индия: Индия становится крупным направлением. После визита в декабре 2025 года страны поставили цель увеличить взаимную торговлю с 68,7 млрд долл. в 2025 году до 100 млрд долл. к 2030 году, где сталь — одна из опор помимо энергетики.
    • Турция и Ближний Восток: на фоне рисков безопасности черноморских перевозок российские производители заготовки во втором полугодии 2026 года начали избегать маршрутов через Чёрное море, а турецкие покупатели переключились на китайский и индийский материал, что ещё больше ослабило переговорную позицию России (Kommersant).

    Один из анализов формулирует прямо: всплеск российского экспорта стали в значительной степени вынужден слабым внутренним спросом и поддерживается демпингом, а не реальной конкурентоспособностью (Re:Russia). Для покупателей на третьих рынках этот дисконт реален, но условен: он зависит от сохранения торговых мер и открытости маршрутов, по которым идёт поставка, — обе темы мы разбирали в материале о том, что означают торговые правила 2026 года для заводских покупателей.

    Внутренний рынок и что дальше

    Внутри страны Россия продвигает импортозамещение: с 2015 года действует комиссия по импортозамещению, предоставляющая налоговую и политическую поддержку станкостроению, нефтегазовому оборудованию, автомобилестроению и сельхозтехнике. Металлургов просят отдавать приоритет отечественным заказам на нефтегазовые трубы, энергетическое оборудование, железнодорожную технику и оборонную продукцию. Отчасти поэтому выпуск труб в 2025 году упал на 13,9% — ритм инвестиций в нефтегаз и трубопроводные проекты напрямую отражается на заказах на трубы.

    В перспективе российская сталь, вероятно, пойдёт по такому пути:

    1. Слабый восстановительный рост выпуска: вялый спрос в жилищном строительстве и строительстве в целом, высокие ставки и отсутствие быстрого возврата на европейские рынки.
    2. Экспорт продолжит смещаться на восток и юг: Китай, Индия, Ближний Восток и СНГ останутся основными направлениями, но дисконтные цены ограничивают маржу.
    3. Расхождение между крупнейшими игроками: интегрированные производители с собственной рудой, близостью к восточным портам и возможностью выпускать высокомаржинальный плоский прокат и трубную продукцию, такие как «Северсталь» и НЛМК, справятся лучше; заводы, зависящие от внутреннего строительства и длинного проката, окажутся под большим давлением.
    4. Ограниченное технологическое обновление: западное металлургическое оборудование, системы онлайн-контроля, экологические технологии и огнеупоры ограничены, что замедляет перефутеровки и модернизацию доменных печей, машин непрерывного литья и прокатных станов и влияет на сортамент в долгосрочной перспективе. Более медленные перефутеровки меняют структуру спроса на расходники не меньше, чем мощность, поэтому планирование здесь так же важно, как оборудование, — см. материалы о планировании расходников при перефутеровке и экономике продления кампании доменной печи.

    Вывод

    Российская сталь сегодня в классической ловушке: старые рынки потеряны, новые низкомаржинальны, внутренний спрос слаб, обновление оборудования замедлилось. С 67,8 млн т Россия по-прежнему входит в пятёрку крупнейших производителей стали в мире, но отрасль вынуждена перейти от премиального европейского экспортёра плоского проката к продавцу дисконтных полуфабрикатов и длинного проката в модели импортозамещения.

    Для китайских производителей стали и металлургического оборудования это одновременно открывает возможности для поставок оборудования, огнеупоров и запчастей в рамках российского импортозамещения и создаёт прямую конкуренцию с российской сталью на рынках третьих стран. Для всех остальных, кто закупает инструмент и расходники для этих рынков, практические вопросы те же, что и везде: откуда идёт поставка, сколько она стоит с учётом доставки и когда придёт. Рыночный фон изложен в нашем анализе рынка стали за IV квартал 2026 года, а календарь закупок — в руководстве по бюджету литейного двора на I квартал 2027 года.

  • Буровой инструмент для летки доменной печи в России: поставщики и дефицит поставок

    Буровой инструмент для летки доменной печи в России: поставщики и дефицит поставок

    Почему инструмент для летки — отдельная категория

    Российская металлургия четыре года перестраивала экспорт и замедляла капитальные программы; выплавка стали в 2025 году упала до 15-летнего минимума — 67,8 млн т, как мы отмечали в обзоре российской сталелитейной отрасли. За этим заголовком стоит более узкий вопрос, и для завода он важнее, чем для аналитика: кто на самом деле поставляет инструмент, которым каждые несколько часов открывают летку, и сможет ли он поставлять его дальше.

    С названиями легко запутаться. По запросу «заводы буровых долот в России» чаще всего находятся производители шарошечных долот и погружных молотков для нефти, газа и открытых горных работ. Инструмент для доменных печей — другая продуктовая группа, и её отличают три условия работы:

    • Он работает рядом с кожухом печи при высокой температуре окружающей среды, поэтому стойкость корпуса к нагреву и качество пайки твердого сплава определяют ресурс.
    • Материал бурения — леточная масса, огнеупорная масса пушки и застывшая футеровка, а не горная порода. Механизм отказа другой: долото должно срезать пластично-хрупкую пробку, не теряя калибр.
    • Долото и штанга соединяются специальной трапецеидальной резьбой, а сборка должна соответствовать интерфейсу бурильной машины на конкретной печи.

    Малые объёмы, высокая степень кастомизации и жёсткие условия — вот почему очень немногие российские заводы специализируются на этом сегменте. Рынок собирается из четырёх типов поставщиков.

    Отечественная производственная база

    Уралбурмаш (UBM) — старейшее имя в производстве долот в России. Завод называет себя основателем российской долотной отрасли: 90 лет на рынке и более 16,5 млн долот размерами от 3 до 20 дюймов (ubm.ru). Основные линии — шарошечные и режущие долота для нефти, газа и горнодобычи, но металлургическая инженерная база также позволяет выпускать специальный режущий инструмент для чёрной металлургии.

    Волгабурмаш (VBM) в Самаре — второй крупный производитель: 75 лет опыта, более 600 конструкций шарошечных долот от 3 3/4 до 26 дюймов, продукция используется или экспортируется более чем в 75 стран; компания позиционирует себя как крупнейшего производителя долот в России (vbm.ru). Как и у UBM, основной бизнес — нефтегазовые и горные долота, а инструмент для летки входит в линейку индивидуальных заказов, а не в каталог.

    Машиностроительные холдинги, например АО «Машиностроительный холдинг», выпускают погружные молотки, кнопочные долота, удлинители и буровые штанги для открытых и подземных работ. Технически это пересекается с инструментом для летки, и некоторые спецификации можно адаптировать к металлургии, но это не продуктовая линия, которую холдинг продвигает для сталелитейных заводов.

    Региональные заводы бурового инструмента работают для свайных работ, геотехники и шахтного бурения, а не для доменного производства. В эту группу входят «Бурмаш» в Екатеринбурге (zavod-burmash.ru), группа «Геомаш» в Санкт-Петербурге (geomash.ru) и «Завод буровых технологий» с установками и инструментом URB.

    Инструментальные цеха металлургических заводов — то, что проще всего упустить, и, вероятно, крупнейшая часть по объёму. ММК, «Северсталь», НЛМК, НТМК и «Мечел» имеют собственные машиностроительные и инструментальные подразделения, и значительная доля штанг и долот для летки изготавливается или восстанавливается внутри предприятий по заводским чертежам. Эта компетенция находится там же, где и крупные капитальные проекты: когда президент посещал ММК в июле 2025 года, программа включала новый комплекс коксовой батареи № 12 и связанные металлургические модернизации (kremlin.ru).

    Где цепочка поставок не справляется

    Российское производство долот сильно в общем горном и нефтегазовом инструменте и слабо в расходниках именно для летки: крестовых долотах для доменного производства, толстостенных буровых штангах и соединителях с трапецеидальной резьбой. Их выпускают малыми партиями, по чертежам конкретного завода, для тяжёлых условий — и это определяет общую картину поставок. Три следствия особенно заметны.

    • Историческая зависимость от украинских и европейских поставок. DHM GROUP в Днепре производит оборудование для доменных, ферросплавных и агломерационных заводов, включая машины для открытия и закрытия летки, и в 1990-х разрабатывала гидравлические пушки для Никопольского ферросплавного завода (dhmgroup.com). С 2022 года этот маршрут стал ненадёжным для российских покупателей.
    • Китайский инструмент быстро приходит. Китайские производители бурового инструмента продолжают участвовать в Metal-Expo в Москве, продвигая полые анкерные штанги и буровой инструмент на российский рынок и рынок СНГ (Metal-Expo). Это также означает больше конкуренции — от поставщиков, работающих по тем же каналам, что и вы.
    • Импортозамещение создаёт спрос на индивидуальные заказы. С 2015 года государственная программа импортозамещения уделяет приоритетное внимание машиностроению, огнеупорам и специальному инструменту. Заводы всё чаще размещают заказы по принципу «сделайте по этому чертежу», но ограниченные мощности по термообработке, поставки твердосплавных вставок и малые партии затрудняют гарантию сроков и стабильности от партии к партии.

    Что это значит для поставщиков инструмента для летки

    1. Список клиентов короткий и известный. ММК, «Северсталь», НЛМК, «Евраз», «Мечел» и НТМК, а также проекты реконструкции на Украине, например в Макеевке и Енакиево, образуют ядро закупок инструмента для летки в регионе. Шесть заводов и несколько проектов — это рынок, на который можно выходить напрямую, а не через дистрибьюторов.
    2. Точка входа — расходники, а не машины. Комплектная машина для открытия летки дорога в доставке и обслуживании, и заводы обычно предпочитают сохранять уже установленное оборудование. Именно расходные элементы — крестовые долота, удлинители, резьбовые соединители — дают внешнему поставщику первый объём, и именно в них сосредоточены изнашиваемые детали, определяющие стоимость бурения.
    3. Комплаенс и платежи настраиваются до первого заказа, а не после. Определите, какие товары подпадают под ограничения, как проводится платёж и какой банк его обслуживает, какой наземный коридор использует поставка, — и закладывайте в цену стоимость доставки, а не FOB. Меры, действующие в 2026 году, кратко изложены в материалах о правилах торговли для заводских покупателей, а коммерческая стоимость тех же решений — в материале о сроках поставки как издержке.
    4. Образцы и сервис на площадке решают судьбу контракта. Сталелитейные заводы судят об инструменте по ресурсу, а не по каталогу. Первый заказ означает отправку образцов, присутствие в литейном дворе и сравнение ресурса «как есть» на одной и той же печи. Когда долото заметно перекрывает по ресурсу местный восстановленный вариант, повторные заказы приходят сами. Два измерения, которые делают этот аргумент убедительным, — соответствие конструкции долота леточной массе и стоимость бурения на метр.

    Вывод

    В России есть долотная промышленность, но нет полной, охватывающей летку. Западное оборудование ушло, украинский маршрут поставок нестабилен, а печи по-прежнему нужно открывать по графику. Это оставляет нишу для тех, кто может поставить полный ассортимент штанг и долот для летки: резьбы, соответствующие уже установленным машинам, диаметры, покрывающие имеющиеся бурильные установки, и ресурс, стабильный от партии к партии. Техническая сторона этого аргумента раскрыта в материале о левой резьбе R32 и в обзоре перспектив инструмента для бурения летки, а календарь ремонтов, в который он должен вписываться, — в материале о планировании расходников при перефутеровке.

  • Буры для летки доменной печи: руководство по выбору и стоимости

    Буры для летки доменной печи: руководство по выбору и стоимости

    Буры для летки доменной печи — небольшой расходный инструмент, который легко купить неверно. У бура одна задача: открыть летку, закрытую леточной массой. Но он делает это в смеси спекшейся массы, кокса, шлака и жара, на конце длинной буровой колонны, когда на площадке ждет бригада. Бур, который выглядит дешевым в счете, может оказаться самой дорогой позицией на литейном дворе, если потеряет вставки на первом отверстии или застрянет на втором.

    Что приходится бурить

    Бур для горных пород обычно встречает относительно однородный массив. Летка неоднородна: леточная масса спечена жаром печи, в ней есть кокс и шлак, а канал окружен градиентом температуры, который резко растет к чугуну. Бур проходит мягкие и твердые участки в одном отверстии, а абразивные частицы изнашивают не только твердый сплав, но и стальной корпус.

    Второе отличие — тепло. Режущая кромка находится близко к жидкому чугуну, а стальная штанга проводит тепло назад к машине. Вода должна непрерывно доходить до забоя: она охлаждает твердый сплав и выносит леточную массу из канавок. Забитый водяной канал не просто замедляет бурение — он может уничтожить бур за один проход. Поэтому бур для летки в такой же мере инструмент охлаждения, как и резания.

    Из чего состоит бур для летки

    • Корпус: обычно поковка из 42CrMo или 40Cr, закаленная и отпущенная для баланса прочности и вязкости.
    • Твердосплавные вставки: марки YG8, YG11C или аналогичные, часто крупнозернистые — для сопротивления удару, а не максимальной твердости.
    • Канавки: однорежущие, крестовые, трех- или четырехперьевые, винтовые — в зависимости от того, как разрушается масса и сколько места нужно для ее выноса.
    • Водяные каналы: центральный канал и боковые отверстия, которые подают охлаждение к режущим кромкам и промывают канавки.
    • Резьба: трапецеидальная R32 или R38, чаще левая, чтобы бур подтягивался при вращении, используемом для вывода.
    • Буровая штанга: полая шестигранная сталь или толстостенная труба, передающая удар, крутящий момент и воду без лишнего изгиба.

    Эти части работают как система. На практике значительная часть коротких сроков службы связана не с износом головки, а с забитым каналом, поврежденной резьбой, изогнутой штангой или буром, который не был выставлен соосно летке. Более твердая вставка этого не исправит.

    Геометрия головки: какой тип выбрать

    Универсального варианта нет. Каждая форма дает свой баланс между центрированием, скоростью, выносом массы и ценой.

    • Однорежущая или долотчатая: простая и дешевая, но хуже центрируется и медленнее работает в твердой массе.
    • Крестовая: четыре режущие кромки, хорошее центрирование и вынос. Поэтому она остается универсальным выбором для многих литейных дворов.
    • Трех- или четырехперьевая: больше твердого сплава и выше скорость в твердой спекшейся массе, лучше сопротивление уводу. Плата — повышенный крутящий момент и более высокие требования к штанге и машине.
    • Кнопочная: скругленные вставки лучше держат удар и абразив, но менее агрессивны в мягкой липкой массе.
    • Сменная головка: позволяет повторно использовать штангу и хвостовик и снижает складские расходы, если соединение головки со штангой выполнено стабильно.

    Выбор зависит от печи и массы: глубина летки, прочность массы, содержание кокса, мощность машины, давление воды, привычки бригады. Твердая спекшаяся масса выигрывает от большего числа кромок и износостойкого сплава. Мягкая липкая масса — от большего объема канавок и менее агрессивной головки, потому что проблема не в разрушении, а в очистке отверстия. Это та же логика, что и при подборе геометрии под леточную массу.

    Что проверить в спецификации

    Спецификация на буры для летки доменной печи должна быть короткой, но проверяемой. Как минимум укажите:

    • диаметр и допуск, а также диапазон глубины летки;
    • стандарт и направление резьбы (левая или правая), с калибром или образцом для проверки;
    • марку твердого сплава и геометрию вставки, включая высоту выступания и требования к пайке;
    • диаметр и расположение водяных каналов, минимальный расход при заданном давлении;
    • материал корпуса, диапазон твердости и обработку поверхности;
    • маркировку, упаковку и прослеживаемость партии.

    Пункт о резьбе — не формальность. Левое соединение R32, поставленное с правой резьбой, — это металлолом со счетом за доставку. То же относится к номинальному, а не измеренному диаметру. Подробнее о соединении рассказано в руководстве по левой резьбе R32, а о том, где закладываются критичные допуски, — в материале о производстве от круглого проката до крестового бура.

    Основные виды износа и их причины

    То, как бур выходит из строя, — это обратная связь. Сначала прочитайте характер износа, потом меняйте поставщика или марку сплава.

    • Скол или потеря вставок: пустоты при пайке, термический удар, чрезмерная подача. Проверьте паяный шов, режим охлаждения и подберите подачу под массу.
    • Грибовидная или полированная головка: абразивный износ, завышенные обороты, неверная марка. Попробуйте более крупнозернистый сплав, снизьте обороты и проверьте массу.
    • Сожженный бур или забитый канал: грязная вода, отказавший фильтр, отсутствие блокировки по давлению. Поставьте фильтр и промывку, датчик давления и проверяйте расход перед каждым пуском.
    • Повреждение или ослабление резьбы: несоосность, перетяжка, неверное направление резьбы. Выровняйте машину, контролируйте момент и проверяйте резьбу калибром.
    • Изогнутая штанга или заклинивший бур: слишком большая осевая подача, плохой вынос, более мягкая, чем ожидалось, масса. Подавайте ступенчато, улучшайте промывку и выводите бур раньше.

    Потеря вставок по линии пайки указывает на проблему соединения. Равномерный грибовидный износ — на марку или скорость. Разрушение по резьбе — на соосность или обращение. Характер отказа — отправная точка для следующей закупки, а не повод покупать самый дорогой бур из каталога.

    Эксплуатация: вода, соосность и подача

    Большая часть коротких сроков службы решается до того, как бур коснется массы.

    • Перед пуском: проверьте давление и расход воды, соосность машины с леткой, очистите и осмотрите резьбу, зафиксируйте бур, проверьте отсутствие сколов и выпавших вставок.
    • Во время бурения: начинайте на низких оборотах, затем одновременно подавайте удар, вращение и осевую подачу. Перед выходом на канал снижайте подачу, чтобы избежать резкого прорыва и выброса чугуна.
    • При выводе: не отключайте воду, следуйте процедуре машины, осмотрите бур, резьбу и каналы перед возвратом в стойку.
    • После выпуска: записывайте глубину отверстия, время бурения и характер отказа. Эти три цифры превращают расходник в управляемую позицию.

    Стандартная процедура бурения летки описывает последовательность подробнее, но принцип прост: бур, который выставлен соосно, охлаждается и подается правильно, покажет лучший результат, чем более твердый бур, который перегружают.

    Стоимость одного выпуска

    Цена в счете — плохой показатель для сравнения, потому что она не учитывает, сколько отверстий открывает бур. Полезная метрика — стоимость одного выпуска:

    Стоимость одного выпуска = годовые расходы на буры и штанги / количество выпусков за год.

    Бур, который стоит на 20% дешевле, но дает на 30% меньше отверстий, делает предприятие беднее. Та же арифметика работает для штанги, хвостовика и времени бригады у желоба. Это аргумент в пользу четырех изнашиваемых деталей, которые определяют стоимость бурения на литейном дворе, и причина, по которой стоимость на метр удобнее для сравнения, чем цена за штуку.

    Стоимость одного выпуска также показывает скрытую цену нестабильности. Поставщик со средним, но непредсказуемым ресурсом сложнее для планирования, чем поставщик с чуть меньшим, но стабильным ресурсом. Запросите пробную партию, отработайте ее на той же печи и той же массе и сравните распределение, а не лучший единичный результат.

    Куда движется технология

    • Градиентные твердые сплавы и более прочная геометрия вставок: твердая поверхность и ударопрочная сердцевина.
    • Поверхностная обработка и лазерная наплавка корпуса и канавок для снижения абразивного износа.
    • Сменные головки, позволяющие повторно использовать штангу и хвостовик, сокращать складские расходы и вес перевозки.
    • Мониторинг машины по крутящему моменту, подаче, давлению воды и вибрации, чтобы обнаружить забитый канал или затупленный бур до отказа.
    • Прогноз ресурса по данным каждого отверстия: переход от фиксированного интервала к решению по состоянию.

    Все это не меняет основ. Бур по-прежнему должен резать массу, выносить ее, держать резьбу и выдерживать тепло. Технологии увеличивают запас прочности, но не отменяют необходимости подбирать инструмент под печь.

    Системное решение, а не запчасть

    Буры для летки доменной печи часто покупают как запчасть и рассматривают как статью цены. Правильнее считать их одним элементом системы: масса, штанга, машина для открытия летки, водоснабжение и бригада. Если система настроена, бур становится предсказуемым. Если нет — даже дорогой бур откажет рано.

    Практический следующий шаг узкий: измерьте отверстие, проверьте резьбу, подтвердите воду и попросите пробную партию с оценкой по стоимости одного выпуска, а не по скидке в счете. Так расходник становится управляемой статьей затрат, а первый вход в летку перестает быть лотереей. Шире о спросе — в обзоре рынка инструмента для бурения летки доменной печи.