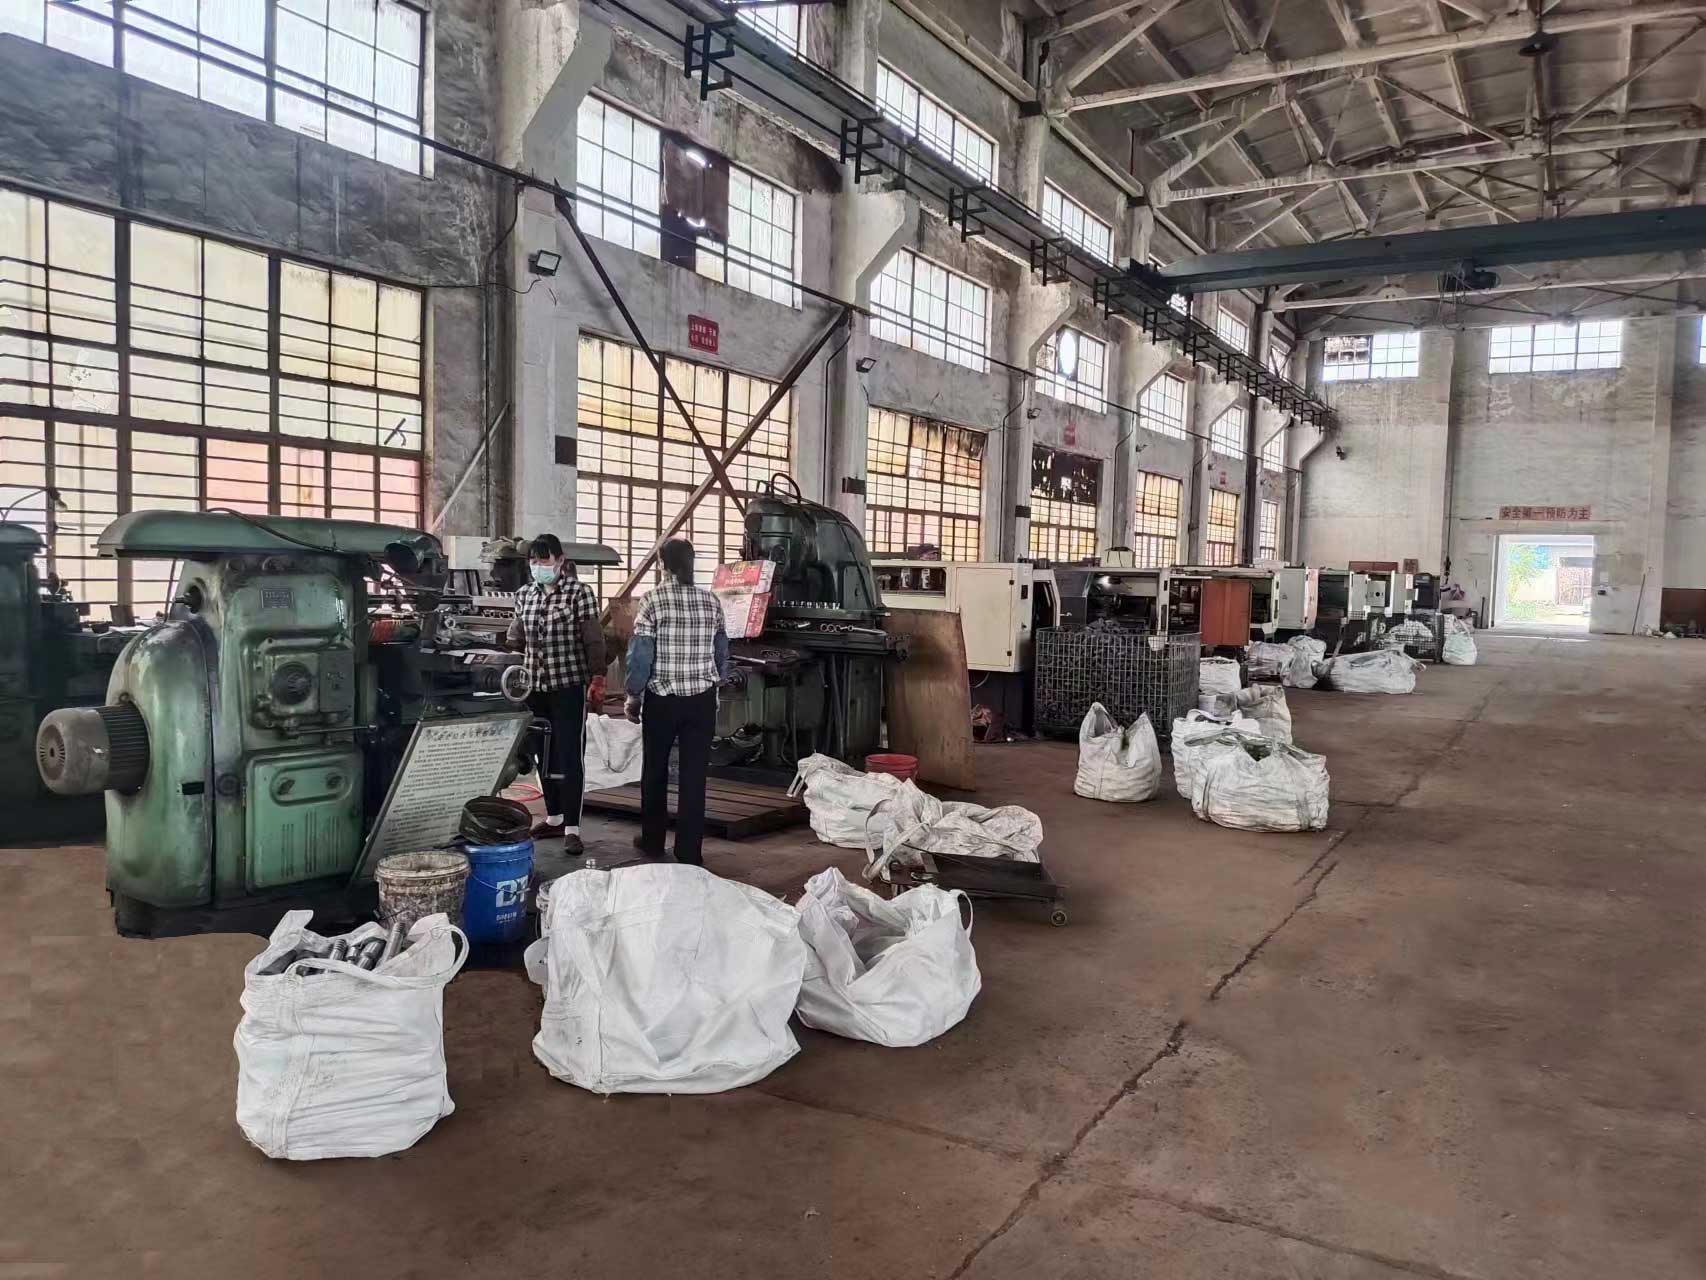
Контроль качества бурового инструмента для летки должен сопровождать изделие от сырья до финальной упаковки. Готовая деталь может выглядеть приемлемо, скрывая дефект материала, неверную термообработку или размерное отклонение, которое приведёт к быстрому отказу. Структурированный план контроля снижает этот риск и делает результаты проверок прослеживаемыми.
1. Входной контроль материалов
До производства проверьте марку стали, состояние поверхности и документы на материал. У твердосплавных штырей проверяют марку, размеры и видимые дефекты. Сертификаты на материал и записи по партиям помогают проследить любую проблему, проявившуюся позже.
2. Размерный контроль в процессе
Измеряйте критические диаметры, длины, заплечики и элементы обработки по утверждённому чертежу. Убедитесь, что допуски стабильны в течение всей партии. У штанг перед нарезкой резьбы проверяют прямолинейность и состояние торцов.
3. Контроль резьбы и соединений
- Профиль и шаг резьбы должны соответствовать спецификации.
- Заусенцы, трещины, заедания и глубокие следы обращения недопустимы.
- Ответные штанги, муфты и переходники должны собираться плавно.
- Заплечики должны давать правильный контакт.
- Соединения должны оставаться стабильными при предусмотренном способе затяжки.
4. Контроль твердосплавных штырей
Проверяйте расположение штырей, выступание, расстояние между ними и качество пайки. Ищите трещины, сколы, отсутствующие штыри и неровную посадку. Режущий торец должен соответствовать утверждённой схеме и давать нужный калибр и просвет для промывки.
5. Твёрдость и выборочные испытания
В зависимости от изделия проверяют твёрдость в заданных точках и анализируют записи термообработки. При вводе нового материала или конструкции на представительных образцах проводят испытания на износ и удар. Результаты сравнивают с утверждённой базой, а не рассматривают как отдельные цифры.
6. Финальный контроль и упаковка
Перед упаковкой подтверждают идентификацию изделия, количество, размеры, состояние поверхности и защиту резьбы. Упаковка должна соответствовать способу перевозки, а маркировка — ясно указывать изделие, размер и партию. При долгой перевозке или влажном хранении может потребоваться антикоррозионная обработка.
Сделайте контроль обратной связью
Контроль качества наиболее полезен, когда данные из эксплуатации возвращаются на завод. Записывайте наблюдения заказчика: ослабление резьбы, быстрый износ штырей, изгиб, короткий ресурс. Эта информация направляет улучшения материала, обработки, термообработки или подбора изделия. Shandong Feiteng приветствует подробную техническую обратную связь, чтобы следующие партии точнее соответствовали реальным условиям печи.