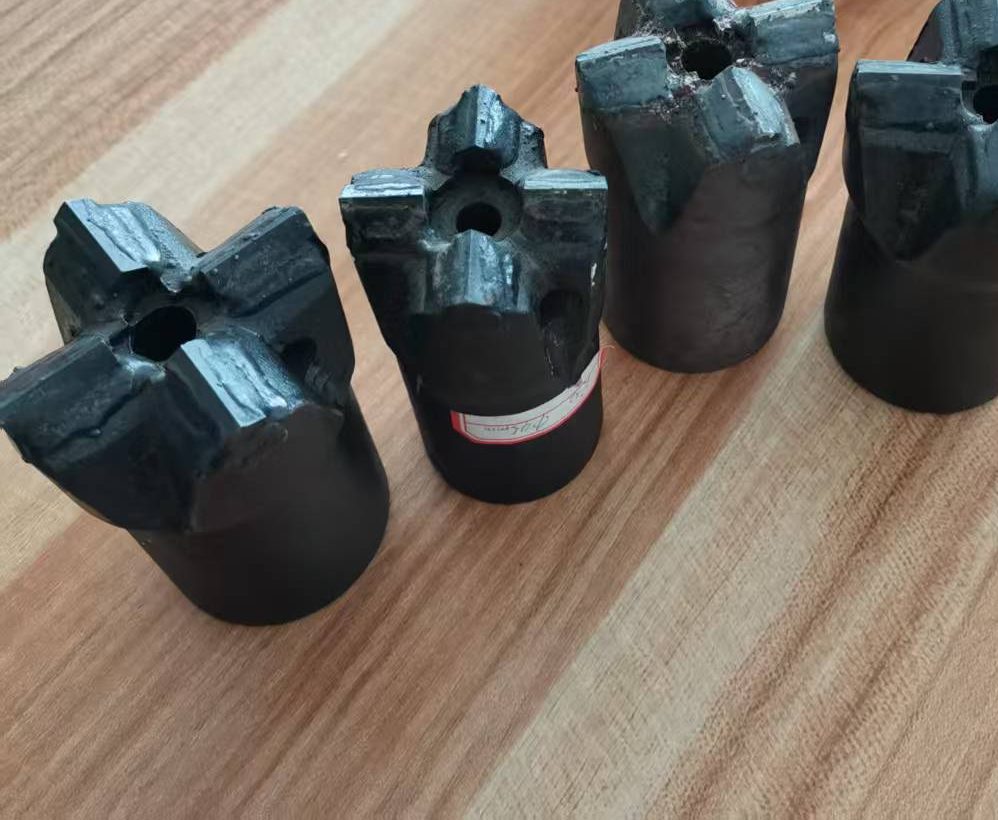
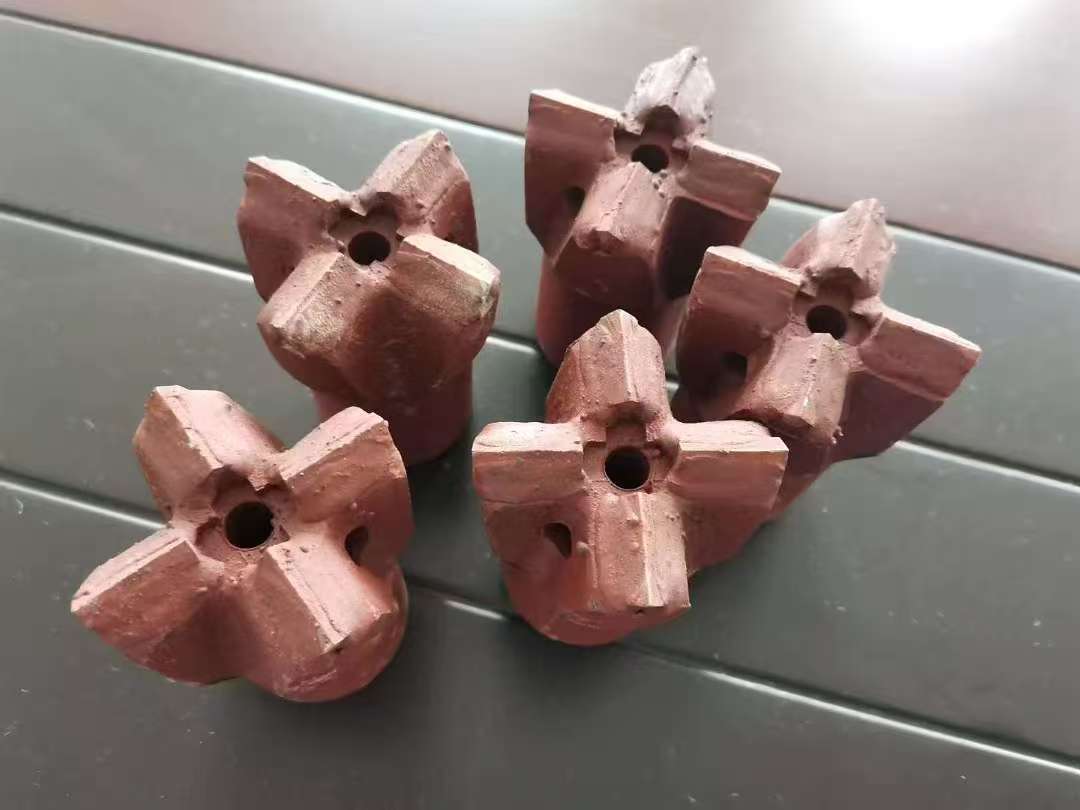
Буры для летки доменной печи — небольшой расходный инструмент, который легко купить неверно. У бура одна задача: открыть летку, закрытую леточной массой. Но он делает это в смеси спекшейся массы, кокса, шлака и жара, на конце длинной буровой колонны, когда на площадке ждет бригада. Бур, который выглядит дешевым в счете, может оказаться самой дорогой позицией на литейном дворе, если потеряет вставки на первом отверстии или застрянет на втором.
Что приходится бурить
Бур для горных пород обычно встречает относительно однородный массив. Летка неоднородна: леточная масса спечена жаром печи, в ней есть кокс и шлак, а канал окружен градиентом температуры, который резко растет к чугуну. Бур проходит мягкие и твердые участки в одном отверстии, а абразивные частицы изнашивают не только твердый сплав, но и стальной корпус.
Второе отличие — тепло. Режущая кромка находится близко к жидкому чугуну, а стальная штанга проводит тепло назад к машине. Вода должна непрерывно доходить до забоя: она охлаждает твердый сплав и выносит леточную массу из канавок. Забитый водяной канал не просто замедляет бурение — он может уничтожить бур за один проход. Поэтому бур для летки в такой же мере инструмент охлаждения, как и резания.
Из чего состоит бур для летки
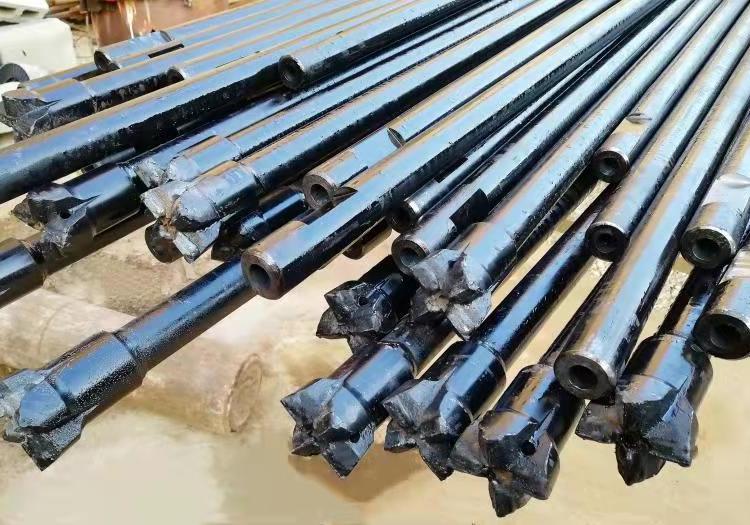
- Корпус: обычно поковка из 42CrMo или 40Cr, закаленная и отпущенная для баланса прочности и вязкости.
- Твердосплавные вставки: марки YG8, YG11C или аналогичные, часто крупнозернистые — для сопротивления удару, а не максимальной твердости.
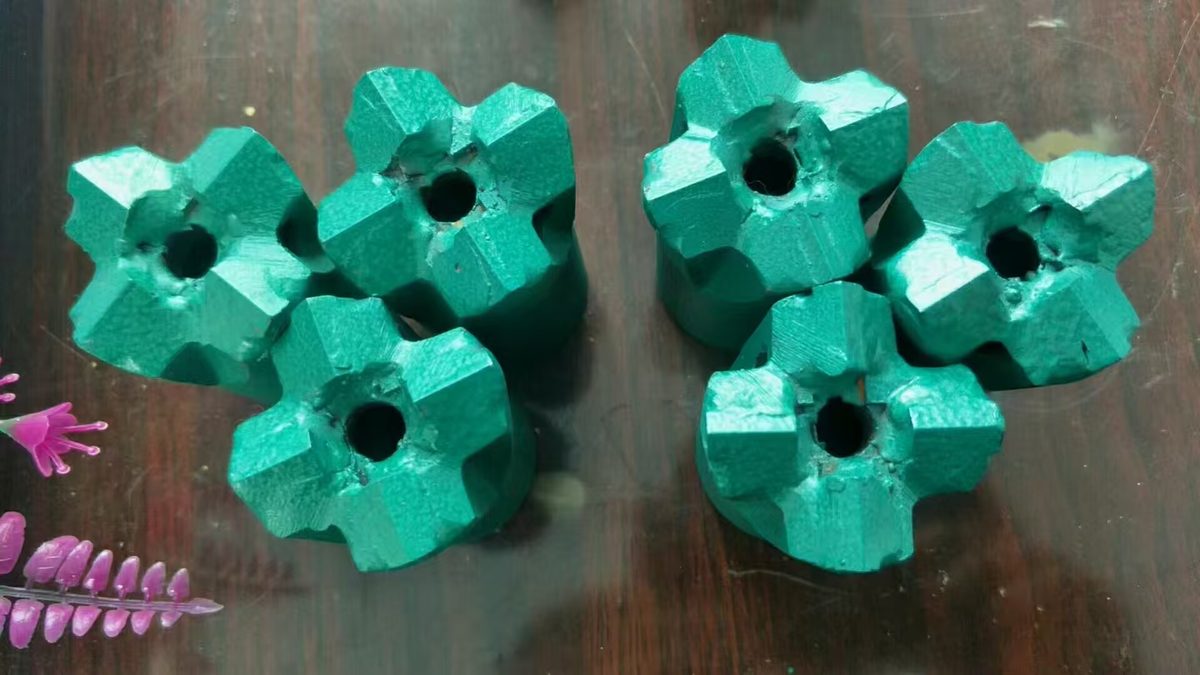
- Канавки: однорежущие, крестовые, трех- или четырехперьевые, винтовые — в зависимости от того, как разрушается масса и сколько места нужно для ее выноса.
- Водяные каналы: центральный канал и боковые отверстия, которые подают охлаждение к режущим кромкам и промывают канавки.
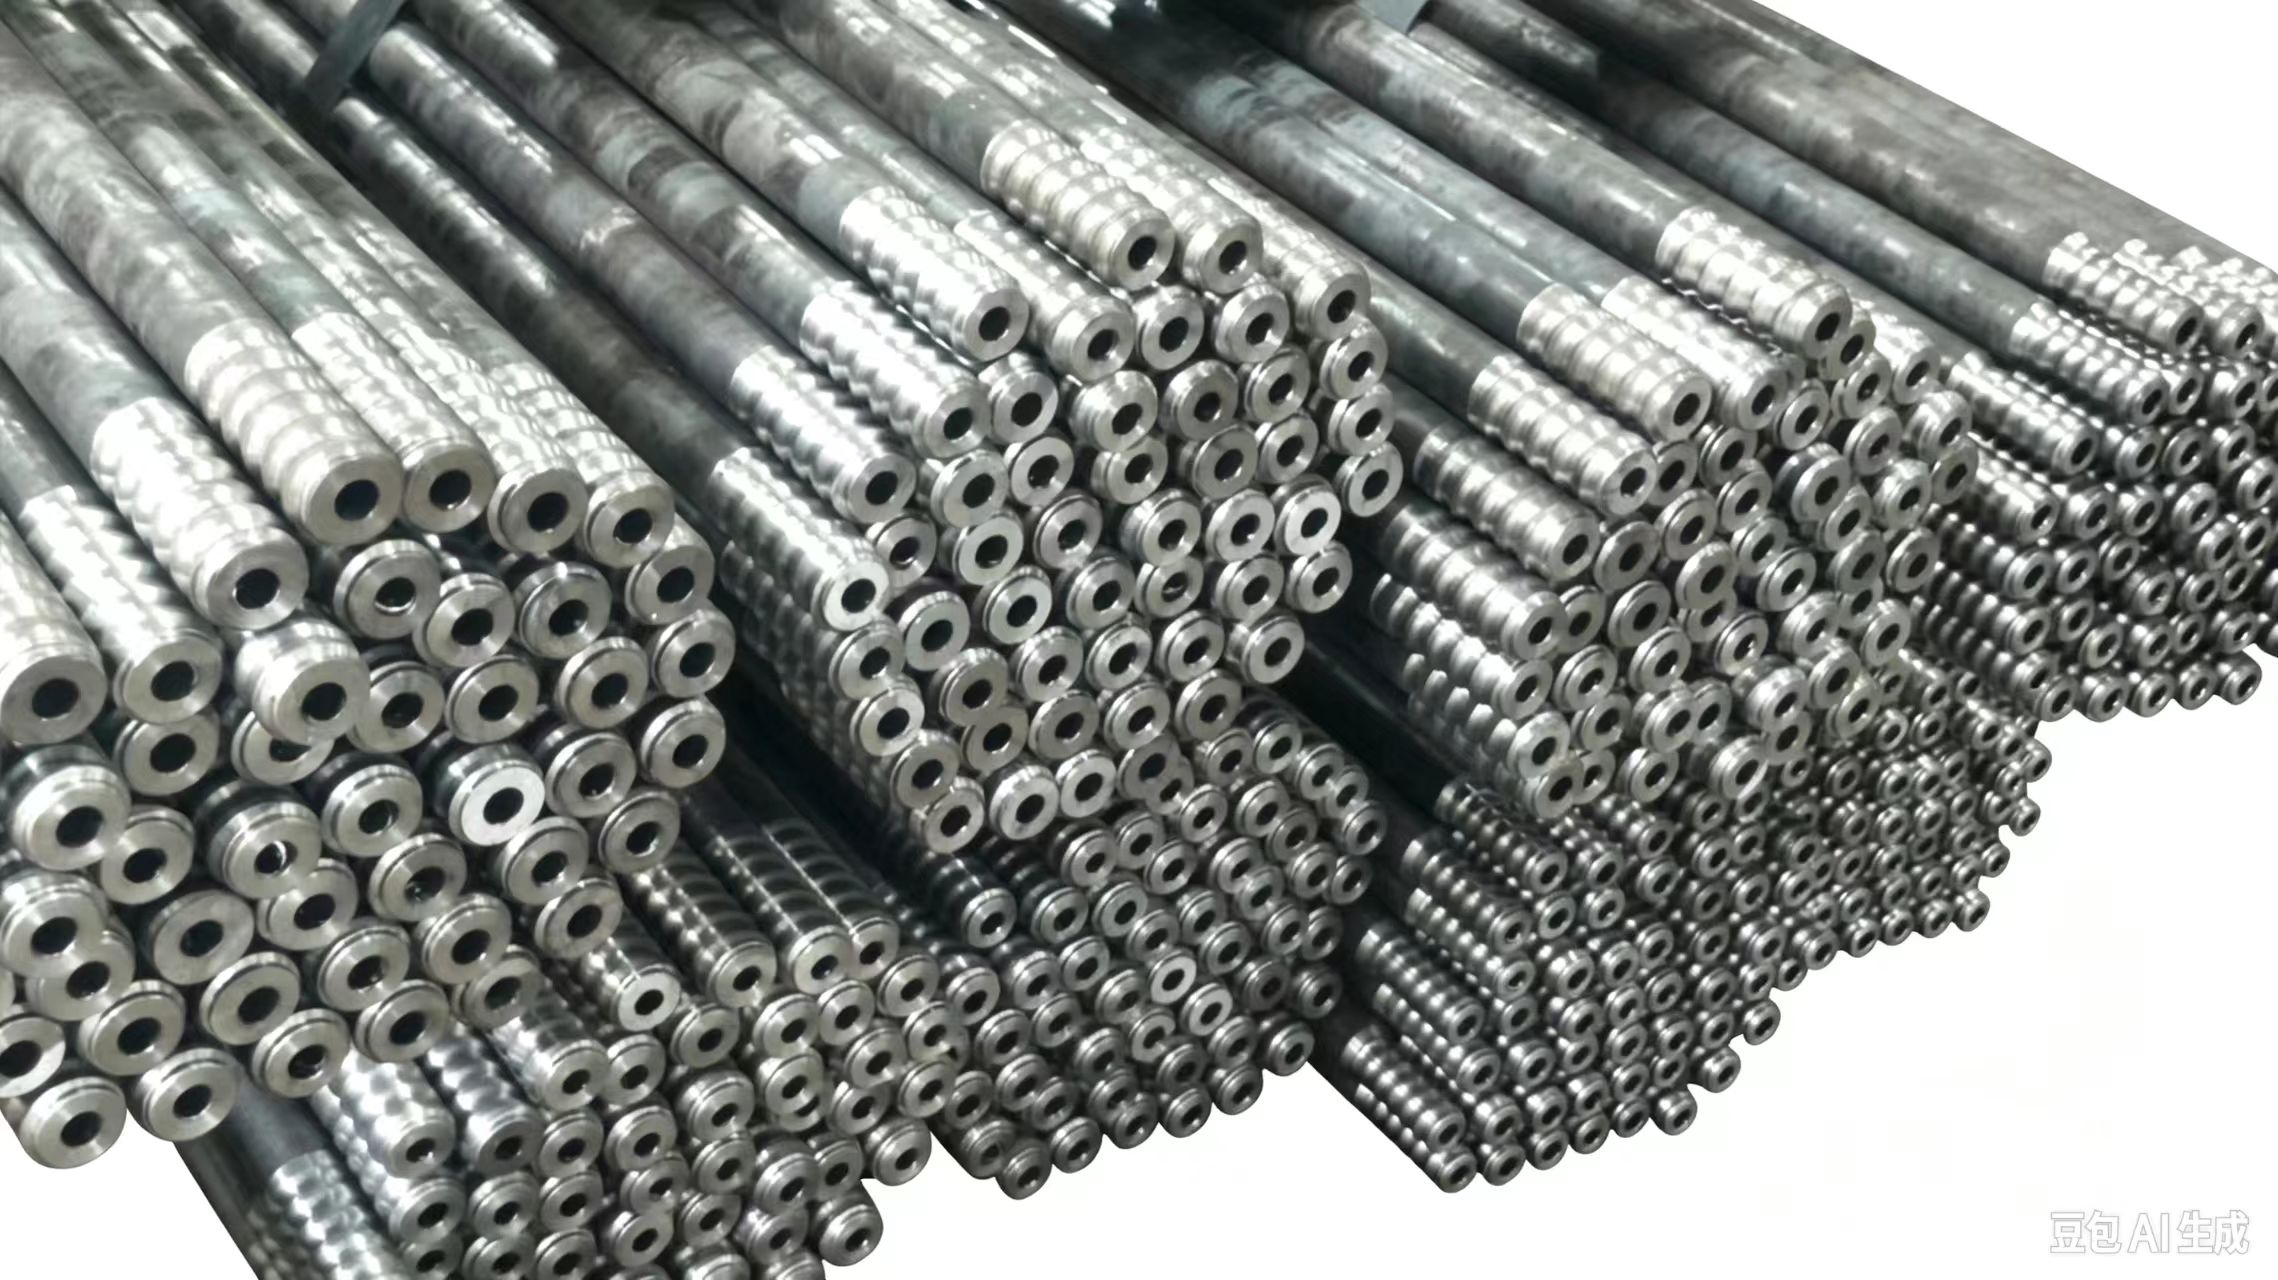
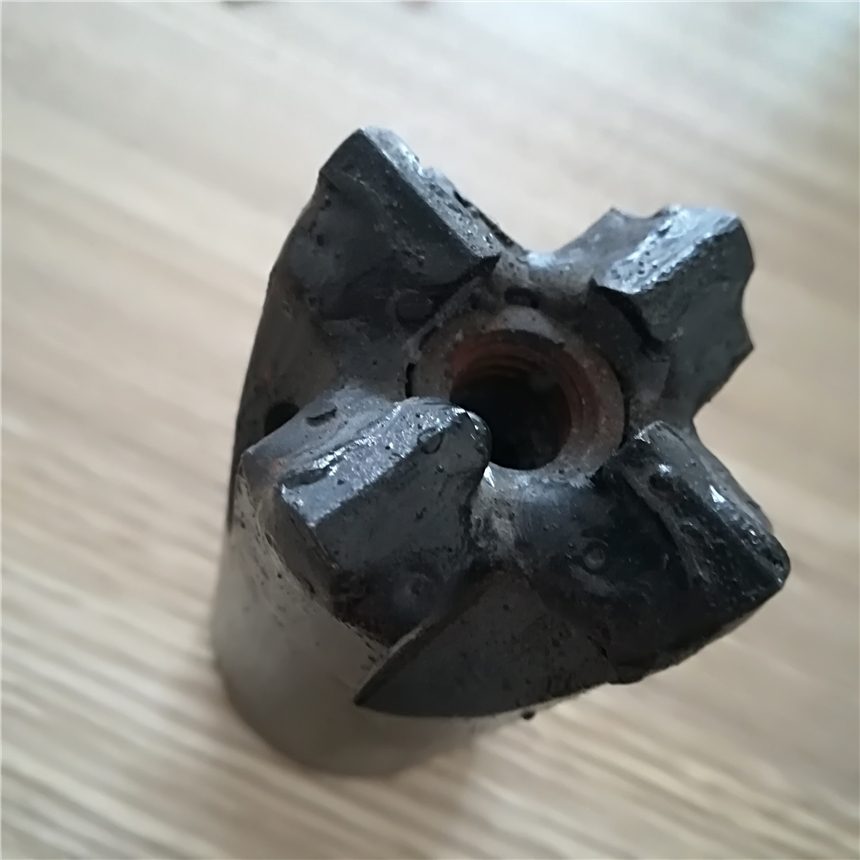
- Резьба: трапецеидальная R32 или R38, чаще левая, чтобы бур подтягивался при вращении, используемом для вывода.
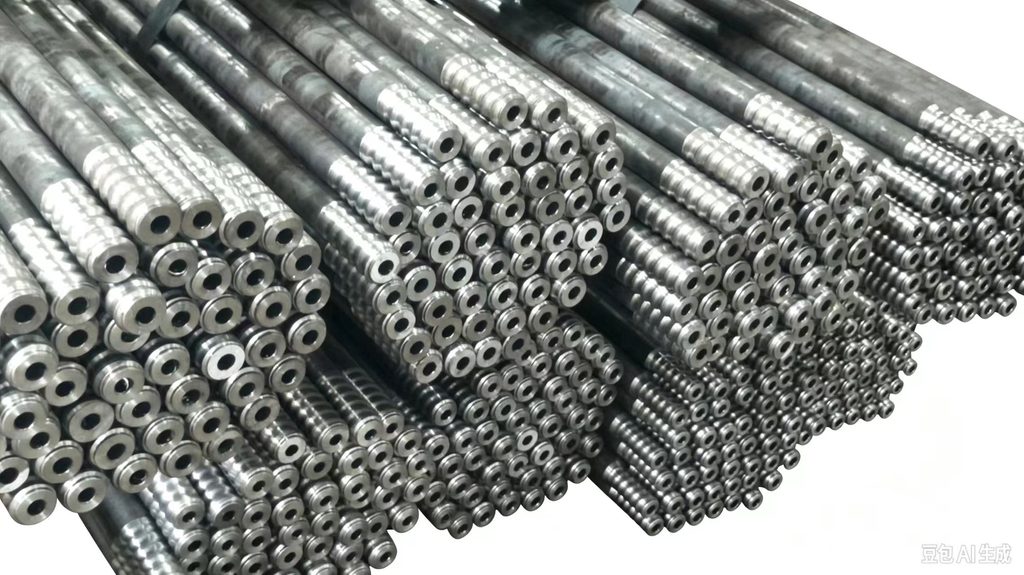
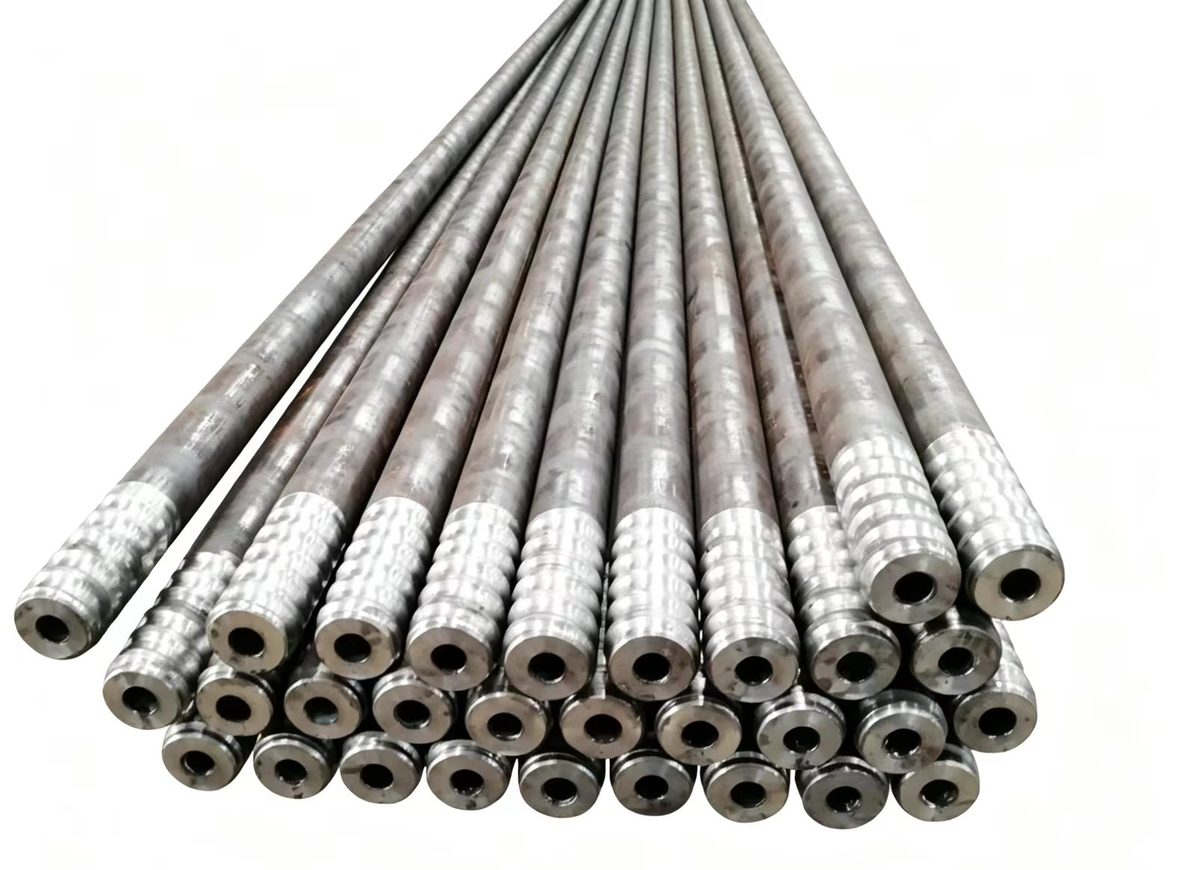
- Буровая штанга: полая шестигранная сталь или толстостенная труба, передающая удар, крутящий момент и воду без лишнего изгиба.
Эти части работают как система. На практике значительная часть коротких сроков службы связана не с износом головки, а с забитым каналом, поврежденной резьбой, изогнутой штангой или буром, который не был выставлен соосно летке. Более твердая вставка этого не исправит.
Геометрия головки: какой тип выбрать
Универсального варианта нет. Каждая форма дает свой баланс между центрированием, скоростью, выносом массы и ценой.
- Однорежущая или долотчатая: простая и дешевая, но хуже центрируется и медленнее работает в твердой массе.
- Крестовая: четыре режущие кромки, хорошее центрирование и вынос. Поэтому она остается универсальным выбором для многих литейных дворов.
- Трех- или четырехперьевая: больше твердого сплава и выше скорость в твердой спекшейся массе, лучше сопротивление уводу. Плата — повышенный крутящий момент и более высокие требования к штанге и машине.
- Кнопочная: скругленные вставки лучше держат удар и абразив, но менее агрессивны в мягкой липкой массе.
- Сменная головка: позволяет повторно использовать штангу и хвостовик и снижает складские расходы, если соединение головки со штангой выполнено стабильно.
Выбор зависит от печи и массы: глубина летки, прочность массы, содержание кокса, мощность машины, давление воды, привычки бригады. Твердая спекшаяся масса выигрывает от большего числа кромок и износостойкого сплава. Мягкая липкая масса — от большего объема канавок и менее агрессивной головки, потому что проблема не в разрушении, а в очистке отверстия. Это та же логика, что и при подборе геометрии под леточную массу.
Что проверить в спецификации
Спецификация на буры для летки доменной печи должна быть короткой, но проверяемой. Как минимум укажите:
- диаметр и допуск, а также диапазон глубины летки;
- стандарт и направление резьбы (левая или правая), с калибром или образцом для проверки;
- марку твердого сплава и геометрию вставки, включая высоту выступания и требования к пайке;
- диаметр и расположение водяных каналов, минимальный расход при заданном давлении;
- материал корпуса, диапазон твердости и обработку поверхности;
- маркировку, упаковку и прослеживаемость партии.
Пункт о резьбе — не формальность. Левое соединение R32, поставленное с правой резьбой, — это металлолом со счетом за доставку. То же относится к номинальному, а не измеренному диаметру. Подробнее о соединении рассказано в руководстве по левой резьбе R32, а о том, где закладываются критичные допуски, — в материале о производстве от круглого проката до крестового бура.
Основные виды износа и их причины
То, как бур выходит из строя, — это обратная связь. Сначала прочитайте характер износа, потом меняйте поставщика или марку сплава.
- Скол или потеря вставок: пустоты при пайке, термический удар, чрезмерная подача. Проверьте паяный шов, режим охлаждения и подберите подачу под массу.
- Грибовидная или полированная головка: абразивный износ, завышенные обороты, неверная марка. Попробуйте более крупнозернистый сплав, снизьте обороты и проверьте массу.
- Сожженный бур или забитый канал: грязная вода, отказавший фильтр, отсутствие блокировки по давлению. Поставьте фильтр и промывку, датчик давления и проверяйте расход перед каждым пуском.
- Повреждение или ослабление резьбы: несоосность, перетяжка, неверное направление резьбы. Выровняйте машину, контролируйте момент и проверяйте резьбу калибром.
- Изогнутая штанга или заклинивший бур: слишком большая осевая подача, плохой вынос, более мягкая, чем ожидалось, масса. Подавайте ступенчато, улучшайте промывку и выводите бур раньше.
Потеря вставок по линии пайки указывает на проблему соединения. Равномерный грибовидный износ — на марку или скорость. Разрушение по резьбе — на соосность или обращение. Характер отказа — отправная точка для следующей закупки, а не повод покупать самый дорогой бур из каталога.
Эксплуатация: вода, соосность и подача
Большая часть коротких сроков службы решается до того, как бур коснется массы.
- Перед пуском: проверьте давление и расход воды, соосность машины с леткой, очистите и осмотрите резьбу, зафиксируйте бур, проверьте отсутствие сколов и выпавших вставок.
- Во время бурения: начинайте на низких оборотах, затем одновременно подавайте удар, вращение и осевую подачу. Перед выходом на канал снижайте подачу, чтобы избежать резкого прорыва и выброса чугуна.
- При выводе: не отключайте воду, следуйте процедуре машины, осмотрите бур, резьбу и каналы перед возвратом в стойку.
- После выпуска: записывайте глубину отверстия, время бурения и характер отказа. Эти три цифры превращают расходник в управляемую позицию.
Стандартная процедура бурения летки описывает последовательность подробнее, но принцип прост: бур, который выставлен соосно, охлаждается и подается правильно, покажет лучший результат, чем более твердый бур, который перегружают.
Стоимость одного выпуска
Цена в счете — плохой показатель для сравнения, потому что она не учитывает, сколько отверстий открывает бур. Полезная метрика — стоимость одного выпуска:
Стоимость одного выпуска = годовые расходы на буры и штанги / количество выпусков за год.
Бур, который стоит на 20% дешевле, но дает на 30% меньше отверстий, делает предприятие беднее. Та же арифметика работает для штанги, хвостовика и времени бригады у желоба. Это аргумент в пользу четырех изнашиваемых деталей, которые определяют стоимость бурения на литейном дворе, и причина, по которой стоимость на метр удобнее для сравнения, чем цена за штуку.
Стоимость одного выпуска также показывает скрытую цену нестабильности. Поставщик со средним, но непредсказуемым ресурсом сложнее для планирования, чем поставщик с чуть меньшим, но стабильным ресурсом. Запросите пробную партию, отработайте ее на той же печи и той же массе и сравните распределение, а не лучший единичный результат.
Куда движется технология
- Градиентные твердые сплавы и более прочная геометрия вставок: твердая поверхность и ударопрочная сердцевина.
- Поверхностная обработка и лазерная наплавка корпуса и канавок для снижения абразивного износа.
- Сменные головки, позволяющие повторно использовать штангу и хвостовик, сокращать складские расходы и вес перевозки.
- Мониторинг машины по крутящему моменту, подаче, давлению воды и вибрации, чтобы обнаружить забитый канал или затупленный бур до отказа.
- Прогноз ресурса по данным каждого отверстия: переход от фиксированного интервала к решению по состоянию.
Все это не меняет основ. Бур по-прежнему должен резать массу, выносить ее, держать резьбу и выдерживать тепло. Технологии увеличивают запас прочности, но не отменяют необходимости подбирать инструмент под печь.
Системное решение, а не запчасть
Буры для летки доменной печи часто покупают как запчасть и рассматривают как статью цены. Правильнее считать их одним элементом системы: масса, штанга, машина для открытия летки, водоснабжение и бригада. Если система настроена, бур становится предсказуемым. Если нет — даже дорогой бур откажет рано.
Практический следующий шаг узкий: измерьте отверстие, проверьте резьбу, подтвердите воду и попросите пробную партию с оценкой по стоимости одного выпуска, а не по скидке в счете. Так расходник становится управляемой статьей затрат, а первый вход в летку перестает быть лотереей. Шире о спросе — в обзоре рынка инструмента для бурения летки доменной печи.