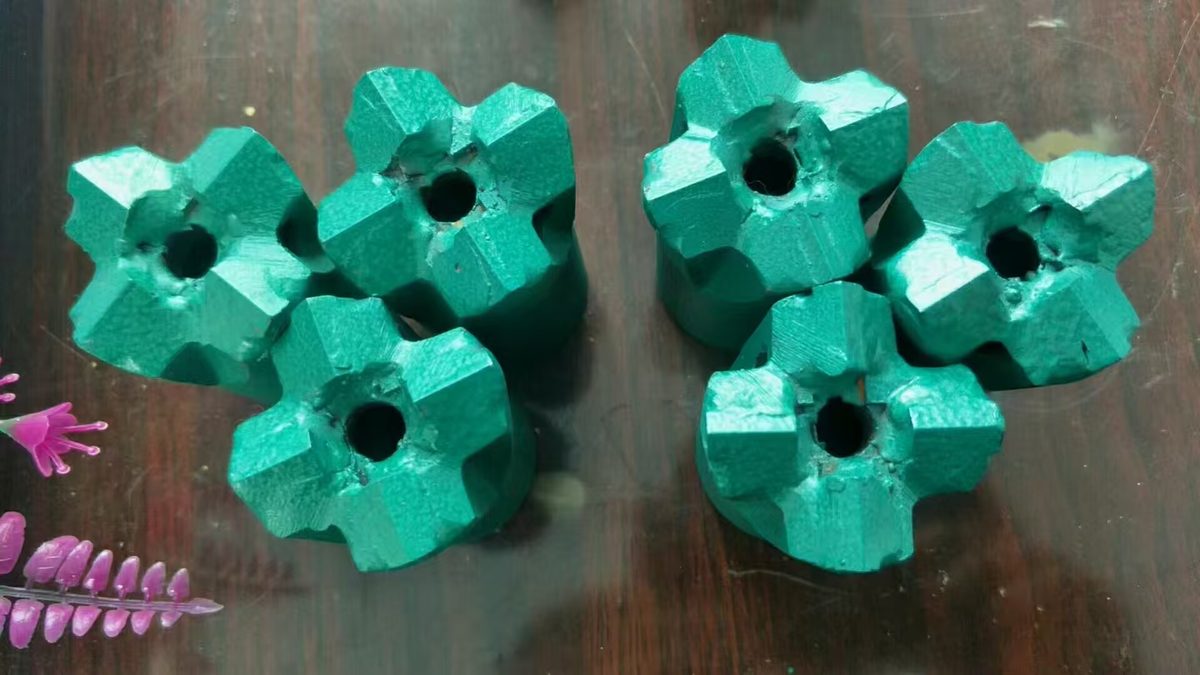
Введение: двенадцать операций между прутком и долотом
Бур для доменной печи может выглядеть как «четырёхкрылая крестовая головка с несколькими твердосплавными кнопками», но чтобы он пробурил леточную массу десятки выпусков без сколов кнопок и поломки крыльев, нужна полная технологическая цепочка — от выбора материала до термообработки. Почему крестовая форма режет массу именно так — вопрос геометрии, он разобран в материале о том, как крестовые долота проходят леточную массу и футеровку. Далее — производственная последовательность так, как она выглядит в цехе.
Шаг 1. Выбор материалов: корпус из стали 45, твердосплавные кнопки
Долото состоит из двух материалов, выбранных по совершенно разной логике:
- Корпус долота (стальная основа): качественная углеродистая сталь 45 (аналог AISI 1045 / C45). Это самый распространённый материал корпуса на китайском рынке буров для доменных печей. При содержании углерода около 0,45% она недорога, доступна, легко обрабатывается и почти не требует предварительного нагрева при пайке твердого сплава. После закалки и отпуска предел текучести превышает 355 МПа — этого более чем достаточно для корпуса, задача которого в основном держать, передавать крутящий момент и удерживать кнопки. На длинных штангах, которые находятся ближе к теплу печи, выбор марки значит гораздо больше; логика выбора изложена в материале о стали 42CrMo и 40Cr для буровых штанг.
- Режущие кнопки: твердосплавные вставки системы WC-Co (серия YG). Твёрдые и износостойкие, но хрупкие. Именно они режут леточную массу и составляют основную часть стоимости долота. Выбор марки и размера зерна разобран в материале о твердосплавных наконечниках для бурения доменной печи.
Входная сталь проверяется по сертификатам металлургического завода и твёрдости; твердосплавные кнопки — по марке и размеру зерна: мелкое зерно для мягкой породы, крупное высоковязкое — для твёрдой леточной массы. Ошибка в выборе сокращает ресурс вдвое.
Шаг 2. Ковка заготовки: формирование крестового профиля из круглого проката
Процесс начинается с резки круглого проката из стали 45 по размеру. Затем заготовку нагревают и куют на воздушном молоте или фрикционном прессе, чтобы получить черновую четырёхкрылую форму. Этот этап важен: ковка ориентирует волокна стали вдоль контура долота, и корпус получается значительно прочнее, чем при простом фрезеровании из прутка. Углы крыльев и положение гнёзд, которые задаёт этот контур, определяют, как готовое долото будет резать; они разобраны в материале о конструкции крестового долота для летки.
Кованую заготовку нельзя сразу обрабатывать — она напряжена и слишком твёрдая. Поэтому сначала проводят нормализацию или отжиг: нагрев до 840–860 °C, затем охлаждение на воздухе или в печи; корпус становится мягче, напряжения снимаются, и точение с фрезерованием идут легче.
Шаг 3. Механическая обработка: точение хвостовика, фрезеровка крыльев, выборка гнёзд под кнопки
Подготовленная заготовка поступает на токарные и фрезерные станки для трёх операций:
- Точение хвостовика: наружный диаметр, торец и центральное промывочное отверстие обрабатываются за один установ. Хвостовик должен точно соответствовать резьбе буровой штанги.
- Нарезание соединительной резьбы: на хвостовике нарезается трапецеидальная или прямоугольная резьба — соединение со штангой. Профиль, шаг и конусность должны соответствовать машине для открытия летки и штанге, потому что даже небольшое несовпадение приводит к утечкам или срыву резьбы. Диаметр и длина под конкретную штангу разобраны в материале о подборе буровых штанг и долот, а допуски — в материале о согласовании резьбы.
- Фрезерование крыльев и гнёзд под кнопки: фрезеруются посадочные места под твердосплавные кнопки на каждом из четырёх крыльев, сверлятся центральное промывочное и боковые отверстия. Угол и глубина гнёзд напрямую задают геометрию резания паяных кнопок и являются ключевой настройкой для оператора.
Шаг 4. Пайка твердосплавных кнопок: этап, определяющий ресурс
Это основной и самый рискованный этап. Сталь 45 паяется легче легированной, но технологию всё равно нужно соблюдать:
- перед пайкой гнёзда и твердосплавные кнопки пескоструят, чтобы удалить масло и открыть свежий металл;
- в каждое гнездо заранее укладывают серебряную паяльную фольгу (распространённая марка BAg45CuZn, около 45% серебра);
- кнопку устанавливают в гнездо и фиксируют специальной оснасткой;
- высокочастотным индукционным нагревом зону пайки быстро доводят до 780–820 °C, чтобы припой расплавился и смочил шов;
- после пайки медленно охлаждают под теплоизоляцией — ни в коем случае не закаливают, иначе твердый сплав растрескается.
Качество шва определяет, удержатся ли кнопки: шлаковые включения и неполное сплавление приводят к выпадению кнопок после нескольких ударов, а полный равномерный паяный шов надёжно соединяет кнопки с корпусом.
Шаг 5. Термообработка: закалка и отпуск корпуса из стали 45 — твёрдость без хрупкости
После установки кнопок корпус из стали 45 проходит финальную закалку и отпуск:
- закалка при примерно 840 °C с охлаждением в воде или масле для получения поверхностной твёрдости;
- отпуск при примерно 500 °C для снятия закалочных напряжений: корпус остаётся твёрдым снаружи и вязким в сердцевине — износостойкая поверхность на ударопоглощающей основе.
Здесь критичен контроль температуры. Сталь 45 чувствительна к перегреву: слишком горячо — зерно укрупняется и корпус становится хрупким; слишком холодно — твёрдость низкая, а крылья деформируются. Опытные операторы судят об отпуске по цветам побежалости. На крупных долотах зону резьбы можно дополнительно подвергнуть поверхностной индукционной закалке для повышения износостойкости резьбы. Вклад термообработки и точной механообработки в ресурс инструмента разобран в материале о термообработке и точной обработке инструмента для доменных печей.
Шаг 6. Отделка и шлифовка
После термообработки остаётся небольшая деформация, поэтому долото отправляют на шлифовку:
- шлифуют наружный диаметр четырёх крыльев, чтобы крест был симметричным, а отверстие оставалось прямым;
- шлифуют режущие кромки кнопок, удаляя наплывы припоя;
- проверяют, что промывочные отверстия открыты, а резьба не забита окалиной после термообработки.
Долото, ушедшее из цеха с несимметричной кнопкой или смещённым крылом, показывает неравномерный износ уже через несколько выпусков — те же признаки описаны в материале о том, когда перешлифовывать кнопочное долото.
Шаг 7. Покрытие и маркировка
Готовые долота пескоструят для удаления окалины, затем покрывают антикоррозийной грунтовкой. На заводах часто используют красное, оранжевое и белое финишное покрытие как маркировку — разные цвета обозначают разные марки твердого сплава, диаметры или условия эксплуатации. Операторы на литейном дворе с первого взгляда понимают, какое долото взять, поэтому долота сходят с линии рядами разных цветов. Сама система цветов объяснена в материале о цветовых кодах буровых долот.
Шаг 8. Финальный контроль перед отгрузкой
Каждое долото проходит несколько проверок:
- Визуально: паяные швы полные, без шлаковых раковин и трещин на крыльях;
- Размеры: наружный диаметр и резьба проверяются кольцевыми и пробковыми калибрами;
- Твёрдость: выборочно проверяется твёрдость поверхности корпуса, обычно HB 220–260;
- Промывочное отверстие: проверка на герметичность воздухом или водой;
- Резьба: пробная свинчиваемость с ответной штангой — плавно, без люфта и заеданий.
Что измерять, на какой выборке и какие документы должны сопровождать партию, изложено в контрольном листе качества для буров и штанг доменной печи, а как детали защищают после этого — в руководстве по экспортной упаковке.
Вывод
От круглого проката до готового долота бур для доменной печи из стали 45 проходит выбор материала, ковку, нормализацию, точение, фрезерование, индукционную пайку, закалку и отпуск, шлифовку, окраску и контроль — десяток с лишним операций. Отличает одно долото от другого не форма, а три детали: правильная марка твердого сплава, качественный паяный шов и точная закалка с отпуском корпуса из стали 45. Если эти три пункта выполнены, корпус из стали 45 с хорошими кнопками даёт реальную стоимость и долгий ресурс; если сэкономить — на площадке получают сколы кнопок, сломанные крылья и обрывы долот. Типичные отказы в эксплуатации разобраны в материале о пяти частых причинах поломок долот на площадке, а как заложить эти три детали в запрос — в материале о ценовом преимуществе без риска для качества.