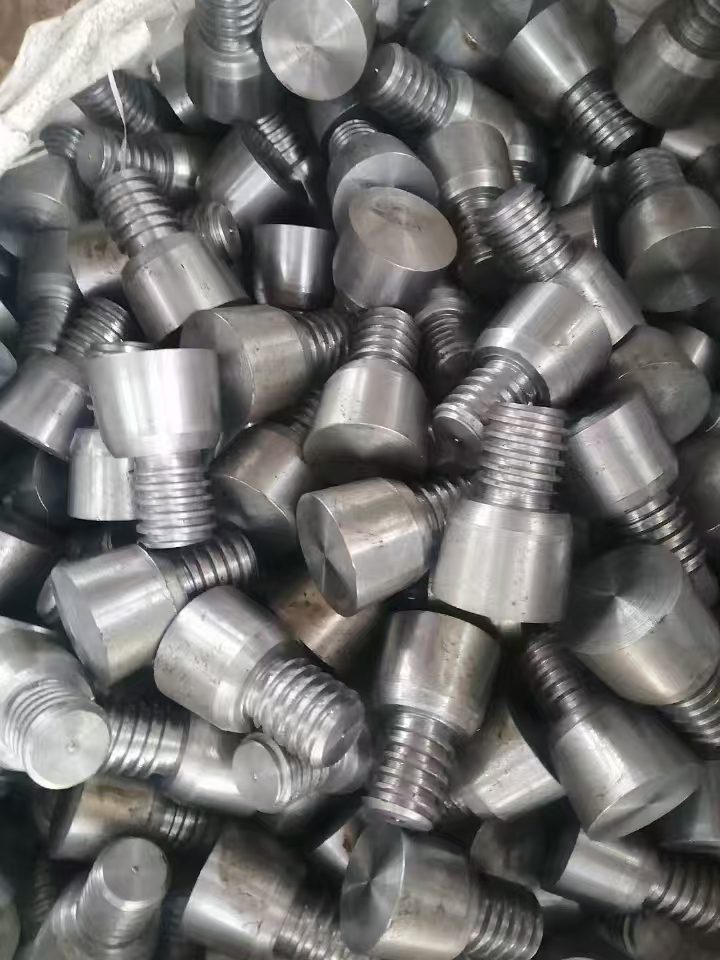
Работа в цехе идёт перед потоком жидкого чугуна, что делает безопасность бурения летки передовой дисциплиной, а не упражнением в соответствии. Процедуры, средства защиты и обучение несут основную нагрузку, но удивительная доля инцидентов уходит корнями в комплект инструмента: штанга со скрытой трещиной, соединитель с изношенной резьбой, переходник, который вернули в работу на одну кампанию слишком долго.
Где инструмент встречается с опасностью
- Прорыв и обратный выброс. Когда отверстие открывается, горячий металл и газ выходят под давлением. Инструмент нужно извлечь быстро и чисто, а это зависит от колонны, которая не заклинена.
- Поломка инструмента. Штанга или переходник, отказавший под моментом, высвобождает накопленную энергию и оставляет обломки в летке — рядом с людьми и оборудованием.
- Отдача и реакция машины. Завышенный размер инструмента, затупленное долото или изогнутая штанга повышают реакцию, которую оператор должен удерживать.
- Жар и пар. Инструмент, прошедший за летку, несёт тепло обратно по колонне. Здесь важна длина, как и охлаждение вокруг машины.
Проверка перед выпуском на три минуты
- Прямолинейность. Прокатите штангу по ровной поверхности. Любое видимое биение — отбраковка, а не работа по правке.
- Состояние резьбы. Ищите смятые вершины, заедания и коррозию. Повреждение резьбы прогрессирует и всегда ухудшается.
- Посадка. Сначала наденьте долото рукой. Если оно не садится без силы, не запускайте.
- Длина и ориентир глубины. Сверьте длину колонны с планируемой глубиной, чтобы у оператора была видимая точка остановки.
- Состояние защиты. Защитные кожухи и центрирующие детали должны быть на машине каждый выпуск — они существуют не просто так.
Те же дисциплины, в контексте обслуживания, изложены в нашем чек-листе контроля качества долот и штанг и в самой процедуре бурения — от центровки до выхода.
Закупочные решения, которые одновременно решения о безопасности
Закупка расходников задаёт физические пределы работы. Три выбора важнее цены:
- Материал и термообработка. Слишком твёрдая штанга ломается; слишком мягкая гнётся. Разговор о марке 42CrMo и 40Cr относится сюда в первую очередь к ковке, во вторую — к цене.
- Допуск резьбы. Свободные соединения отдаются под вибрацией. Допуск должен быть письменным требованием.
- Постоянство от партии к партии. Комплект, который ведёт себя по-разному в каждой поставке, делает обучение и процедуру ненадёжными.
Стоит сказать прямо: самое низкое предложение часто то, за которым меньше всего доказательств. Виды отказа, которые за этим следуют, разобраны в статье о пяти причинах поломки долот — и каждая из них одновременно риск для цеха.
Как закрепить привычку
Проверка перед выпуском работает только если она быстрая и наглядная. Повесьте критерии отбраковки на стену инструментальной, держите рядом плиту для проверки прямолинейности и резьбовой калибр и дайте оператору право отказаться от детали без спора о стоимости. Считайте отказы: растущее число по одной позиции — проблема спецификации, а падение после изменения — доказательство, что исправление сработало. Безопасность в цехе строится из мелких привычек, и осмотр инструмента — одна из самых дешёвых.
Частые вопросы
Как часто списывать штанги и переходники?
По состоянию, а не по календарю. Списывайте при видимом изгибе, износе резьбы, коррозии или любом признаке трещины и записывайте причину, чтобы закономерности появлялись рано.
Снижает ли более длинная штанга тепловую нагрузку?
Она меняет, куда идёт тепло и как оператор управляет машиной, поэтому длина должна соответствовать глубине бурения и ходу машины, а не выбираться со склада.
Строите стандарт инструмента для своего цеха? Пришлите параметры летки и отказы, которые уже видели, — мы предложим спецификацию и порядок осмотра, которые держат риски там, где им место.